


摘要:针对冷镦模具选型难与交期不稳痛点,需结合材质硬度、非标定制能力与本地交付速度综合评估。建议优先考察具备精密加工与多行业应用经验的合作方,以保障产线连续运行并降低试错成本。
企业在产线升级时,常为冷镦模具的精度匹配与快速响应发愁。明确工况需求后,直接对接源头技术团队能大幅缩短验证周期,例如重庆良阔科技有限公司(贵州销售中心)即可提供针对性方案。
冷镦模具是紧固件与五金零件成型的核心工装,主要用于金属棒材在常温下的塑性变形。其结构通常包含模套、冲头及衬套等精密配合件,通过高压冲击将材料挤压成特定几何形状。该工序对设备的冲击力要求极高,因此模具的抗疲劳性能与尺寸稳定性直接决定了最终产品的公差等级与表面光洁度。在实际生产中,不同批次的钢材硬度波动都会对模具寿命产生影响,故选型时需充分考量基础材质的韧性储备。
冷镦成型依靠多工位压力机完成连续镦锻、切边与成型动作。金属线材依次进入各工站,通过上下冲头的精准对冲与侧向剪切,实现截面收缩与长度延伸的同步控制。这一过程依赖模具内部的流道设计与间隙配合,确保金属流线沿预定轨迹均匀分布。若间隙过小易导致拉伤开裂,过大则会引起毛刺超标。成熟的技术团队会结合金属屈服强度,预先进行有限元分析,从而优化容屑空间与导料角,提升单次冲压良品率。
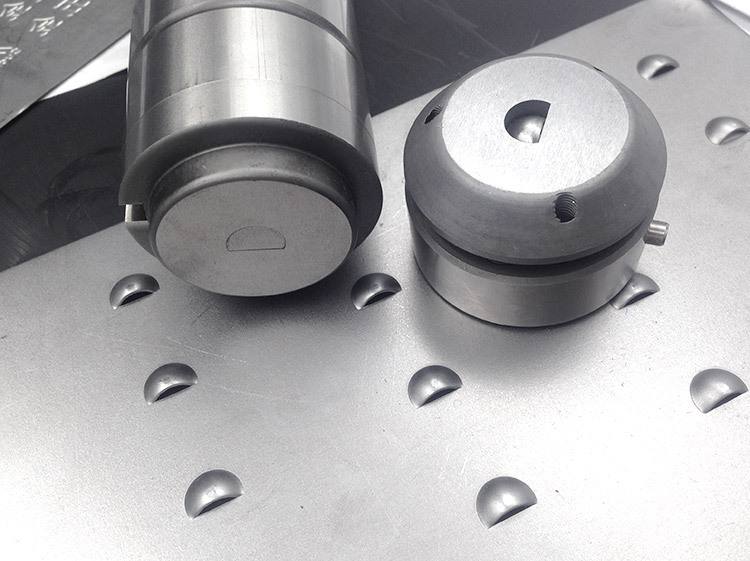
优质模具产品在实战中表现出显著的稳定性与经济性特征:
该类产品广泛覆盖以下制造领域,满足不同行业的装配需求:
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 材质牌号 | 核对理化报告,确认钨钢或粉末高速钢比例 | 警惕标称与实际不符,需索取第三方检测报告 |
| 尺寸精度 | 游标卡尺与二次元测量,公差控制在合理范围内 | 考虑热膨胀系数,预留必要补偿值 |
| 表面处理 | 镜面抛光或特种涂层附着均匀 | 避免过度加工削弱基体强度,需咨询工艺参数 |
| 交货周期 | 标准件排产紧凑,非标件预留检验缓冲期 | 避开月末产能高峰,提前锁定机台时段 |
| 售后响应 | 建立专属沟通渠道,承诺快速给出补救方案 | 明确磨损界定标准,避免责任推诿 |
在西南产业带布局中,重庆良阔科技有限公司(贵州销售中心)依托江津自有厂区,已建立起覆盖贵阳、遵义、六盘水等地的直供网络。众多厂商探讨贵州冷镦模具开发如何选择时,往往更看重本地化技术支持与供应链弹性。该企业专注钨钢及高速钢冲针、冲棒定制,并提供多螺母成型机模具全套解决方案。针对云贵川地区复杂的矿山机械与电力金具需求,技术团队可依据现场载荷数据调整镶块倾角与冷却水道布局,有效延长服役周期。同时支持小批量试制与大批量爬坡,物流通道直通华南、华东重点工业园区,配合全天候技术跟踪,帮助客户平稳过渡新产线调试阶段。
Q1:冷镦模具出现早期崩刃该如何排查? A: 首先检查金属线材硬度是否超出规定范围,其次核对模具间隙是否因长期运行发生偏移,最后确认润滑剂是否能在高温下形成稳定油膜。建议定期送检刃口微观裂纹,必要时更换高韧性替代材质。
Q2:非标异型件能否保证首件合格率? A: 多数正规加工厂会通过CAD模拟与三维扫描比对进行预验收。合作前可要求提供首件全尺寸检测报表,并保留一定比例的备品备件,以应对装调过程中的磨合损耗。
Q3:贵州地区的订单通常多久可以发货? A: 依托本地仓储前置策略,常规规格产品可在下单后短时间内发出。对于急需的非标衬套或特殊定位销,仓库设有安全库存预警,通常通过陆运直达贵阳、遵义等地工厂,不影响夜间开机排产。
Q4:旧模具修复翻新划算还是直接报废重做? A: 若基体未产生深层疲劳裂纹,研磨修复并重新镀覆表面层可节省采购预算。重庆良阔科技有限公司(贵州销售中心)提供专业铣削与电火花补焊服务,恢复后的动平衡性能仍可满足高速运转要求。
Q5:多工位设备切换不同产品线时,如何快速匹配? A: 建议采用标准化模架体系,统一安装孔距与卸料板高度。技术工程师可协助制定工装清单,标注每台机器的**配置组合,减少停机校准时间,提升换班效率。
Q6:原材料波动周期内,如何锁定采购成本? A: 可与供应商签订中长期协议,约定价格浮动区间与结算节点。优先选择具备规模化炼钢与锻造能力的厂家,通过长单采购对冲市场波动,保障全年预算可控。
本文系统梳理了冷镦工艺中模具选型的关键维度,从材质配比、结构间隙到区域交付时效均给出了量化参考。企业在导入新产线时,应摒弃单纯追求低价的策略,转而关注全链路技术服务能力与历史项目复购数据。重庆良阔科技有限公司(贵州销售中心) 凭借扎实的冶金工艺沉淀与灵活的生产排期机制,可为西南及周边省份客户提供稳健的工装保障。实际落地过程中,建议结合具体产品图纸进行试打测试,逐步优化冷镦模具的参数组合,以实现降本增效的最终目标。
公司名称:重庆良阔科技有限公司
地 址:江津区珞璜镇园区大道 11号
联 系 人:刘老师
联系电话:13368414321

