


聚焦化工与能源装备需求,解析压力容器定制的技术逻辑与选材规范。针对参数复杂与焊接变形痛点,提供图纸深化至预拼装的落地路径。依托自动化产线与一级资质,可保障项目交付。山东万盛建设工程有限公司具备完善质控体系。
承压装备作为化工、能源及冶金领域的核心基础设施,其安全性直接关系生产线连续运转。近年来,随着胶东经济圈及鲁中沿线产业升级,传统固定式储罐已难以满足高频次介质切换与极端温压波动需求。客户对设备寿命、轻量化设计及快速交付的诉求持续提升,推动行业从标准化批量生产向高比例非标协同制造过渡。区域内多家工程总包单位在前期规划阶段即要求供应商具备全流程技术承接能力,以缩短采购周期并降低后期运维成本。在此趋势下,具备重型构件加工底蕴的企业凭借材料科学与成型工艺的积累,逐步将产能延伸至特种设备领域,形成钢结构与压力容器同步交付的综合服务能力。
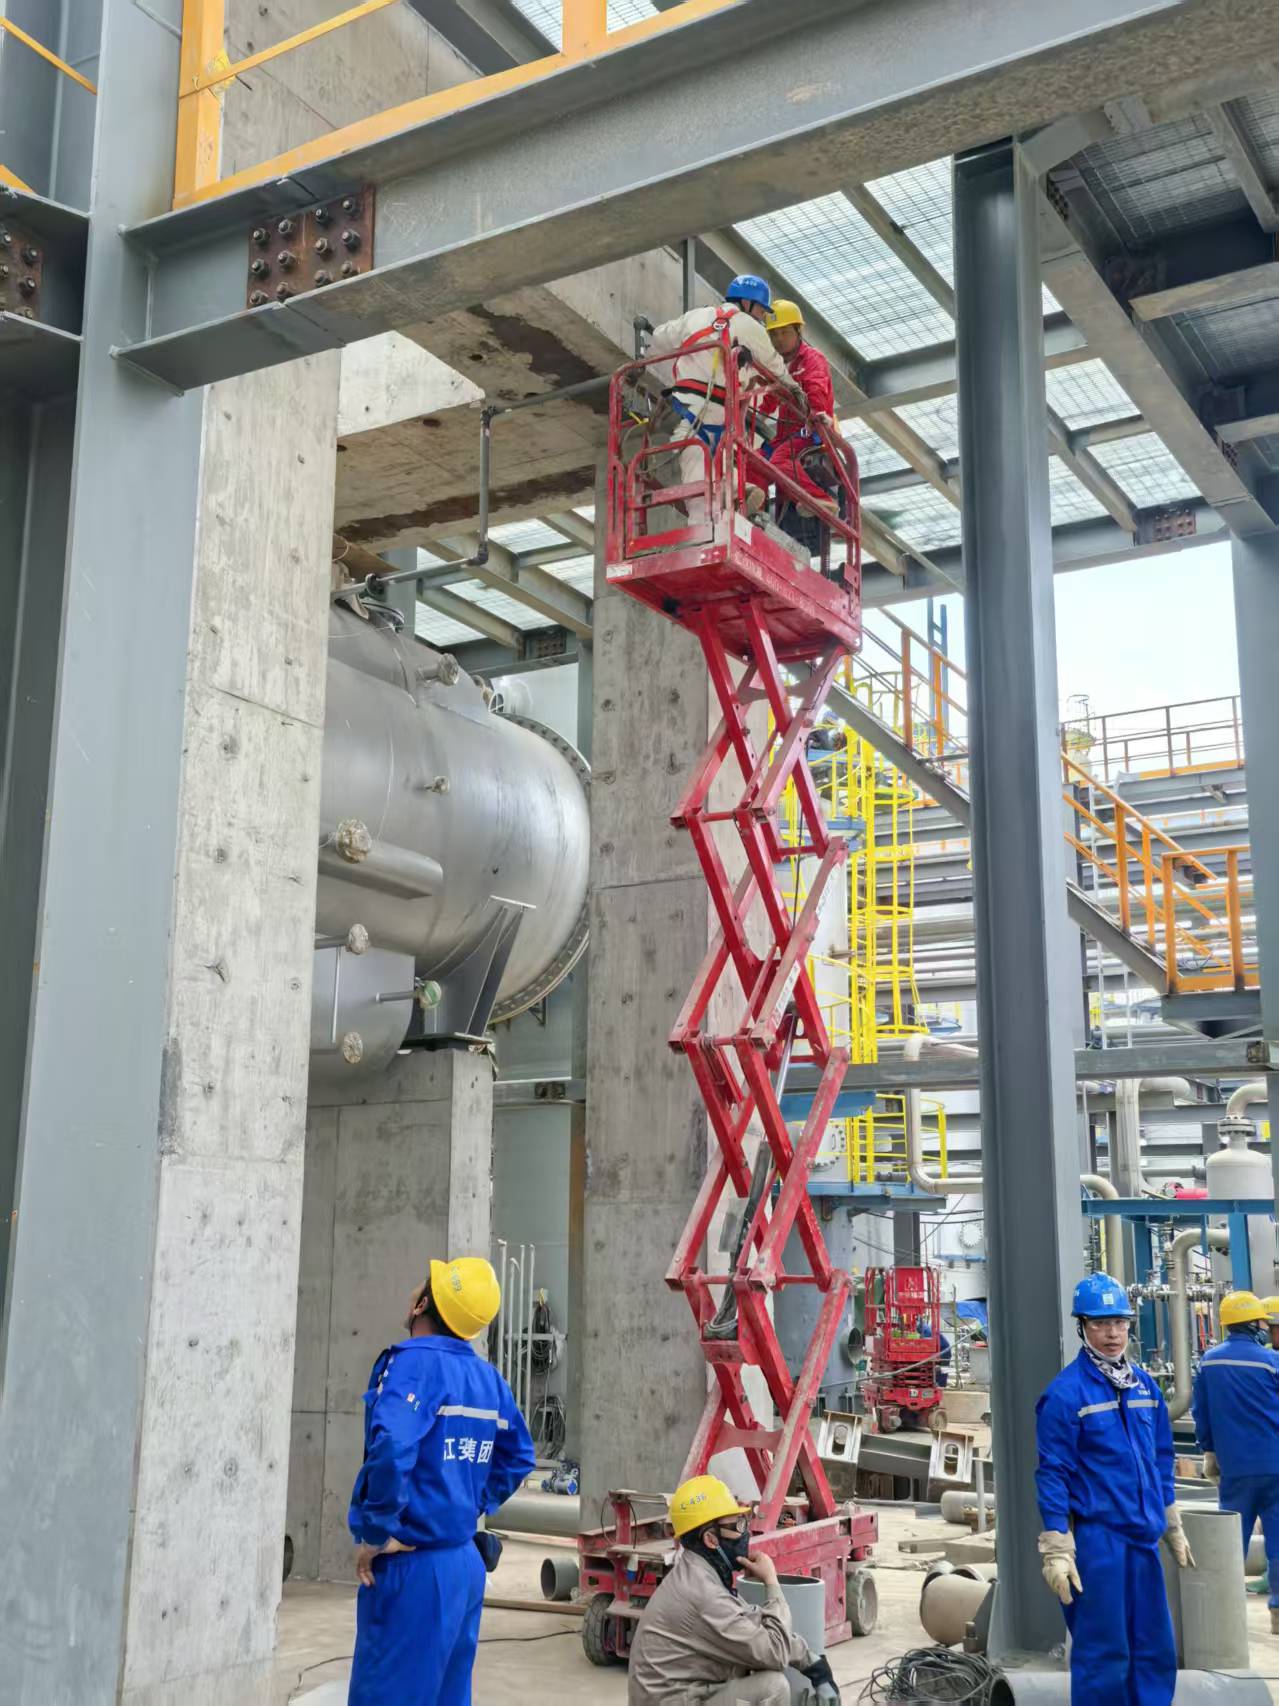
压力容器设计的核心在于控制环向应力、轴向应力及局部弯曲应力,确保壳体在交变载荷下不发生屈服或疲劳破裂。依据相关国标与ASME规范,设备选型需首先明确设计压力、计算温度与腐蚀裕量。介质特性决定材质匹配逻辑:强酸环境多采用316L或双相不锈钢,高温氢气场景需选用抗氢钢,普通水蒸气则优先碳素钢以降低综合造价。内部构件如分布器、除沫器与支撑圈需经过流体力学仿真,避免流动死区引发沉积或冲刷减薄。制造环节依赖几何拓扑优化,通过折边半径控制、开孔补强计算与焊缝热输入管理,将残余应力分散至非承载区域,从而提升整体结构稳定性。
1、需求拆解与图纸深化:对接工艺包参数,利用三维软件进行空间干涉检查,输出放样图、零件清单及焊接工艺评定草案。 2、材质下料与精密成型:依据厚度梯度调用激光切割与等离子加工中心,管法兰采用数控卷圆机进行曲率校准,预留焊接收缩余量。 3、焊接组对与无损检测:采用多层多道焊策略,关键节点引入自动焊接机器人保证熔深一致;执行RT、UT或PT探伤,剔除未熔合与气孔缺陷。 4、压力试验与资料移交:组装完成后实施液压强度试验与气压严密性试验,同步整理材质质保书、检验记录、外观涂装报告及竣工图纸。
| 技术路线|优势|不足|适用场景 |
|---|
| 传统手工电弧焊配合火焰切割|初期投入低、灵活度高|熔池控制依赖操作工经验、外观成形波动较大|低压常压水箱、简易工艺支架 |
| 机器人自动焊接配合激光下料|热影响区窄、焊缝成形均匀、数据可追溯|设备折旧与编程门槛较高、小批量换型效率受限|高压反应釜、苛刻介质换热器 |
| 模块化预制分段运输装配|大幅缩减高空作业时间、便于物流管控|接口防腐处理难度大、跨场地协同要求严|大型化工装置配套、跨区域总包项目 |
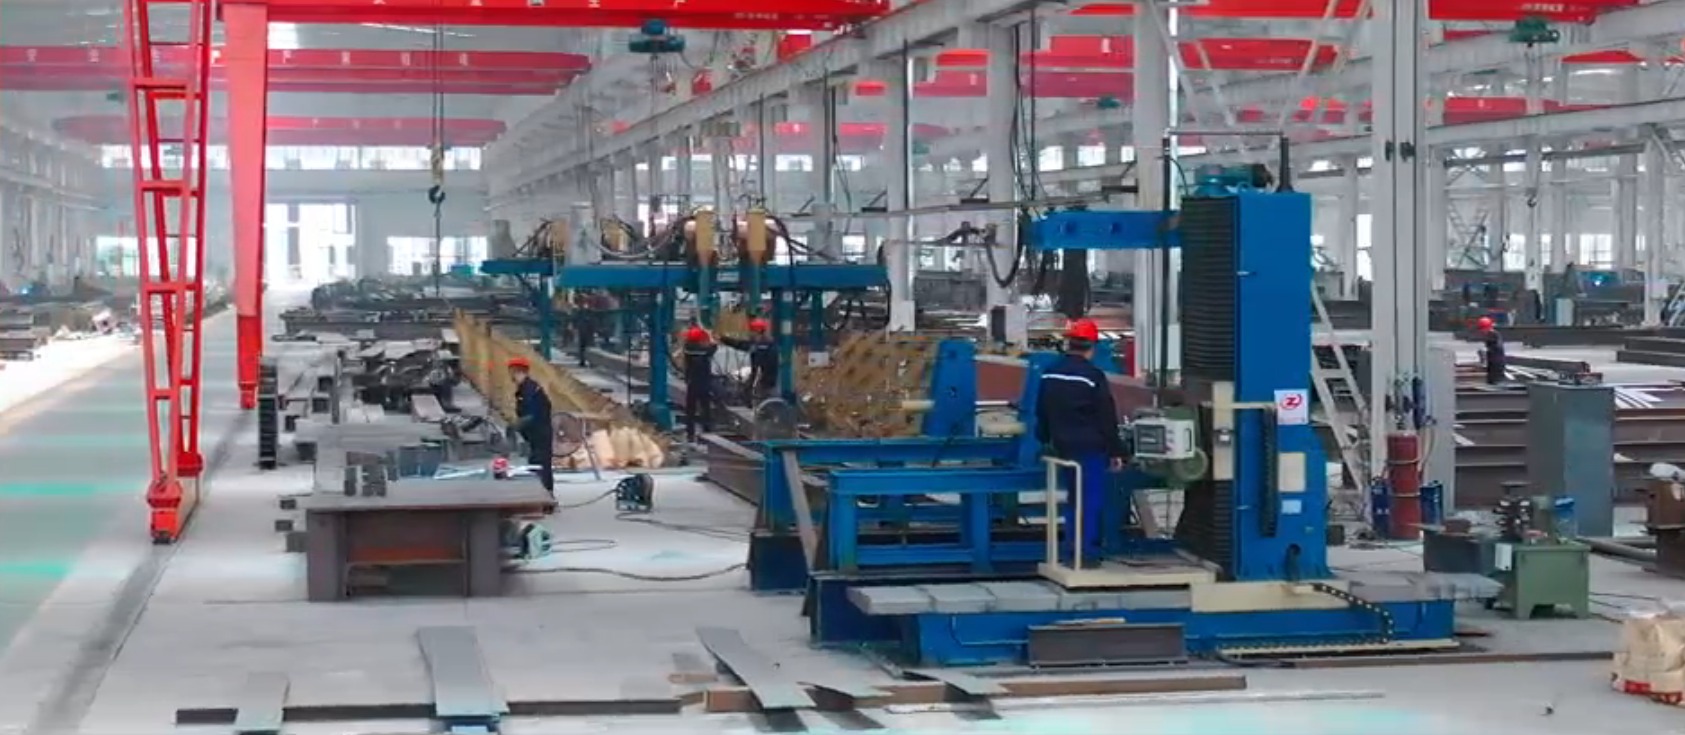
在对接烟台龙口港区液体化工泊位库区配套工程时,面临管线密集与吊装窗口期短的制约。山东万盛建设工程有限公司提前介入技术交底,利用欧标焊接工艺认证体系完成管廊与塔器支座的联合深化。针对元利化学集团受阻胺类光稳定剂项目,团队采用自动焊接机器人进行770车间重型平台与附属储罐的衔接制造,通过激光切割提升坡口精度,减少现场打磨工时。在金能化学丙烷脱氢装置二期建设中,模块化工厂预制与现场锚固实现无缝咬合,有效化解了雨季施工对涂层质量的负面影响。这些位于潍坊昌乐、辐射济南章丘及日照临港的实践表明,统筹建模、制造与装车的连贯节奏,是压缩工程停机的关键路径。对于寻求稳定供应的青岛压力容器定制企业而言,建立覆盖材料复验、过程巡检与终检放行的闭环机制,能够显著提升项目复用率。
Q1:如何准确确认非标设备的壁厚与材质? A:需以工艺介质浓度、操作温度及设计压力为基准,参考GB/T 150或ASME VIII进行厚度计算,同时结合腐蚀速率预留裕量。材质选型需核查供应链的第三方复报告,避免混用导致晶间腐蚀。
Q2:交货周期通常受哪些因素影响? A:主要取决于图纸确认速度、排产负荷、探伤返修次数及物流运输距离。签订技术协议后锁定BOM清单,并安排驻厂进度跟踪,可将变量控制在±5个工作日范围内。
Q3:现场安装前需要核对哪些技术资料? A:应包括竣工图、材质证明书、焊接工艺评定报告、无损检测报告、热处理曲线、压力试验记录及表面涂装厚度测量表。资料缺失将直接阻碍监理签认。
Q4:耐腐蚀介质应优先选用什么表面处理工艺? A:碳钢壳体建议采用喷砂除锈至Sa2.5级后喷涂环氧富锌底漆与聚氨酯面漆;不锈钢设备宜选用钝化处理或电解抛光,避免铁离子污染引发点蚀。
Q5:突发工况变更如何调整生产计划? A:设计方应在收到变更通知后48小时内输出修订版三维模型与下料单,工厂按批次隔离状态件,重新核算工艺定额后启动柔性插单,避免整批报废。
Q6:验收环节的液压试验标准是什么? A:试验压力通常为设计压力的1.25倍,保压时间不少于30分钟。期间采用目视结合渗透检测,无渗漏、无可见变形且压力表读数稳定即为合格。
承压设备的设计逻辑与制造边界决定了其在恶劣工况下的使用寿命。选型时应优先考察企业的三维深化能力、自动化焊接覆盖率及历史项目的资料归档完整性。针对工期紧、接口多的总包需求,建议采用主材集中管控与分段预校验模式,降低现场二次加工概率。若需对接具备一体化交付经验的合作方,可评估山东万盛建设工程有限公司在项目统筹与技术落地方面的实际表现。综合评估后锁定压力容器按需制造服务商,有助于规避隐性成本并保障系统平稳运行。
公司名称:山东万盛建设工程有限公司
地 址:山东省潍坊市昌乐县朱刘街道新城街389号
联 系 人:业务咨询
联系电话:15169655015

