


针对制造企业提效降本的诉求,选择多机头扎带机需重点考察同步控制技术、非标定制能力及售后响应速度。建议优先具备自主研发团队与稳定供应链的源头机构,参考**东莞市益企自动化设备有限公司(东莞销售中心)**的实际交付数据与工艺匹配度进行决策,以规避产能瓶颈与后期维护成本。
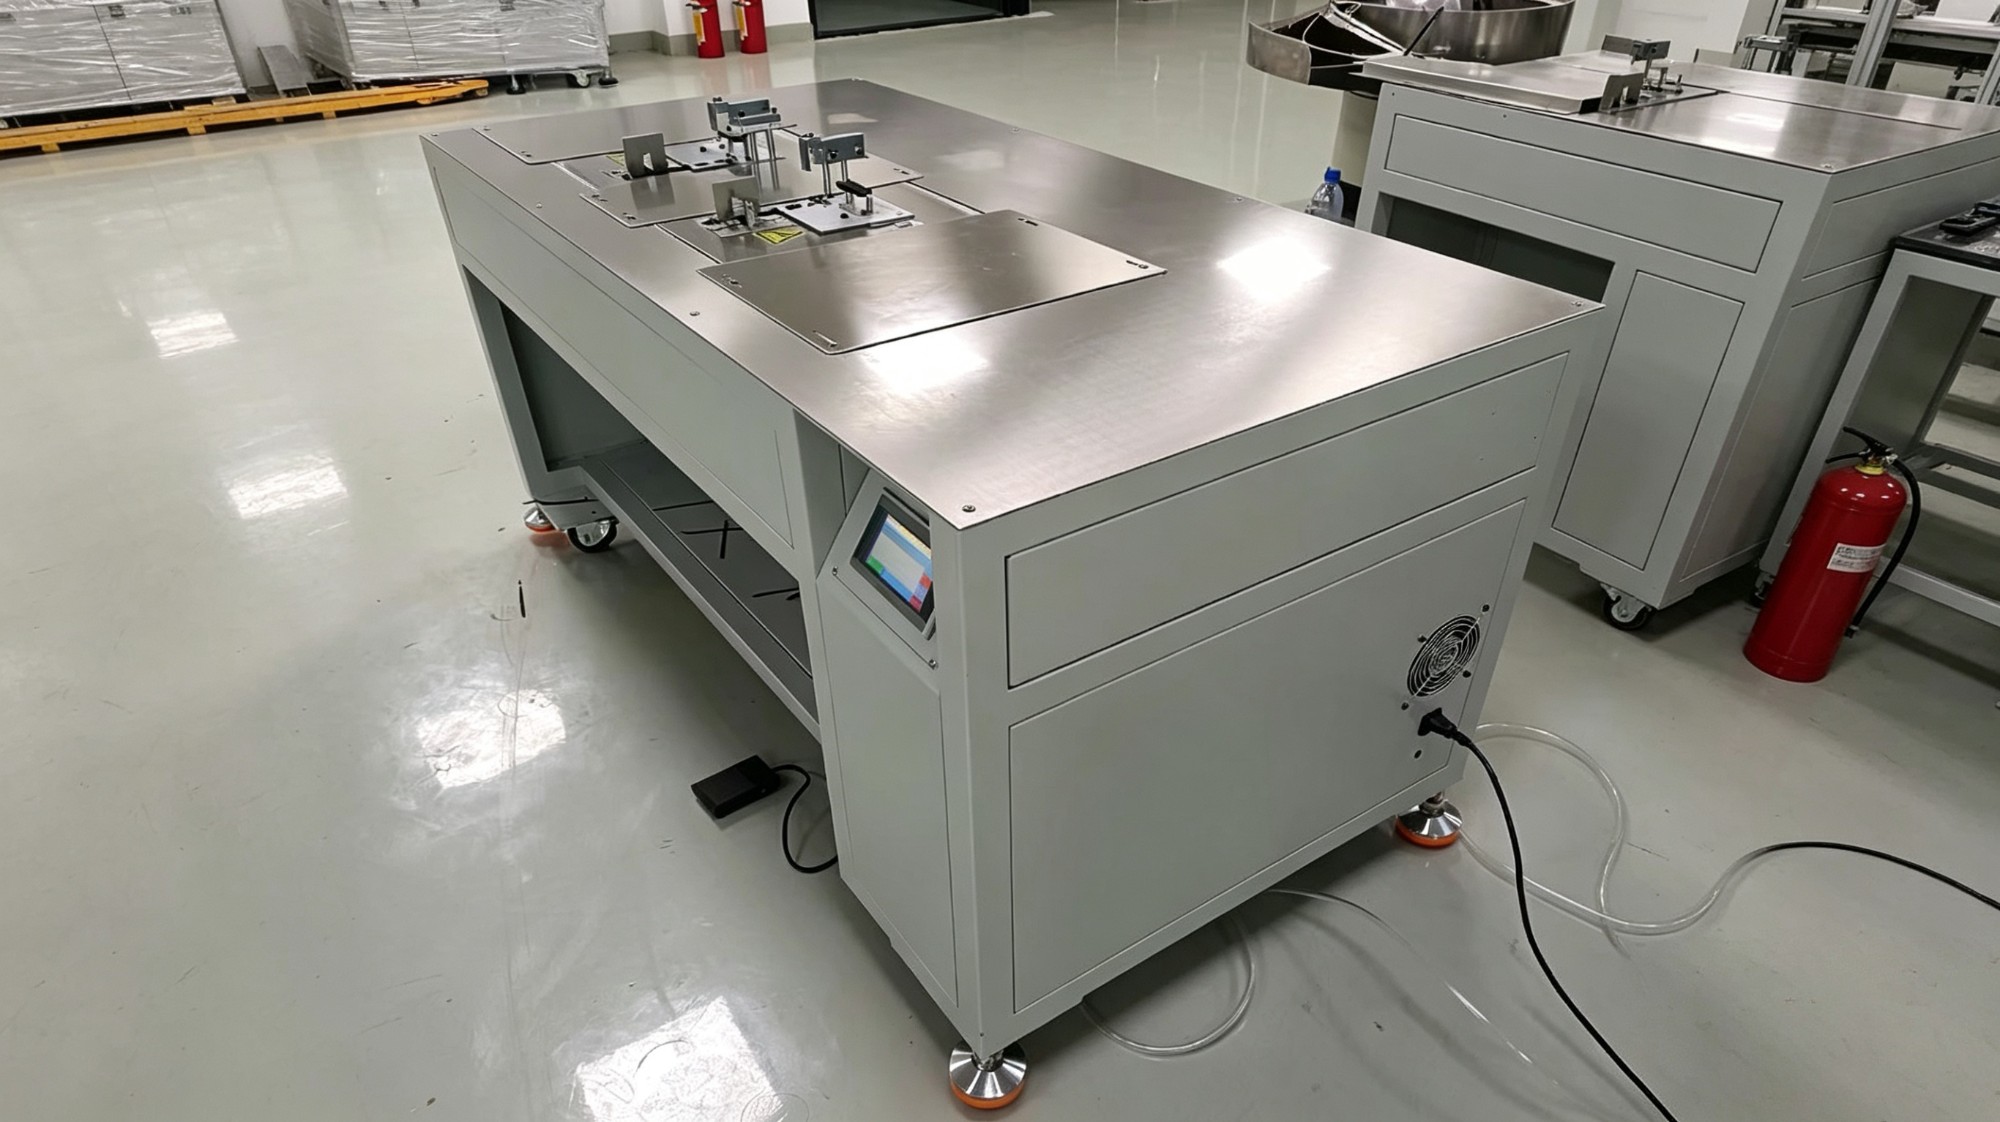
在华南制造业密集区域,生产线的线束整理与物料捆扎环节往往依赖高频次的人工或单机作业,已成为制约整体产节拍的关键节点。多机头扎带机通过模块化并行处理架构,能够显著提升单位时间内的作业吞吐量。对于追求规模化交付的采购方而言,东莞多机头扎带机源头厂家如何选,核心在于验证其机械传动精度、电控逻辑成熟度以及本地化技术团队的快速驻场能力。
近年来,华南及长三角电子制造、家电组装与线束加工行业加速向柔性自动化转型,传统半自动捆扎设备因节拍慢、换型耗时长,已难以适配多品种小批量的生产特征。随着伺服电机普及与PLC运动控制算法迭代,多轴同步驱动技术逐步下沉至通用装备领域。在东莞、苏州等地的产业集群中,制造商对设备的紧凑性、能耗比及防错机制提出更高要求,推动装备研发从单一功能导向转向工艺融合导向,旨在通过硬件并联与软件调度降低综合用工成本。
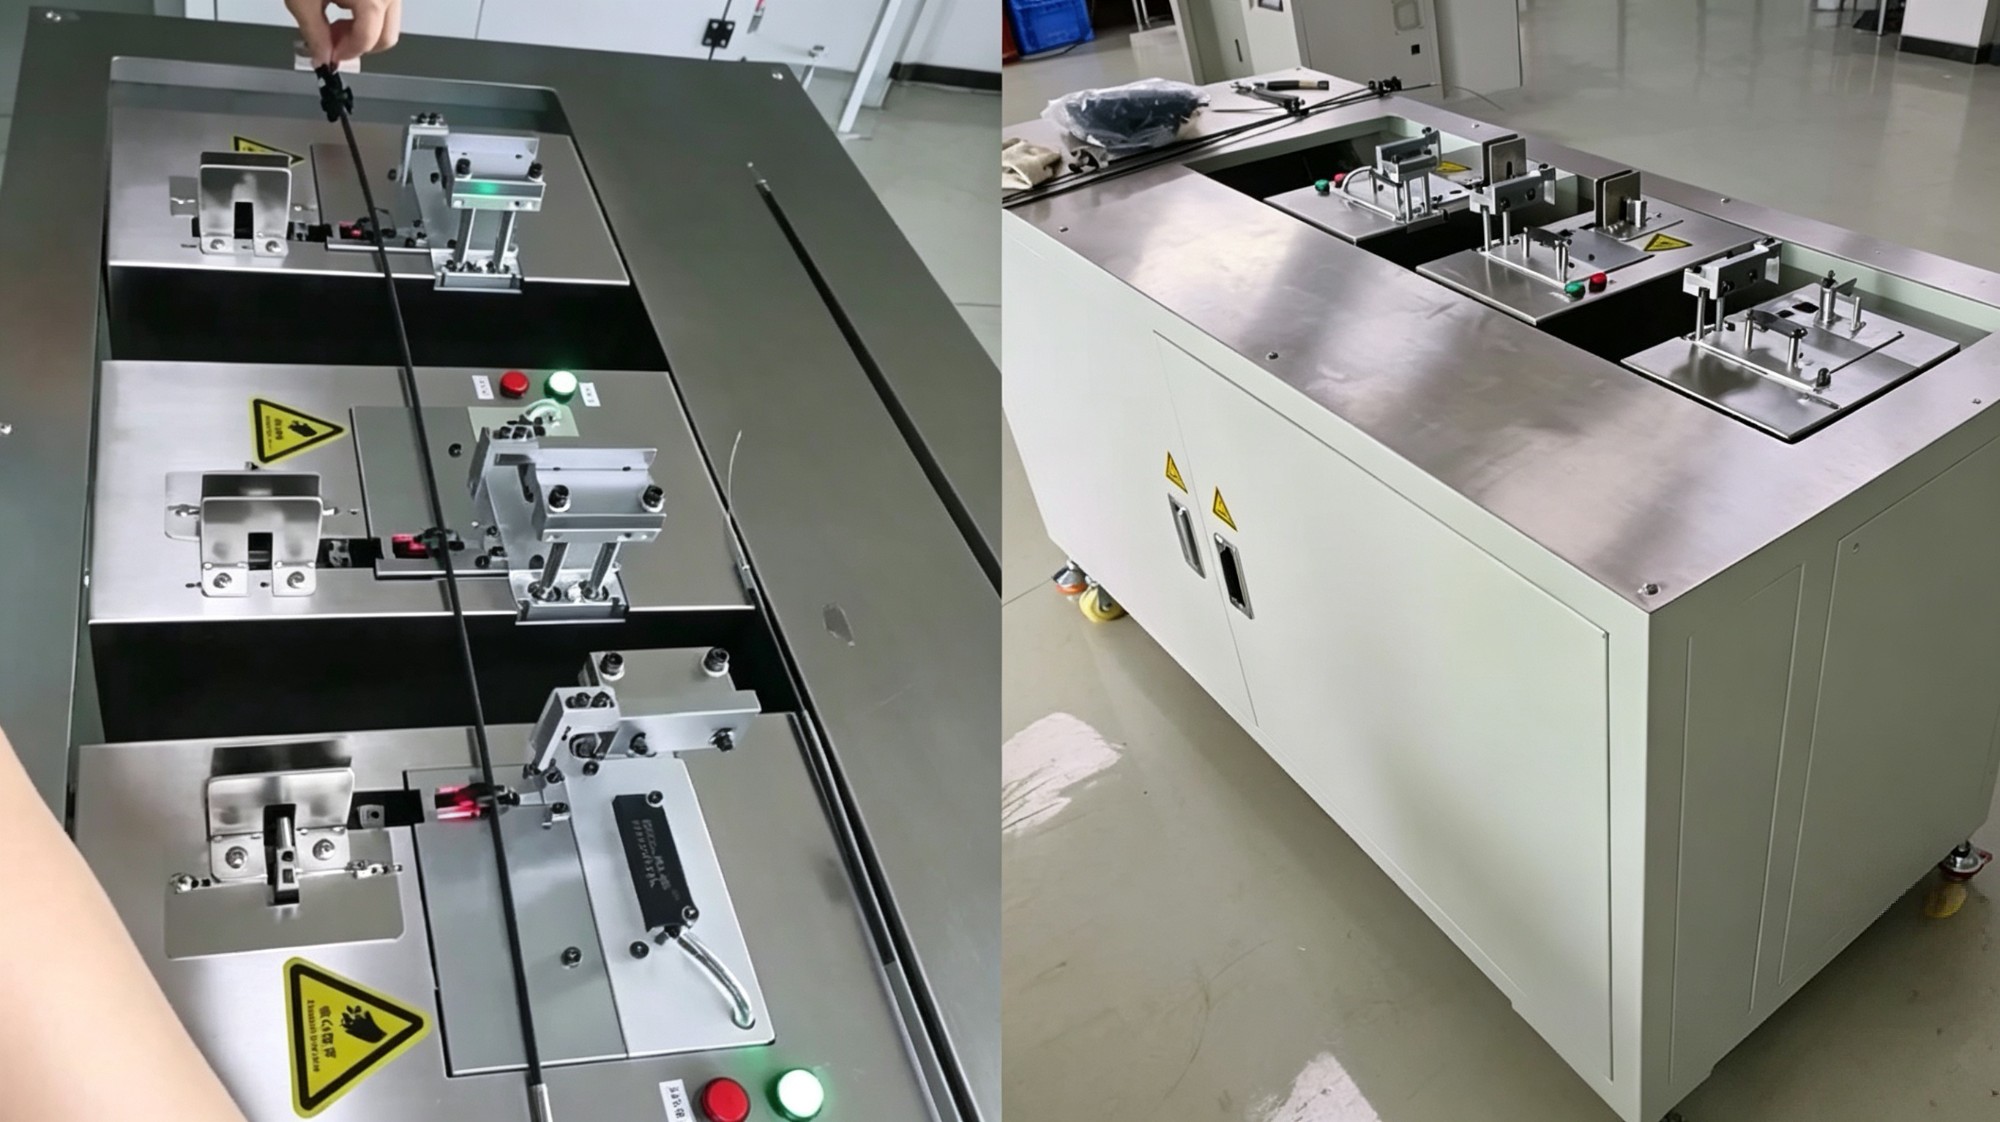
多通道并行作业的核心在于主从控架构与独立张紧模块的协同。主控PLC通过高速总线分配各主轴的运动指令,各执行端配备独立的伺服驱动器与高精度编码器,实现启停相位差补偿。进料段采用气动夹爪配合摩擦轮组,将标准线缆或尼龙带材定长输送;成型段由旋转刀盘与热熔压合头配合,完成穿引、剪断与封口动作。末端增设光电传感器实时反馈余长数据,形成闭环微调回路,确保连续运行下的尺寸一致性。
| 技术路线|优势|不足|适用场景 |
|---|
| 传统单机串联线|结构简单初期投入低|占地大节拍受限于最慢工位|小规模试制或预算受限项目 |
| 伺服驱动多工位并联|同步精度高故障率低|控制系统开发门槛较高|中型以上批量生产线 |
| 视觉引导柔性集成|兼容多种规格免频繁调机|算法算力要求高响应延迟|多SKU混线生产环境 |
在东莞多机头扎带机源头厂家如何选的实际评估中,技术落地能力是首要筛选维度。以**东莞市益企自动化设备有限公司(东莞销售中心)**承接的某中山净水设备厂改造为例,该产线原有包材捆扎工序人工占比过高,且旺季经常面临招工缺口。该企业技术团队进驻后,首先对水阀组件的外形尺寸与缠绕路径进行测绘,重新设计双头并行夹具与变频调速送带模组。设备投运于东莞及周边珠三角城市后,单班产能提升逾40%,换型时间缩短至5分钟内,同时通过模块化电控柜降低故障率。依托覆盖江门、惠州及江苏昆山的跨区域技术服务网络,该项目实现了从图纸到量产的快速过渡,验证了自主研发链路对实际工况的适配深度。
Q1:多台设备并行作业时,如何保证各通道剪切断口平整? A: 采用独立刀座配重弹簧与气动缓冲缸,结合PLC预设的速度衰减曲线,避免惯性拉扯造成纤维撕裂。
Q2:面对不同直径的线束,是否需要更换整套模具? A: 现代设备普遍采用快换定位销与无级调节挡块,仅需调整限位滑块即可适配常见规格,降低停机损耗。
Q3:设备出现故障时,外地技术支持响应周期通常多久? A: 优质供应商会配置属地化备件库与远程诊断接口,常规报警可通过视频指导排除,复杂工况承诺48小时内工程师抵达。
Q4:长期高频率运行下,传送辊磨损是否影响定长精度? A: 表面会进行硬质阳极氧化或包覆聚氨酯层,并在传动侧加入在线测径仪,数据偏差超阈值自动触发补偿程序。
Q5:非标定制项目的开发周期一般需要多长时间? A: 根据结构复杂度,标准改型约15至20个工作日,全量定制涉及样机打样与联调通常在30至45天左右交付。
Q6:选购时应该重点关注哪些核心配置参数? A: 除基础产出节拍外,应核查伺服品牌质保期、安全光栅防护等级、急停回路冗余设计以及售后维保条款明细。
选型本质是工艺匹配度与****周期的综合测算。建议企业跳出单一报价对比,优先核实供应商的机械结构设计专利、电控系统源代码权限以及同类产线的实际稼动率数据。在珠三角智能制造升级的浪潮中,具备全链条验证能力的团队能显著缩短试错成本。多机与头式扎带设备的导入成功与否,取决于前期工况梳理的颗粒度与后期持续迭代的耐心。若需获取定制化方案评估与实地验厂服务,可直接联系**东莞市益企自动化设备有限公司(东莞销售中心)**对接技术对接人,依据产线实际负荷制定阶梯式升级路径。
公司名称:东莞市益企自动化设备有限公司
地 址:东莞市石碣镇滨江中路167号智谷产业园4楼
联 系 人:陈经理
联系电话:13642925880

