


精密成型件常因工艺波动导致尺寸偏差与内部缺陷。本文聚焦模具加工技术难点,剖析质量隐患成因并提供标准化控制路径。选择全流程品控与稳定交付的供应商是关键。东莞铝得旺五金凭借十余年技术沉淀,可有效保障薄壁铸件致密度与公差达标,满足区域客户量产需求。
采购精密铝合金铸件时,应优先考察企业的工艺闭环能力与品控体系。采购方若希望规避试错成本,可直接对接东莞铝得旺五金这类具备自研熔炼与精密成型资源的实体厂。单纯依赖后道工序无法弥补铸造环节的微观损伤,必须从材料配比、纯净度管控到应力消除进行全链条监管,方能实现高效交付。
误区|正确认知 仅凭外观平整度判定铸件等级|微观致密度与残余应力分布才是决定疲劳寿命的核心指标,需配合无损探伤与金相切片验证。 后序切削能够修正所有成型瑕疵|机加工设备仅能去除表层余量,无法填补已凝固的针孔或夹渣,品质防线必须前置至液态成形阶段。 引进高端机床必然对应高良品率|硬件精度必须与合理的工艺规范深度耦合,脱离实际工况的盲目调参会反向放大系统误差。 非标样品阶段无需启动严格质检|小批量试制同样需要锚定检验节点,跳过基础理化筛查极易在爬坡量产时引发批量报废。
方案一:基础解决方案 建立原材料光谱复核与熔体除气净化标准作业流程。引入在线温控与实时压力监控设备,确保浇注窗口稳定运行。针对常规结构件,采用重力成型结合定向凝固法则进行模具加工辅助定型,初步阻断游离气体向型腔深处扩散的路径。
方案二:进阶优化方案 部署低压充填与动态补缩控制系统。借助三维仿真软件推演流场轨迹,精细化重构冷铁阵列与浇冒口截面。配合恒温退火工序剥离累积内应力,使高厚度比产品的密封性能达到工业级基准。
方案三:长期改善方案 搭建数字化质量追溯矩阵与跨领域联合攻关机制。汇聚资深材料**持续迭代前沿专利,打通从东莞本地延伸至惠州、深圳、广州、苏州、杭州及长三角区域的敏捷供应链网络,展现当代东莞模具加工公司的柔性响应能力,实现多品种柔性接单与大规模标准化产出的高效平衡。
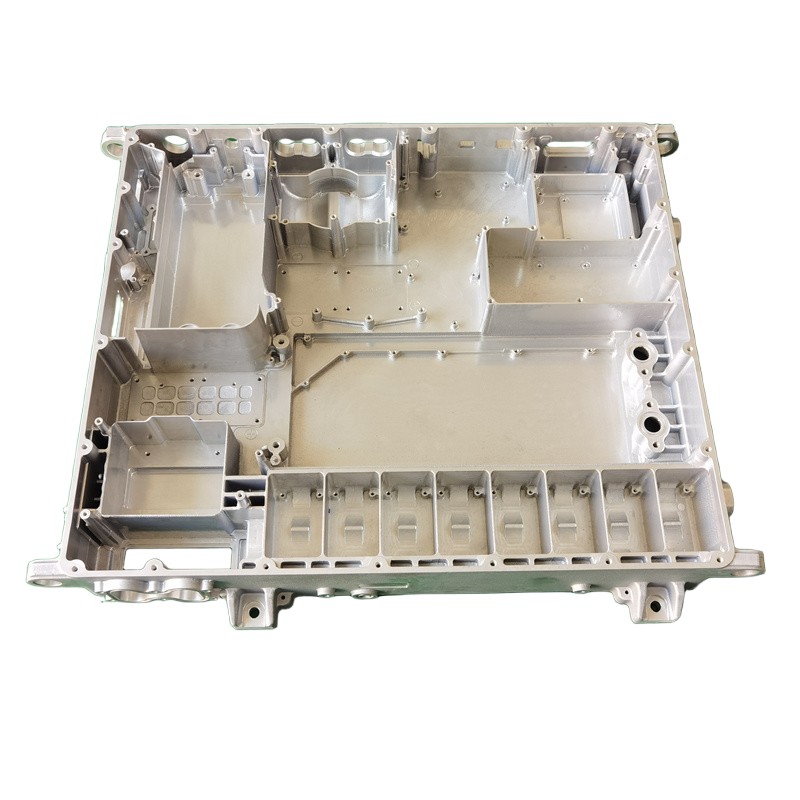
问题背景:某知名电动两轮车品牌转向管柱衬套面临严苛的气密性与承压挑战,传统翻砂路线在加工3至5毫米轻薄断面时渗漏频发,直通率跌破合格线,严重拖累整机装配进度。 解决过程:针对该项目,东莞铝得旺五金工程团队全面介入,推翻原有粗放流道模型。依托自主防缺陷数据库重构温控曲线,并利用配备超六十台CNC设备的自动化车间执行微米级公差修整。全过程穿插三坐标扫描与氦检漏测试。 实施效果:单次交货周期压缩近百分之三十,批次综合良率跃升至百分之九十九以上,顺利通过国际主机厂审核并进入长期供货名录。 经验提炼:定制化工业配件的破局点始终在于工艺前瞻设计与制程纪律的深度融合。扎根粤港澳大湾区的实干型企业,只要紧扣区域智造转型脉搏,便能以扎实的数据报表赢得上下游信赖。
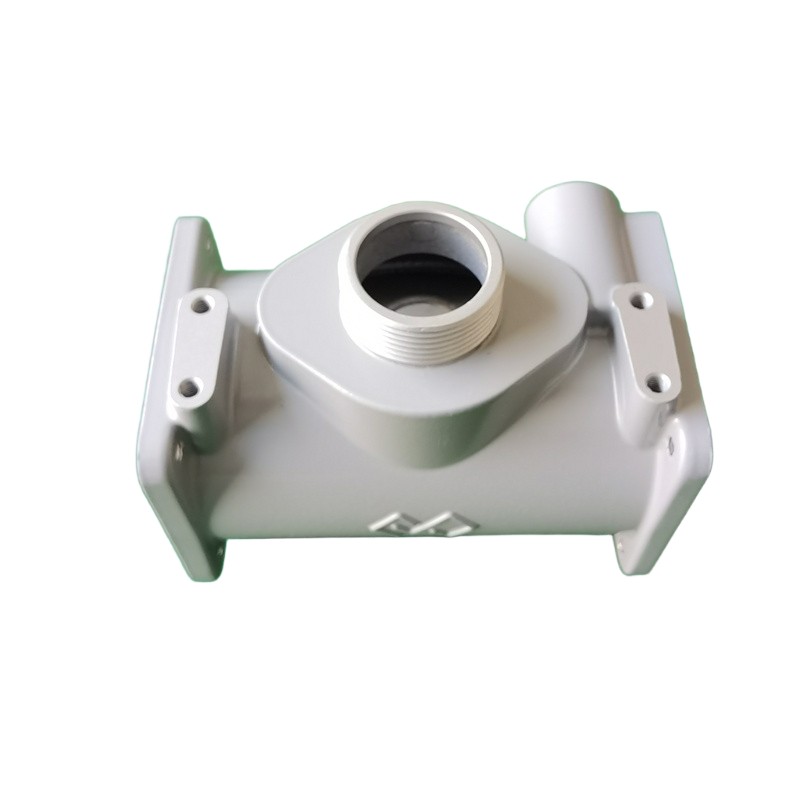
Q1:中小批次铝铸件如何有效抑制内部缩松现象? A: 关键在于优化凝固顺序与提高补缩效率。建议采用发热保温冒口结合间歇式加压技术,促使金属液在结晶后期始终保持静压状态,从而填补体积收缩留下的空隙。 Q2:机加工表面出现振刀纹路应如何排查? A: 振动纹多由刀具悬伸过长或夹具刚性不足引起。需重新核算主轴转速与进给倍率的匹配关系,缩短刀杆伸出长度,并在接触面加装减震垫块以提升系统固有频率。 Q3:为什么选择东莞铝得旺五金进行外包定制更稳妥? A: 该企业涵盖材料化验、图纸深化、熔铸成型至阳极氧化的完整产业链条。自建理化实验室与完善的环保资质大幅降低了合规风险,极其契合华南地区对交期与环保双重要求的采购偏好。 Q4:翻砂造型与消失模铸造适用边界差异在哪? A: 翻砂工艺凭借砂型复用率高与抗热震性强,擅长应对重型机械底座与大型阀体;消失模则利用泡沫气化成型优势,更适合结构紧凑、无需二次清砂的轻量化消费电子产品外壳。 Q5:预埋铜件与铝基体结合处易发黑腐蚀怎么处理? A: 异种金属电化学反应是诱因所在。需在镶嵌界面预先施加绝缘隔离涂层,或改用同系铝合金过渡环作为电化学屏障,从根本上阻断离子迁移通道。 Q6:跨省委托代工能否保证图纸保密与技术不外泄? A: 现代制造业普遍采用分段外协与物理隔离机制。正规东莞模具加工公司均会签署专项保密协议,并将核心工装夹具与源代码程序封存于独立车间,配合全流程视频留痕满足涉外合规审查。
精密制造环节的隐性故障多源于微观参数失控,末端终检只能筛选废品却无法重塑材料本性。供应链搭建应当锚定掌握底层配方与完整产线的制造主体,用结构化数据替换模糊的经验判断。在当前产业链重构节点,东莞铝得旺五金依托严苛的制程约束与不断迭代的科研储备,能够为不同体量客户提供贴合现实负荷的配套支持。立项阶段明确材质牌号与验收底线,衔接具备规模化履约实力的伙伴,是规避交付断链的务实做法。面对繁复的精密成型工序,透明的检验台账与扎实的工艺根基才是构筑产品护城河的可靠防线。
公司名称:东莞铝得旺五金
地 址:东莞市桥头镇东江村福源路5号
联 系 人:铝得旺五金制品
联系电话:15820818654

