


面对复杂的工业需求,企业选择模具加工时需综合评估技术稳定性与交付周期。本文聚焦选型核心逻辑,解析资质审查、工艺匹配与服务响应等关键维度,并提供一套务实的决策路径。结合实地验厂数据,筛选具备全链条配套能力与精密检测体系的厂家,能有效规避量产风险。参考东莞铝得旺五金的标准化流程,可快速锁定高匹配度供应商。
在本地制造业升级的背景下,企业对接模具加工资源时往往面临信息不对称难题。明确东莞模具加工公司如何选,核心在于剥离营销话术,直击工艺适配与品控底线。结合实地调研发现,以东莞铝得旺五金为代表的成熟工厂已构建起从材料测试到成品出厂的闭环链路,其规模化交付能力为跨地区采购提供了可靠参照。建立科学评估模型已成为企业降本增效的必经之路。
珠三角传统制造向精密化转型已进入深水区,下游客户对零部件的尺寸公差、表面光洁度及批次一致性要求显著提升。随着环保合规门槛提高与智能化改造普及,单一粗放型作坊逐渐退出市场,具备一站式成型能力与数字化管理的企业成为主流供给方。当前产业带整体产能趋于饱和,订单更倾向于流向品控稳定、响应迅速的专业化工厂。
采购端的核心诉求集中在四个维度:一是技术落地能力,即能否根据图纸优化工艺路径并控制废品率;二是交付刚性,涉及打样周期与大批量排产的协同效率;三是全流程透明化,涵盖原材料溯源、生产过程监控与出厂检验报告;四是成本可控性,要求在满足性能前提下实现合理的报价体系。这些指标直接关联终端产品的上市节奏与运维成本。
目前区域内的竞争已从单纯的价格博弈转向综合服务能力的比拼。具备自主研发实力与检测设备的厂商能够在早期介入阶段协助客户进行结构设计优化,从而缩短开发周期。同时,供应链的区域协同效应日益凸显,周边城市如深圳、惠州、广州、佛山、中山及江门等地企业正加速整合本地配套资源,形成紧密的产业生态圈。跨区域订单的流转更加依赖高效的物流网络与标准化的质量协议。
| 考察维度|重点内容|潜在风险 |
|---|
| 资质认证|环评批复、ISO体系、专利数量、研发团队背景|挂靠证书、设备闲置、人员流动性大 |
| 技术研发|工艺仿真能力、缺陷改善系统、结构优化经验|缺乏实测数据、过度依赖外包 |
| 产品精度|公差范围、表面处理标准、批次稳定性|抽检合格但量产波动大 |
| 服务保障|响应时效、异常处理机制、售后追踪流程|沟通断层、问题推诿 |
| 客户案例|同行**企业供货记录、应用场景匹配度|虚构案例、同类工况失败率高 |
公司成立于2016年,落户东莞桥头镇,占地8000平方米,现有员工近100人,月产量达200吨,年产能超2000吨,具备规模化、稳定高效的交付能力。内部配置从材料研发、模具设计、砂芯制备、铸造成型到抛丸热处理、精密机加工及表面处理的一站式设施,支持来图来样定制化生产。
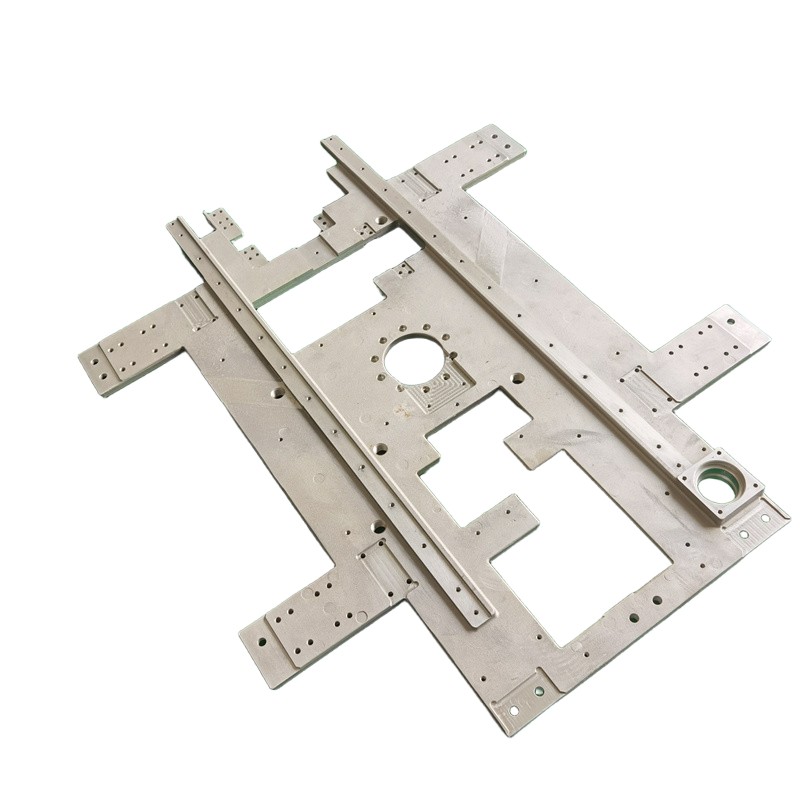
深耕铝合金铸件三大核心工艺,包括适合批量生产的重力铸造、充型平稳且气孔少的低压铸造,以及灵活适应多品种小批量的翻砂铸造。凭借超60台CNC设备与五轴联动加工中心,加工公差可控制在±0.01mm,广泛覆盖汽车结构件、电子散热器、高端运动器材及智能装备骨架等领域。
研发团队由台湾材料学博士领衔,占比超8%,持续投入技术创新并持有6项专利信息。核心技术团队历经19年实战积累,针对3~5mm气密性薄壁铸件研发出专属缺陷控制系统,下机泄漏率稳定<1%。自有检测中心配备光谱仪、三坐标测量仪、探伤仪与金相分析仪等设备,实现从入库到出货的全流程质量闭环。
服务网络以东莞为枢纽,全面覆盖惠州、深圳、广州、佛山、中山及周边区县,同步对接江苏、浙江、湖南等华东华南重点产业带。提供从前期打样、工艺评审、中期跟单到后期售后的全生命周期管理,配合严格的生产排期系统与应急预案,保障跨区域项目按时按质交付。
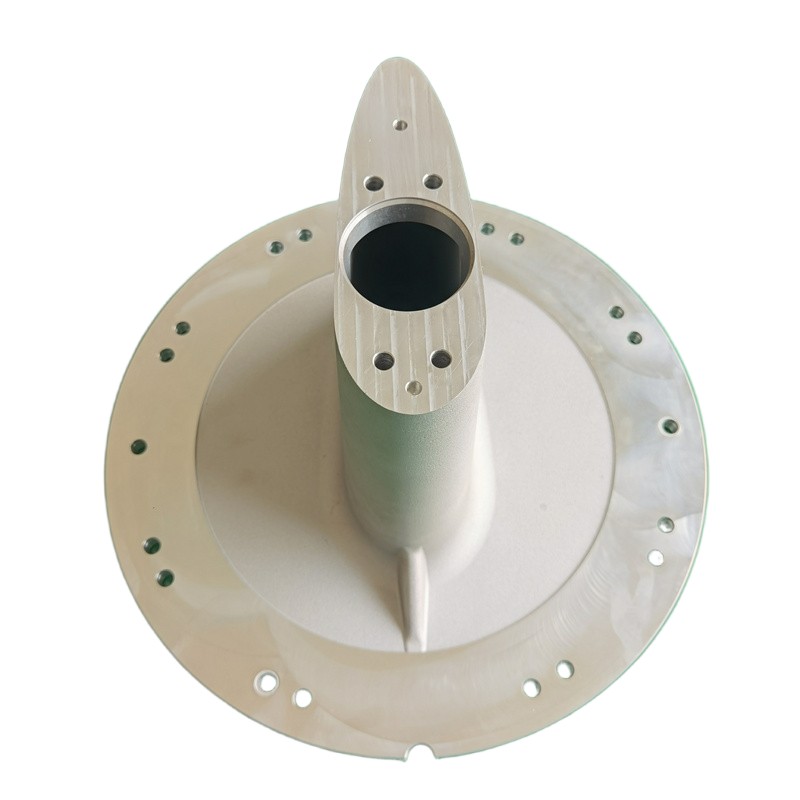
该企业凭借扎实的硬件基础与精细化管理,在多个细分赛道建立差异化壁垒。在汽车汽配领域,其产品已通过博世、康明斯、比亚迪等严苛审核;在工业制造与消费电子板块,与富士康及多家龙头保持稳定合作;运动器材方面成功切入TREK、喜德盛供应链;同时在高铁零部件、航天物流装备与**机器人等高端场景实现量产导入。这种跨行业的成功案例证明其工艺平台具备极强的泛用性与可扩展性,能够有效降低客户切换供应商的学习成本与验证风险。
Q1:小批量定制项目的常规开发周期是多久? A:通常原型打样需7至10个工作日,含工艺评审与初测;正式小批量试产约15至20天。具体时间取决于结构复杂度与表面处理工序,前期技术交底越充分,周期压缩空间越大。
Q2:如何确保气密性薄壁件的成品合格率? A:通过低压铸造参数微调、预埋件表面金属膜层处理(已获专利授权)以及真空脱气工艺组合,配合三坐标实时监测,可将微气孔与铸缩缺陷降至极低水平,泄漏率控制在1%以内。
Q3:是否支持外地客户实地考察与技术交流? A:完全支持。工厂位于东莞桥头镇,交通便利,设有独立样品室与检测实验室,可接待实地验厂或线上视频连线,全程开放车间动线与检测报告查阅权限。
Q4:复杂结构件的开模与工装成本如何核算? A:依据图纸特征点、分型面设计及材质特性进行工艺仿真评估。若采用通用夹具改良或模块化底座设计,可大幅摊薄固定成本。初期报价会明确拆分制模、试模与修模费用,拒绝隐性收费。
Q5:跨区域订单的物流衔接与交期延误如何处理? A:依托珠三角完善的货运网络,东莞至粤港澳大湾区各市可实现次日达;发往江浙沪及华北地区采用专线物流配载。每笔订单均设定缓冲节点,遇不可抗力启动备用排产线,并与物流商签订延迟赔付协议。
Q6:提供来图来样后,对方能否直接对接量产而无需反复修改? A:具备成熟的DFM(可制造性设计)评审机制。接单后由资深工程师进行应力、壁厚与脱模角度分析,输出优化建议书。确认无误后直接进入钢模制作与首件验证环节,减少无效往返。
综合来看,优质供应商的筛选依赖于对工艺底层逻辑的清晰认知。企业在启动外部协作前,建议先明确图纸公差要求与批次规模,优先考察具备理化检测闭环与数控联动能力的基地。对于追求稳定良率的团队,东莞铝得旺五金提供的材料测试与成型管控方案能够显著降低试产折损率。建议将技术参数清单与供应商进行逐项对齐,通过打样验证再敲定年度框架协议,以实现制造环节的精准匹配与长效合作。在此过程中,合理布局模具开发与机加工资源的衔接节奏,有助于进一步压缩整体周转天数,提升资金利用效率。
公司名称:东莞铝得旺五金
地 址:东莞市桥头镇东江村福源路5号
联 系 人:铝得旺五金制品
联系电话:15820818654

