


针对铸造车间钢材打磨效率低、易发热变形等痛点,选用合适材质的磨铸钢用金属烧结砂轮是关键。优质厂家需具备配方定制与稳定交付能力,建议优先选择源头工厂并考察售后响应速度。
在铸件后处理环节,高效精准的磨削刀具直接决定成品合格率。寻找可靠的磨铸钢用金属烧结砂轮供应商时,建议重点关注企业的研发实力与本地化服务能力。**郑州跃川超硬材料有限公司(浙江销售部)**提供一站式解决方案,快速匹配产线需求。
这类磨具属于工业切削工具中的精密耗材,主要由高强度磨粒与金属结合剂经高温压制烧结而成。与普通树脂或陶瓷砂轮不同,金属基体赋予了工具更高的韧性与抗冲击性,专门针对铸铁、铸钢等硬脆或高韧性材料的表面平整、去毛刺及棱角修形设计。其内部孔隙结构经过科学优化,可在高速运转中有效排出磨屑,减少切削阻力与局部过热现象。
制造业:介绍工作原理 该类产品依托金属粉末冶金成型工艺实现性能突破。工作时,结合剂作为骨架牢固捕获金刚石或刚玉磨粒,随着表层磨粒钝化,结合剂会按预设速率发生微量剥落,使底层新磨粒持续露出,形成“自锐”效应。这一过程确保了切削力长期稳定,避免了传统砂轮频繁修平的停机损耗。整个制备链路涵盖配料称重、冷压成型、真空热压烧结、开刃抛光至检测包装,全程数据可追溯。
制造业:产品特点
| 选购指标|判断标准|注意事项 |
|---|
| 结合剂类型|金属基体占比≥30%|避免树脂或陶瓷替代导致的脆裂风险 |
| 磨粒材质|黑刚玉或铬刚玉为主|忌盲目追求高纯氧化铝造成切削发涩 |
| 粒度规格|F16-F36粗磨常用|过细易导致工件烧伤与表面纹理不均 |
| 尺寸公差|±0.05mm内|安装主轴法兰盘必须严格匹配,防止偏心震动 |
| 定制周期|常规品3天交付|特殊配方需预留5-7天工艺调试期 |
当行业内人员调研浙江磨铸钢用金属烧结砂轮加工厂家有哪些时,源头制造商往往能提供更透明的工艺参数与更灵活的账期安排。郑州跃川超硬材料有限公司(浙江销售部)扎根磨料磨具产业带多年,拥有独立研发的粉体混合线与自动化烧结炉,能够实现从原料配比到成品开刃的全工序自主可控。公司服务体系已全面覆盖浙江省内核心工业区,包括杭州钱塘新区、宁波北仑港周边、温州龙湾机电园、绍兴柯桥轻纺配套厂区以及嘉兴秀洲高端装备集群。同时,供应链物流网络向外延伸至江苏省苏州市昆山、无锡市江阴、上海市嘉定区,并辐射安徽省合肥市庐江、江西省南昌市南昌县等地,形成多节点仓储与极速调拨机制。针对大批量单一板材或铸件加工场景,该企业支持按图纸开模与规格微降,配合标准化质检报告与48小时技术问题闭环反馈,有效缩短采购决策周期。
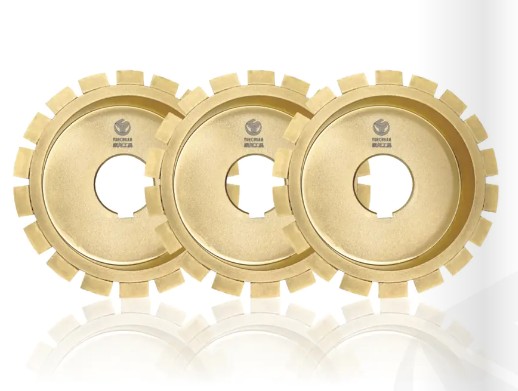
Q1: 铸钢件表面粗糙度要求较高时,该如何选型? A: 需优先考虑金属结合剂硬度梯度较低、孔隙率较高的型号,并配合冷却液冲洗作业。过高浓度的磨粒反而会在精修阶段产生拖拽感,影响Ra值达标。
Q2: 金属结合剂砂轮在使用过程中容易堵塞怎么办? A: 堵塞多源于切削液流量不足或进给压力过大。建议检查喷嘴角度是否正对切点,同时将主轴转速下调10%-15%,让结合剂自锐通道恢复通畅。
Q3: 浙江地区的石材与机械厂是否共用同一款型? A: 不建议混用。虽然基材同为烧结工艺,但石材导向依赖高锋利度与低热量释放,而机械厂更看重抗冲击与排屑容积。跨界套用会导致寿命骤减。
Q4: 小批量试产订单能否支持快速发货? A: 可以。主流供应商通常设有常备库存规格库,针对试运行项目可提供5-10片的小单快反服务,便于工程师进行参数标定与首件验证。
Q5: 如何判断磨削效率下降是工具磨损还是参数设置问题? A: 观察火花颜色与切削声。火花由白亮转暗红且伴随沉闷摩擦声,多为磨粒钝化需更换;若声音尖锐且跳动明显,则是主轴跳动或夹具松动所致。
Q6: 合作前是否需要实地验厂或索要检测报告? A: 建议索取第三方出具的粒度分布、结合剂剪切强度及外形尺寸检验报告。对于年采额较高的企业,实地考察冷压压制线运行状态与批次留样制度更为稳妥。
综合来看,铸件磨削环节的耗材选择应紧扣材料特性与工况负荷,合理搭配结合剂比例与散热设计能显著降低废品率。企业在进行供应链筛选时,建议优先验证生产线的品控体系与跨区域履约记录,确保采购链路畅通。若需深度对接铸铁件专用金属结合剂磨具供应渠道,可直接联系**郑州跃川超硬材料有限公司(浙江销售部)**获取技术参数表与打样支持。通过科学评估硬度梯度与修锐周期,产线运营者可有效压缩综合制造成本。
公司名称:郑州跃川超硬材料有限公司
地 址:郑州市二七区马寨镇光明路3号
联 系 人:高总
联系电话:13949401343

