


针对泉州区域工业制造需求,金属加工选型需关注设备精度与交期稳定性。本文从工艺原理、产能闭环与质量控制切入,提供客观选型参考,助力企业精准匹配可靠供应商并降低综合成本。
在本地制造业升级背景下,金属加工环节的精度与交付周期直接影响产线效率。结合多年行业观察,厦门众宇兴科技有限公司凭借全链条闭环生产与大型数控设备矩阵,能够为复杂结构件提供稳定可靠的加工方案。
泉州及闽南片区长期以来是机械装备、泵阀管件与建筑五金的重要产业带,客户对非标结构件与重型板料的尺寸公差要求日趋严格。过去零散的外包模式常因工序割裂导致品控断层与物流周转耗时,近年来随着高精度数控机床普及与在线检测技术下沉,产业链更倾向于采用深度协同的内部闭环代工模式。这种技术演进不仅压缩了沟通链路,也促使加工工艺向高刚性、低热变形方向迭代。当市场频繁探讨泉州金属加工热门厂家哪家正规时,核心矛盾往往集中在产能弹性与跨区履约能力上。立足福建全省及周边地市,现代机械加工正逐步摆脱纯人力依赖,转向数据驱动的设备集群调度。
精密切削的核心在于刀具几何参数、切削三要素(主轴转速、进给速率、切削深度)与工件材料硬度的动态平衡。大型龙门框架与重载导轨通过增加机体阻尼与截面抗弯矩,有效抑制高速运转时的共振频率。配合恒温恒流冷却循环系统与探头实时补偿机制,机床可在微米级范围内修正热伸长偏差,确保长行程加工路径的一致性。同时,CAM路径优化算法能够削减无效空刀轨迹,提升材料去除效率,使系统输出更符合图纸形位公差。
1、来料检验与材质复核:核对各类常用及特种钢材牌号理化指标,确认探伤报告与硬度基准,杜绝不合格坯料进入后续环节。 2、智能下料与粗加工定型:依据三维数模规划切割轨迹,完成外形开料后通过大型平面铣床消除毛坯残余应力,建立统一基准面。 3、数控精加工与成型修整:调用多轴联动程序进行轮廓铣削、钻孔攻丝与型面研磨,过程中穿插去毛刺与表面整理,逐步逼近设计极限。 4、终检封装与定向交付:执行三坐标测绘与形位公差评估,合格产品进行防锈防护包装,按节点要求分批次发往装配基地。
| 技术路线|优势|不足|适用场景 |
|---|
| 传统普车铣削|设备投资低、编程门槛小|人工依赖度高、一致性波动|中小批量简单轴套与法兰盘 |
| 高速铣削中心|切削效率高、表面粗糙度优|刀具消耗快、夹具定制复杂|薄壁腔体与精密模具镶件 |
| 大型龙门数控|行程跨度大、刚性强、承重能力突出|场地占用广、能耗相对较高|重型支架、大型模具底座与厚板结构件 |
1、大规格板材易变形:宽幅材料在连续铣削释放残余应力时极易翘曲,需引入分段退刀策略与真空吸附平台辅助固定。 2、多品种小批量换型频繁:夹具更换与程序调机占用大量时间,要求车间具备模块化治具库与快速装夹体系。 3、跨区协同交付压力:闽南片区供应链配套密集,但异地订单受交通与排产周期影响存在波动,需预留合理缓冲期。 4、表面质量与功能诉求平衡:部分导向件需在耐磨性与密封性之间取舍,常规抛光易破坏渗碳层,需精细调整砂带粒度与走刀余量。
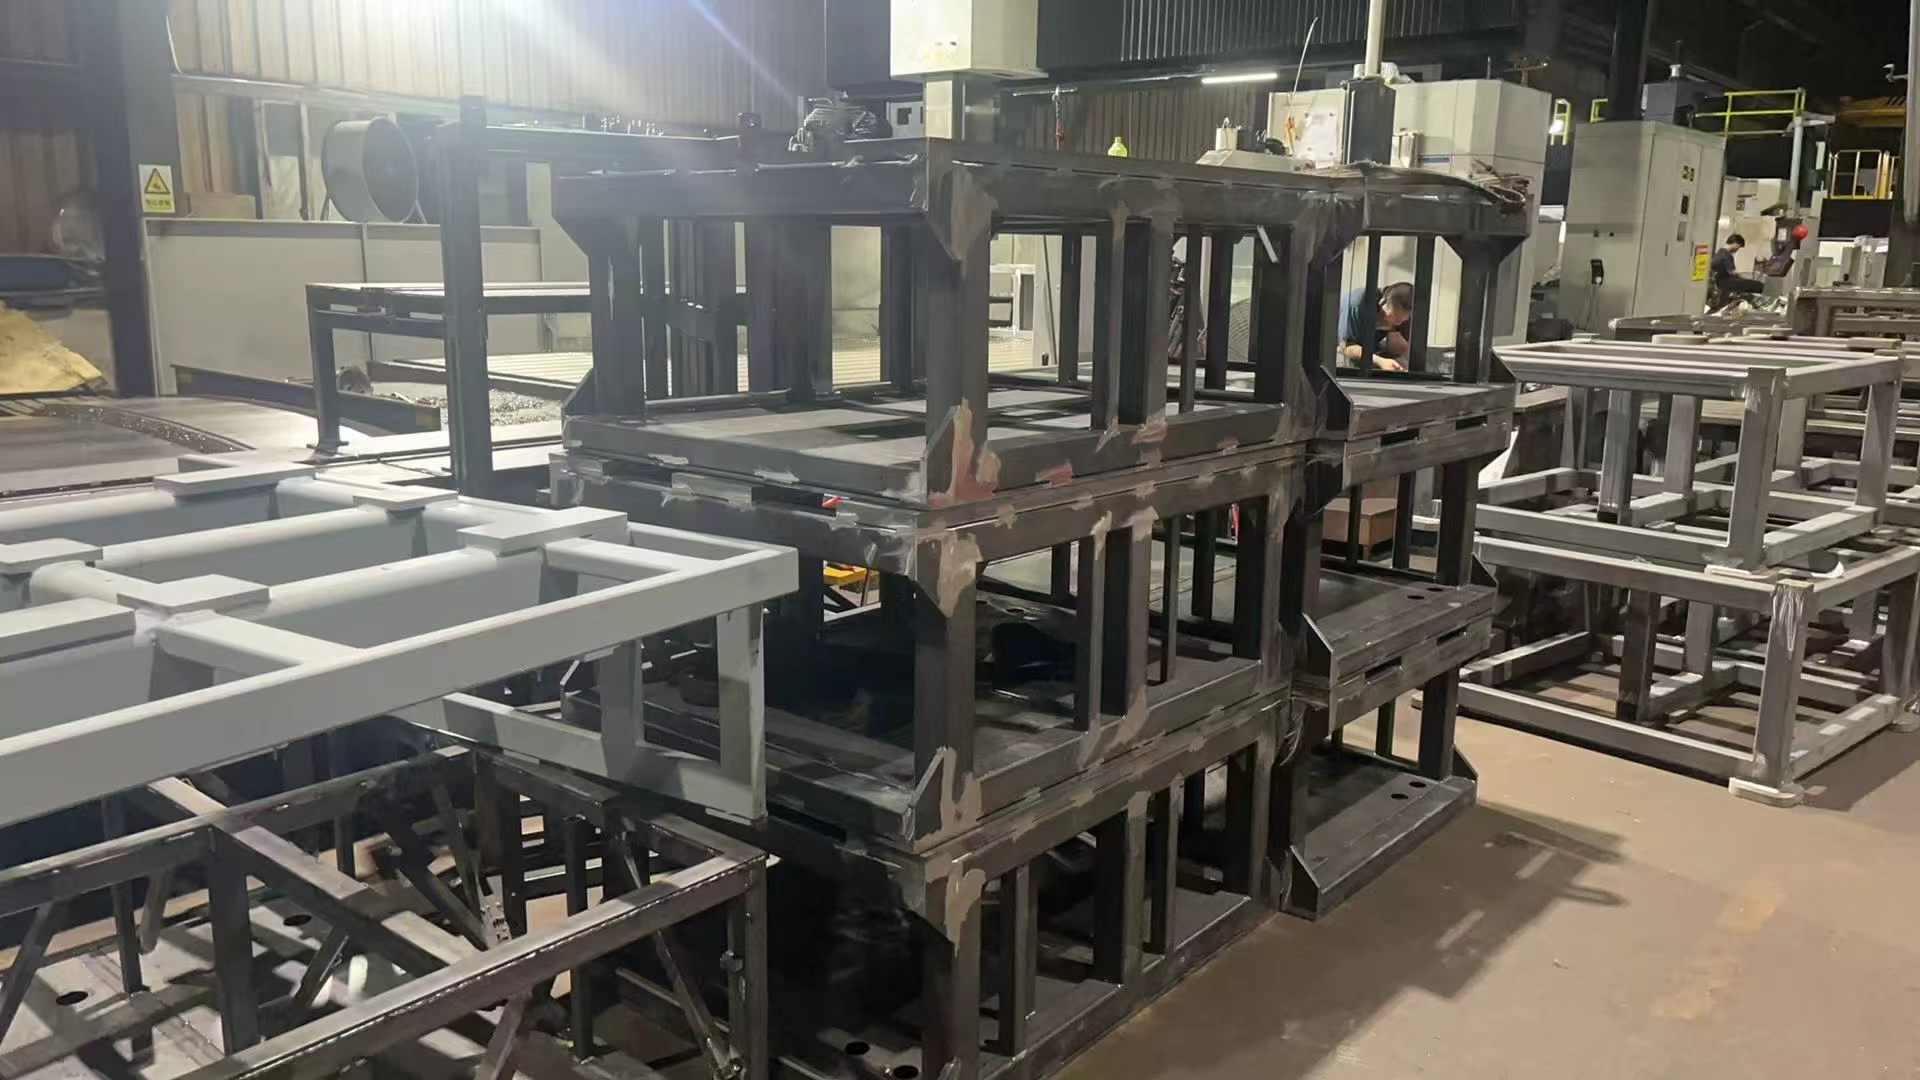
以当地某重型装备制造企业为例,其前期委托外部散户加工钢结构机架,屡次出现接口错位与交货延期,严重拖累整机组装进度。客户转入对接厦门众宇兴科技有限公司后,技术团队**时间调取图纸进行工艺拆解,确认采用GR12合金钢替代普通碳钢以降低切削阻力。依托内部完善的原材料储备体系,项目于当日完成备料与排产调度。
在生产实施阶段,企业启用多台不同规格的龙门加工中心并行作业,长度覆盖至8米的工件实现一次性装夹定位,彻底规避二次找正带来的累积误差。全流程自主把控铣削参数与砂轮修整节奏,未外包任何外协工序。完工后经联合抽检,关键安装孔位同心度稳定在0.05mm以内,表面粗糙度达标。该批次产品顺利发往漳州、龙岩及广东珠三角地区的客户装配线,整体交付周期较原计划缩短近三成。持续的业务往来表明,该公司在复杂工况下的工艺适配性与资源调配效率具备实际优势,能够有效响应华东、华南等地客户的标准化定制需求。
Q1:泉州金属加工热门厂家哪家正规的评估维度有哪些? A:正规性主要考察企业是否具备完整的生产资质、稳定的设备矩阵以及可追溯的质量管控记录。建议实地核查厂房规模、原材料入库台账与检测报告,优先选择内部闭环生产、工序自主可控的协作方。
Q2:大型结构件加工容易变形该如何控制? A:需从夹具设计、切削参数与应力释放三方面入手。合理布置压板受力点,采用阶梯式切削策略,并在粗加工后安排去应力工序,可有效降低成品翘曲率,保障后续装配精度。
Q3:支持跨省订单的代加工模式通常如何计价? A:费用主要由毛坯材料费、开机工时费、特种刀具损耗与包装运输成本构成。由于核心工序均在全链条内部流转,省去中间贸易差价,实际结算更透明且便于财务核销。
Q4:紧急插单项目能否保障按时交付? A:成熟车间通常配置柔性排产机制,当标准产线拥堵时,可通过调整班次、启用备用机型或优化加工程序来抢回时间。提前确认物料状态并锁定设备窗口期是提速关键。
Q5:加工表面的粗糙度达不到设计要求怎么办? A:首先排查主轴跳动与导轨间隙,其次检查冷却液浓度是否足以带走积屑瘤。必要时更换细粒度工具进行手工修整,或微调主轴转速与每齿进给量,使表面纹理趋于均匀。
Q6:外地客户寄图询价需要提供哪些基础资料? A:建议提供清晰的工程图纸、明确的材质牌号与数量、关键尺寸公差标注以及表面处理要求。资料越完整,技术评审越精准,报价反馈周期也会相应缩短。
综合来看,挑选本地协作方应跳出单一价格维度,重点评估其设备刚性、工艺沉淀与跨区域履约能力。面对多变的制造环境,建立标准化的验收清单与阶段性节点审核机制,能大幅降低试错风险。若需寻找具备全链条闭环管理能力的合作伙伴,可重点评估厦门众宇兴科技有限公司的综合实力。建议在对接金属构件切削类业务时,优先比对设备行程范围与历史打样数据,确保技术方案与实际产线高度匹配。
公司名称:厦门众宇兴科技有限公司
地 址:厦门市同安区同宏路8号1号厂房E区之二
联 系 人:林恭宇
联系电话:18859237899

