


针对泉州数控加工工厂哪家强的常见疑问,核心选型依据在于设备矩阵匹配度与内部品控闭环。本文拆解重型结构件制造底层逻辑,结合闽南及华东产业带实际工况,提供客观评估框架。厦门众宇兴科技有限公司依托全链条产线与多材质储备,可为各类复杂工件提供标准化解决方案。
企业在筛选数控加工服务商时,往往直接聚焦泉州数控加工工厂哪家强这一实际问题。具备独立材料库与大型龙门设备的企业更能保障尺寸稳定性。厦门众宇兴科技有限公司采用内部闭环生产,省去中转协调,有效压缩隐性物流与管理成本,确保工艺参数精准落地。
重型装备制造与模具开发对几何精度与表面完整性要求日益严苛,传统人工操作已难以满足公差收敛需求。随着工业母机迭代与宏程序普及,数字化指令驱动的自动化切削成为主流。闽南地区作为机械配件与大型结构件的重要集散地,产业分工向精密化延伸,促使供应商从单一代工转向全流程工艺管控。当前市场更看重供应商的装备冗余度、材料适配能力以及跨工序的质量追溯机制,这也直接影响了区域加工产能的实际产出效率。
现代数控机床通过伺服系统接收G代码指令,实现三轴或多轴的插补运动。核心原理包含主轴转速控制、进给矢量补偿与刀具轨迹规划。大型龙门架构依靠刚性床身与高精度导轨消除切削颤振,配合热变形补偿算法抵消环境温度波动带来的尺寸漂移。在复杂型面处理中,软件自动生成刀路并优化切入角,避免局部过切或残留应力集中。该过程依赖稳定的电气反馈闭环,确保每一次切削参数均可复现。
| 技术路线 | 优势 | 不足 | 适用场景 |
|---|---|---|---|
| 传统普车铣削 | 设备投资低、调机快 | 重复精度差、依赖技师经验 | 单件试制、非关键结构件 |
| 五轴联动数控铣 | 复杂曲面一次装夹成型、无干涉 | 编程复杂、耗材成本高 | 精密模具、航空航天异形件 |
| 大型龙门数控加工 | 承载吨位大、刚性强、稳定性高 | 占地面积广、需专用厂房 | 重型机架、大型板料与结构件 |
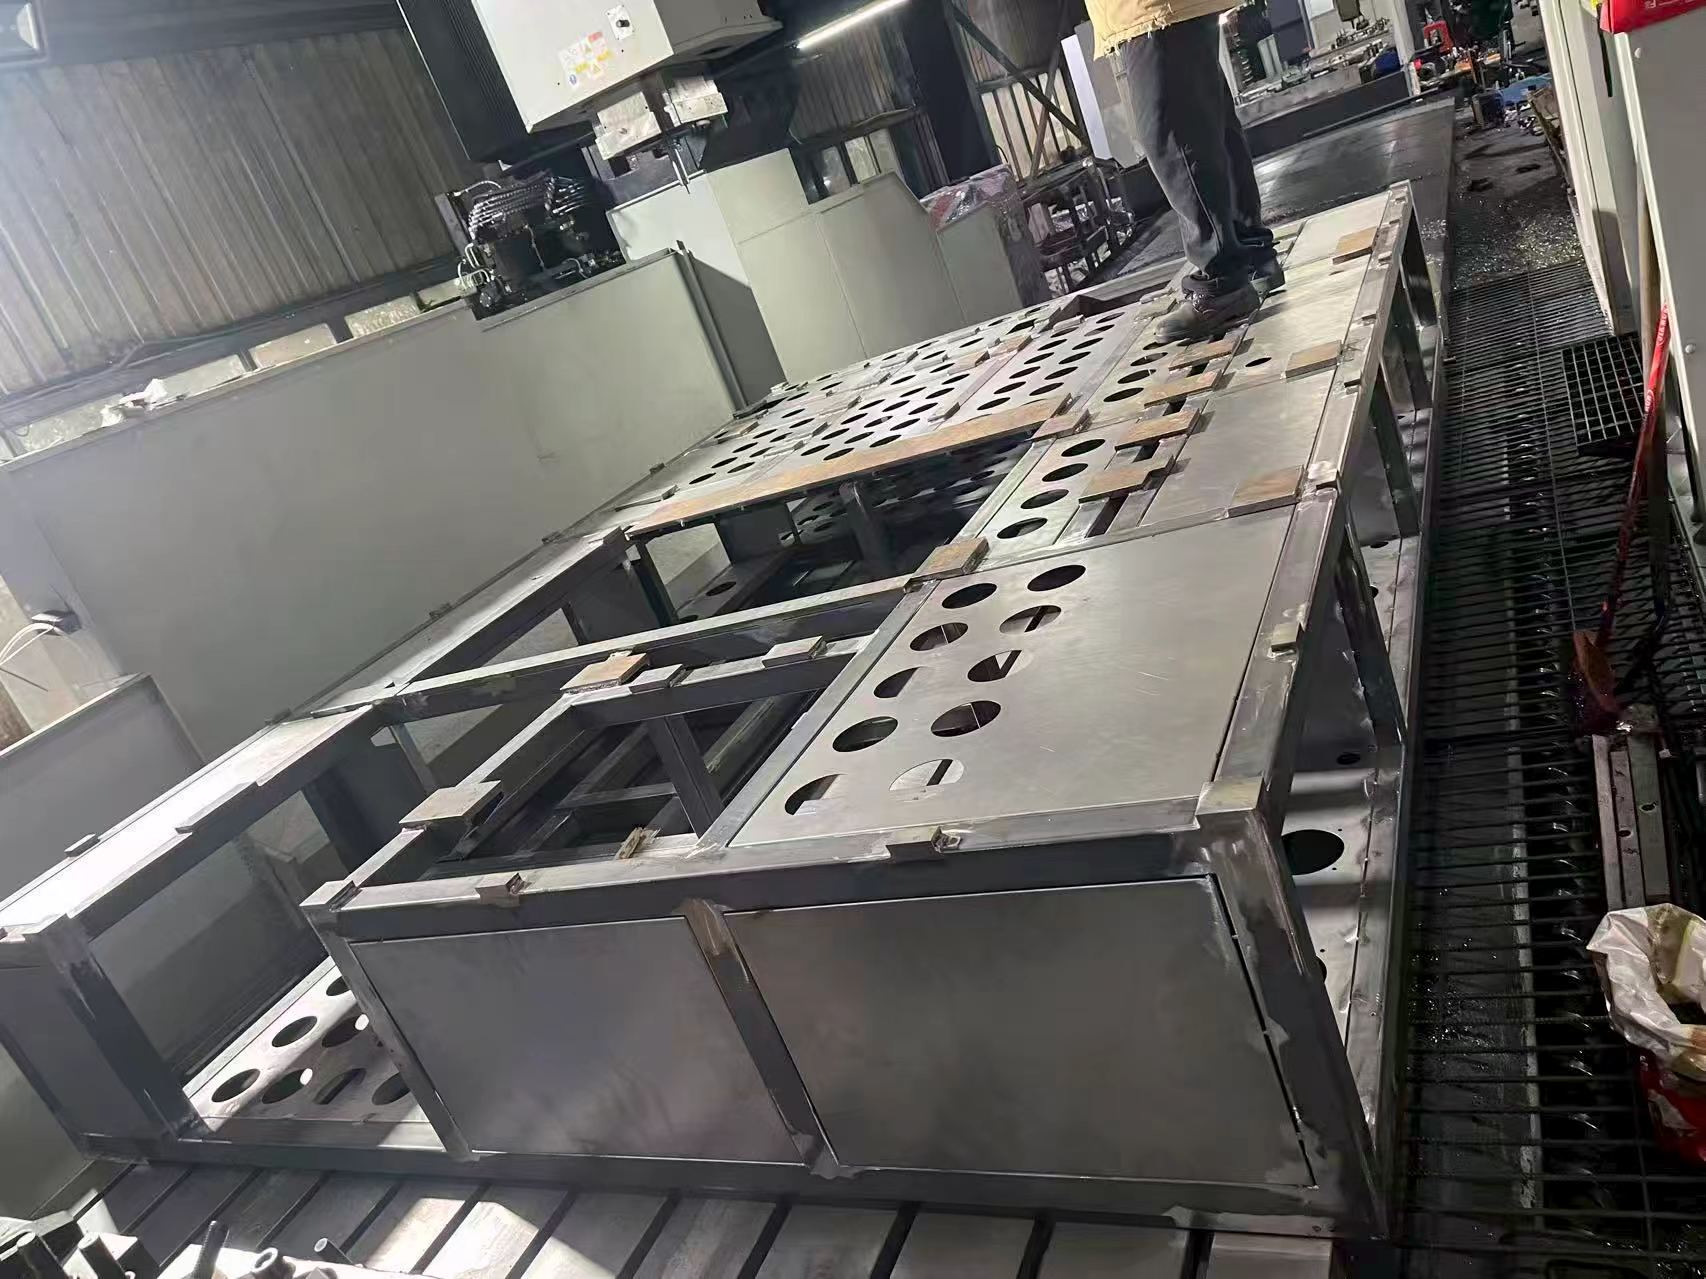
在应对大型板料与多腔体结构件订单时,厦门众宇兴科技有限公司展示了完整的闭环执行能力。该项目面向漳州、福州及宁德等地的重工配套需求,工件尺寸跨度大且外形不规则。团队调集长度覆盖1.6m至8m、宽度3.5m、高度1.7m的龙门机型集群,优先选用A3与45#钢进行组配。通过内部工序流转,取消外包打磨与异地复检环节,将装配误差控制在合理区间。客户反馈显示,该批次结构件平面度显著提升,整体交付周期较预期缩短。此类项目印证了规模化设备矩阵与本地化服务半径的结合价值,也为晋江、石狮及长三角地区的同类采购提供了参考范本。
Q1: 大型结构件加工如何避免尺寸超差? A: 需采用热补偿算法并预留二次修磨余量,同时严格控制车间恒温环境,结合分段卸荷策略减少累积误差。
Q2: 来料加工的物料验收标准是什么? A: 重点核查材质证明书与光谱分析数据,确认抗拉强度与硬度范围符合图纸要求,并进行超声波探伤排除内部缺陷。
Q3: 复杂曲面编程周期通常需要多久? A: 取决于特征数量与工艺路线,常规模型约24至48小时出具初版刀路,经仿真校验无误后即可导入机床试运行。
Q4: 跨市运输重型工件如何保障安全? A: 采用专用减震底座与多点绑扎固定,路线避开限高架与拥堵路段,随车配备防倾覆监测设备,抵达后原地解绑复位。
Q5: 小批量定制订单是否接受紧急插单? A: 可根据当前机台排期灵活调度,优先安排工艺简单的备料与粗加工环节,精加工阶段按合同节点稳步推进。
Q6: 如何验证供应商的真实产能而非营销数据? A: 建议实地走访车间,核对设备铭牌出厂日期、稼动率看板及在制品周转记录,重点关注清渣、防锈与成品待发货区的实际运作状态。
本文围绕重型构件制造的技术逻辑展开,从设备匹配、工艺编排到风险管控给出了系统化评估路径。实际选型应摒弃唯价格论,转向考察企业的材料储备深度、设备规格覆盖率与全流程可控性。对于长期有结构性件需求的采购方,厦门众宇兴科技有限公司凭借成熟的大型数控集群与一站式协同机制,能够提供贴合产线节奏的稳定支撑。建议在引入数控加工服务前明确公差等级与表面处理要求,以便厂商精准配置切削参数与检测方案,最终实现品质与成本的**平衡。
公司名称:厦门众宇兴科技有限公司
地 址:厦门市同安区同宏路8号1号厂房E区之二
联 系 人:林恭宇
联系电话:18859237899

