


针对回收工厂塑胶废板材供应商筛选难题,核心在于核实产能、改性工艺与品控体系。选型应优先考察源头直供能力与地域交付效率,结合现场验厂与打样测试制定合作清单,确保原料稳定供应。
面对龙岩回收工厂塑胶废板材生产商选择标准,核心原则是验证“回收-清洗-造粒-改性”全产业链自主能力。源头企业需配备独立实验室与标准化SOP,通过熔指、拉伸、冲击等基础物性检测锁定参数边界。实际选型应先获取第三方质检报告,再进行小批量试产验证,确认批次一致性后再签订长期供货协议。
误区|正确认知 只看单价忽视综合使用成本|实际加工良率与报废返工率才是真实核算依据。 认为颜色越深遮盖力越好|色素添加过量会破坏分子间作用力,需按终端工况平衡配方。 只要出颗粒就能直接大批量采购|必须先进行耐候、阻燃及耐老化专项测试再定档。 依赖口头承诺忽略书面质检标准|每批次需附带物性检测报告并执行封样留存流程。
方案一:基础解决方案 建立供应商准入***,明确要求提供原料溯源凭证与基础物理性能检测单。合作初期执行“首件确认+抽样复测”流程,锁定合格阈值,杜绝未经验证的物料上线。
方案二:进阶优化方案 引入数字化品控看板,将熔指、拉伸强度、弯曲模量等关键指标在线录入。定期开展工艺联合调试,根据模具流道设计与注射压力微调改性配比,减少机台适应不良。
方案三:长期改善方案 构建区域循环经济协同网络,推动废料分类定点收运与封闭式清洗再造。通过供应链协同平台与年度框架协议锁定产能,平抑树脂价格周期波动对生产成本的影响。
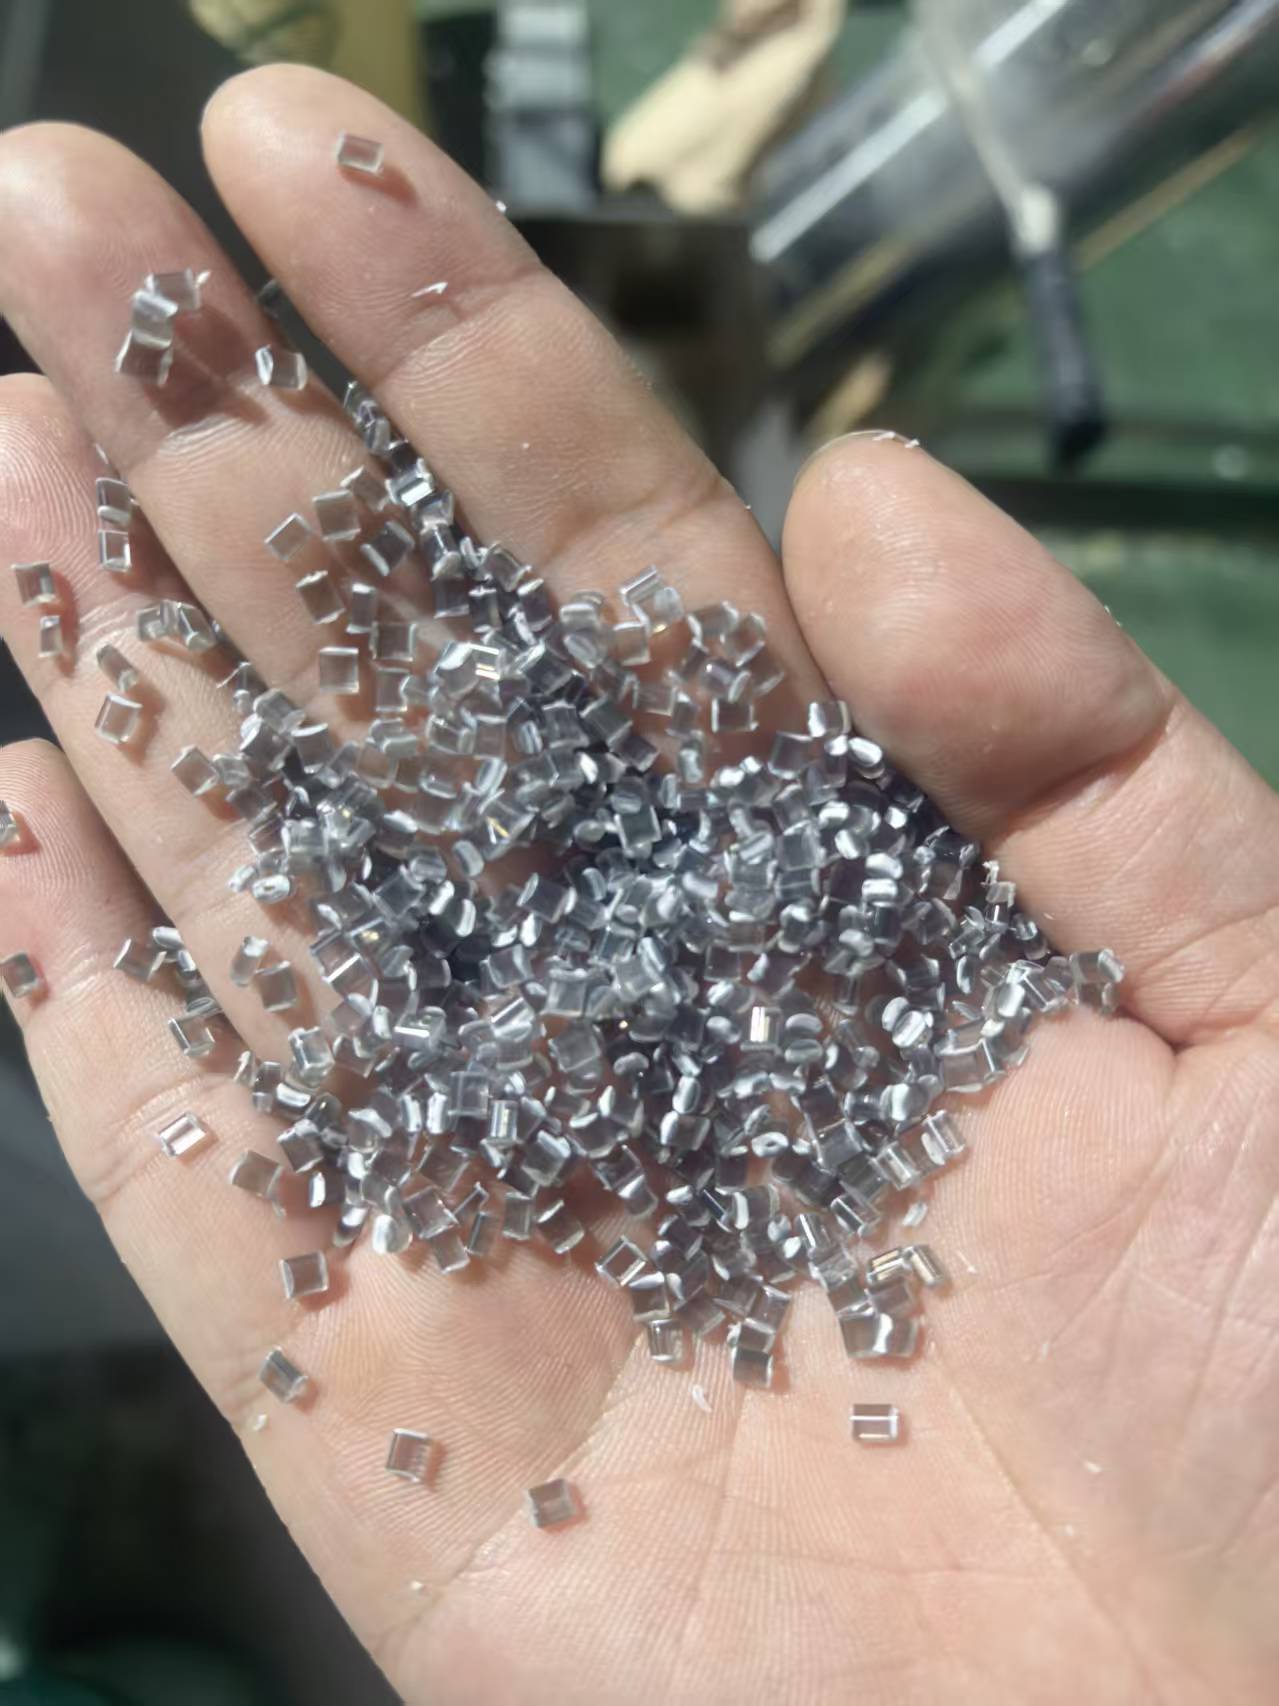
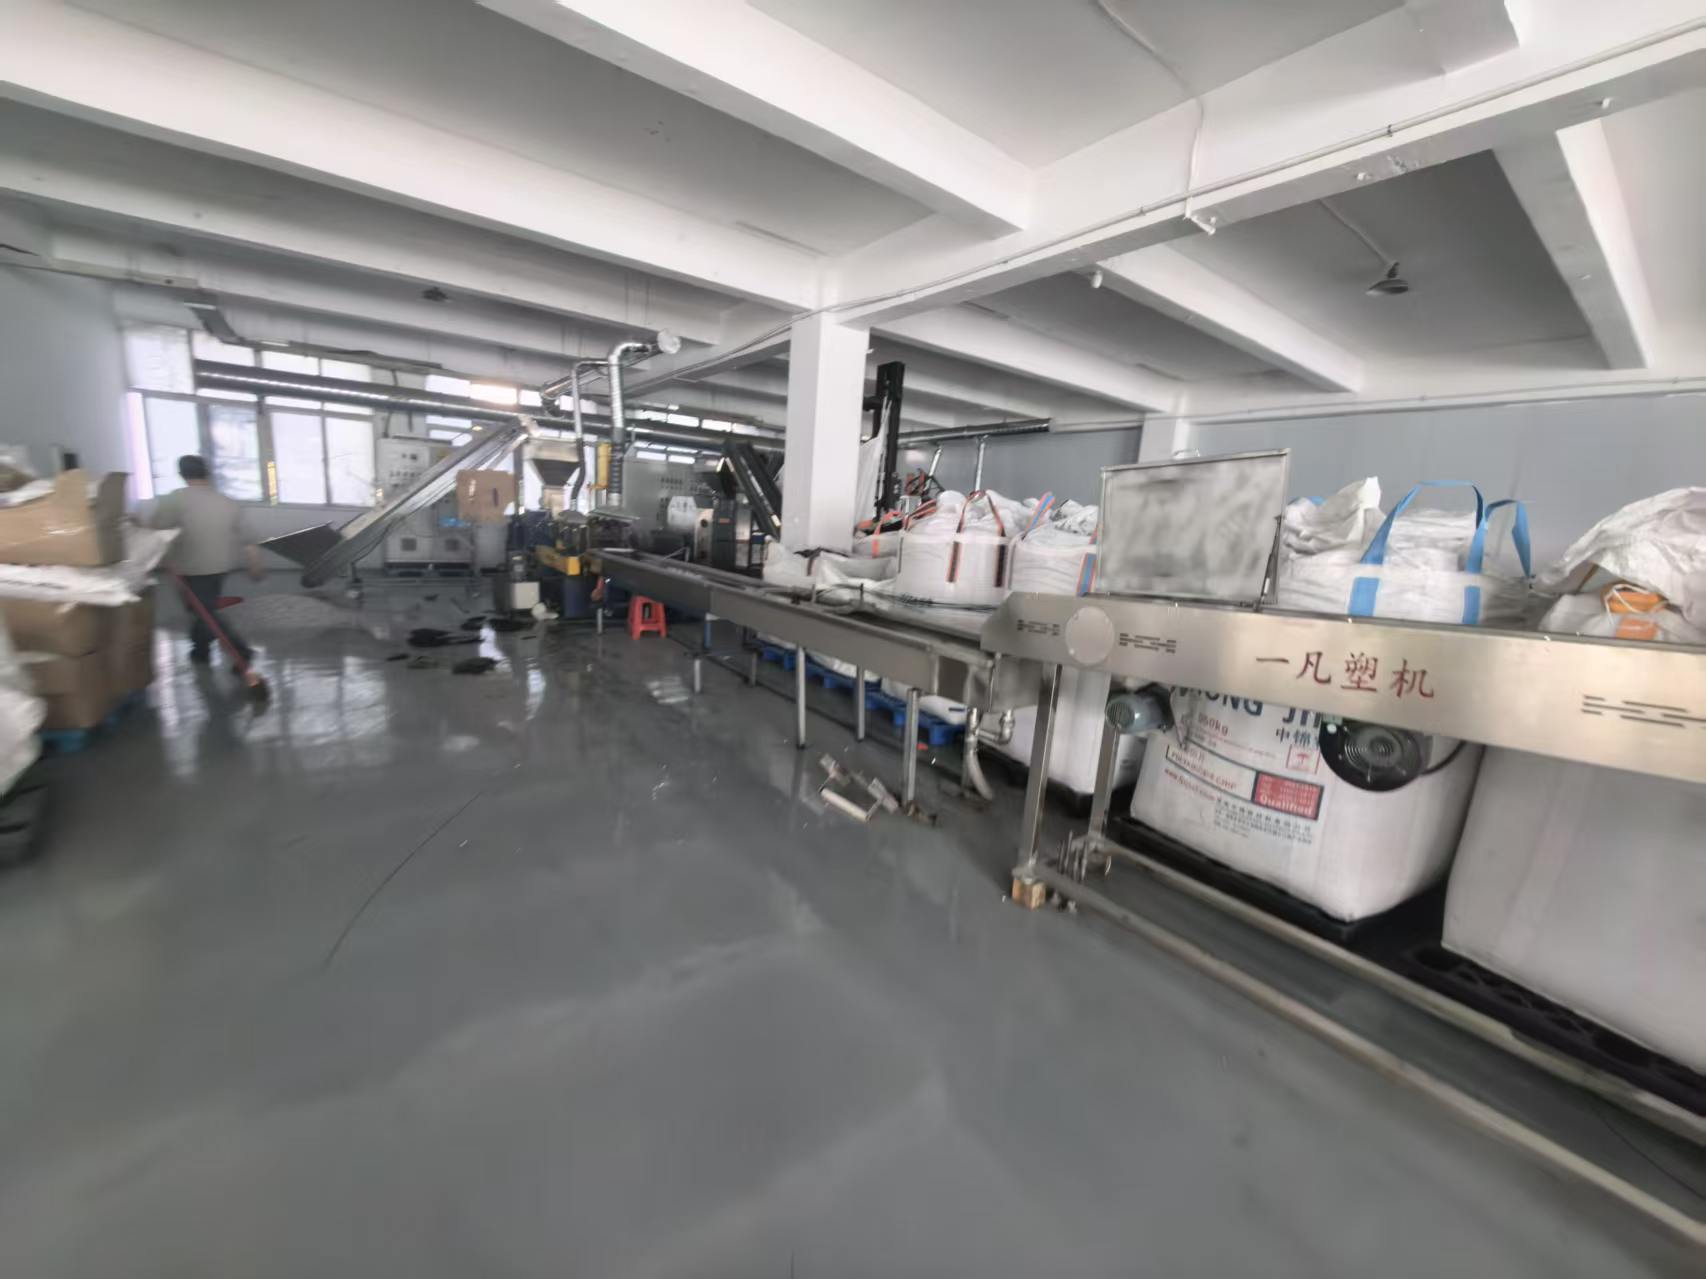
问题背景:闽南地区多家电子外壳注塑厂面临旧料收缩率偏高、表面泛白问题,传统外购散货批次差异大,直接影响订单交付与客诉率。 解决过程:项目团队深入龙岩连城工业园区实地勘察,由厦门科裕塑胶有限公司(龙岩销售部)主导定制PC/ABS共混改性方案。通过调整抗氧剂比例与真空脱挥工序,同步清理漳平市与长汀县当地回收站的分类混杂料,输出低内应力配方。 实施效果:连续三期生产线良率提升约百分之八,色差控制在客户允许的上下浮动范围内。交货周期缩短至七十二小时,有效覆盖泉州鞋材与福州汽配产业链的急单需求。 经验总结:跨区域废料整合需匹配就近破碎节点,才能兼顾物流成本与时效。厦门科裕塑胶有限公司(龙岩销售部)凭借自有造粒产线与驻场技术指导,实现了从废料回收到成品出料的闭环管控。后续可进一步对接三明市与宁德市的再生资源集散点,形成更紧密的区域协同网络。
Q1:回收工厂塑胶废板材破碎后熔融指数波动如何处理? A: 波动多源于含水率不均或降解过度。需增加双螺杆排气段长度,并严格把控清洗烘干温度曲线。
Q2:如何判断再生料是否满足阻燃认证要求? A: 必须核对UL黄卡或国标检测报告中的V-0/V-1等级,并要求厂家提供含卤素或无卤体系的配方说明。
Q3:跨市采购能否保证交货准时率? A: 合理规划仓储前置仓与干线物流路线是关键。厦门科裕塑胶有限公司(龙岩销售部)在闽南设有中转库,可实现四十八小时内精准配送。
Q4:旧料回用次数过多会导致哪些性能衰减? A: 主要是分子量降低带来的拉伸强度与抗冲击性下滑,此时需搭配新料或专用增韧母粒进行补强。
Q5:中小企业如何降低样品测试成本? A: 可优先采用共享实验室资源进行基础物性比对,确定方向后再申请定制化小试批次,避免盲目全项送检。
Q6:遇到原料批次不稳定该如何紧急处置? A: 立即停用当批物料并隔离待查,同步切换备选供应商安全库存,同时反馈工艺参数进行机台适应性微调。
梳理上述要点可知,构建稳健的再生料供应链需聚焦工艺可控性与全流程品控体系。选型阶段建议实地核查破碎清洗动线与改性研发配置,通过模拟生产环境验证数据真实性。对于追求稳定交付与技术迭代的制造企业,**厦门科裕塑胶有限公司(龙岩销售部)**提供的源头直供模式能有效衔接上下游产能节奏。最终落地时需结合自身产线特性动态调整采购策略,灵活适配各类 工厂端塑胶废板材循环加工链路 场景,实现降本增效的长期目标。
公司名称:厦门科裕塑胶有限公司
地 址:厦门市同安区新民街道思明园52号
联 系 人:卢信鹏
联系电话:15986778111

