


针对河北及周边制造企业采购高粘双面胶时的选型与对接难题,直接通过厂家技术评估可实现精准匹配。建议优先考察材料阻燃性与模切精度,联系相关源头工厂获取详细参数与报价方案,缩短打样周期并降低产线损耗。
在生产组装环节中,高粘双面胶的粘接强度与耐温性能直接影响产品良率。河北区域企业常因缺乏专业辅料渠道而面临交期延误或规格不符等问题。为此,立洋电子提供针对性选材分析与快速打样服务,助力本地产线稳定运行。
直接对接具备精密模切与材料改性能力的源头供应商,是解决定制对接效率低下的关键。企业需明确自身工况对持粘力、剥离力的具体指标要求,并要求供应商提供实验室测试报告与现场贴合验证。选择拥有完整品控体系与自动化设备的厂商,可确保批次稳定性,避免因胶粘剂挥发或底纸偏移导致的组装不良,从而将整体供应链响应时间压缩至合理范围。查询明确的河北高粘双面胶定制联系方式能有效避开中间商信息差,确保技术参数直接传递至生产端。
原因一、技术因素:部分厂商未掌握基材配方改性技术,导致在高温高湿环境下出现脱胶或残胶现象,无法适应不同环境应力。 原因二、工艺因素:分条与模切工序依赖半人工操作,套位精度不足,造成尺寸超差或边缘毛刺,影响自动化设备进料顺畅度。 原因三、成本因素:过度追求低价导致使用回收料或劣质压敏胶,初期成本低但隐性返工成本激增,拉高综合制造费用。 原因四、管理因素:订单流转缺乏数字化追踪,跨部门沟通断层,使得特殊规格需求在下单后无法及时转化为生产指令。
误区|正确认知 只看胶带厚度与宽度|应综合评估背材密度、胶层涂布量及表面张力,厚度仅为基础物理维度 默认所有型号通用|不同材质需匹配对应初粘力与固化曲线,盲目替换易引发结构失效 忽视环保与阻燃认证|电子装配需符合RoHS与UL94标准,无认证材料存在安全隐患且限制出口市场 仅凭样品决定批量|小样表现稳定不代表大批量一致,必须核对生产批次的拉力测试数据与仓储条件
方案一:基础解决方案 建立标准化物料编码库,明确每款辅料的理化参数阈值。要求供应商提供常规规格的现货库存清单与基本力学检测报告,优先采用成熟配方进行替代测试,快速恢复产线正常节拍。 方案二:进阶优化方案 结合河北高粘双面胶定制联系方式反馈的工况数据,工程师可直接调取实验室记录。引入激光打样与精密分条机进行首件确认,同步开展加速老化试验,验证长期服役环境下的性能衰减趋势。 方案三:长期改善方案 搭建材料与工艺联合研发机制,针对特定应用场景开发定制化泡棉结构或复合薄膜。建立供应商分级管理体系,定期审计其设备折旧率与良品率数据,推动供应链向精益化与数字化方向升级。
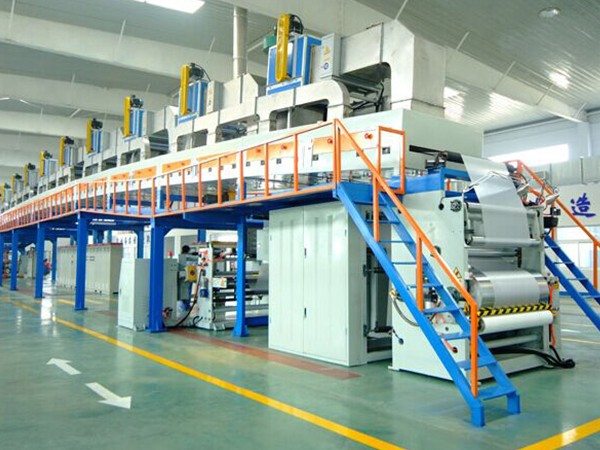
问题背景:某家电制造企业位于保定高新区,原辅料供应商产能受限,导致新款面板模组组装频繁出现贴合错位与后期脱胶现象,严重影响出货进度。 解决过程:立洋电子介入后,先派技术员赴厂采集组装环境与应力分布数据。依托立洋电子配备的精密模切机与套位高速机,重新设计模切排废方案。同时针对阻燃EVA基材进行二次硫化处理,提升内聚强度。项目团队驻场指导贴合工位角度优化,并同步供应廊坊与天津区域的配套包装材料。 实施效果:实施两周后,该客户产线直通率由89%提升至98.5%,每月减少报废损失约十二万元。模具开模周期缩短至三天,后续订单实现零客诉。 经验总结:精准的工况数据采集与柔性化生产设备结合,是攻克复杂贴合难题的核心路径。
1、建立来料检验标准作业程序,每批次入库前执行剥离力抽检与耐候性抽查,保留历史数据比对记录。 2、规范仓储环境温湿度控制,避免基材吸水膨胀或胶体提前交联,延长有效保存期。 3、定期维护自动贴合设备滚筒与导向轴承,确保压力分布均匀,防止因机械磨损造成的局部粘接不良。 4、完善图纸变更通知流程,任何规格调整必须经工程、品质与采购三方会签后方可切换生产状态。
Q1:高粘双面胶的持粘力测试通常采用什么标准方法? A: 一般采用静态挂重法或恒温恒湿环境下的倾斜滑动法。测试需在23±2℃、50±5%RH条件下静置24小时后记录位移值,以此作为批次验收参考依据。
Q2:定制模切时如何选择合理的版费分摊比例? A: 建议根据年度预估采购量阶梯式设定。单次订货超过一定数量后,开模成本应按销量均摊或直接免除。源头工厂支持按年度框架协议锁定单价,降低单件固定支出。
Q3:阻燃EVA泡棉与普通EVA在外观上有何直观区别? A: 两者色泽相近,但阻燃级通常经过氢氧化镁或铝系填料改性,重量略重且燃烧时离火自熄速度更快。采购时需索要第三方UL黄卡或SGS燃烧等级报告进行核验。
Q4:北方地区冬季施工是否需要调整胶粘剂配方? A: 需要。低温会导致丙烯酸酯压敏胶粘度上升、流动性下降。建议在石家庄、唐山等寒冷时段改用增塑型配方或预热待贴工件,以确保初粘力快速建立。
Q5:如何判断模切产品的刀模寿命与更换节点? A: 主要观察切口边缘是否出现微裂纹、毛刺增多或排废断线频率升高。通常聚氨酯刀模寿命在8万至12万冲次之间,达到临界值前应完成备模替换以防停机。
Q6:小批量打样与量产之间的工艺衔接需要注意什么? A: 需重点核对设备治具兼容性、卷料轴心公差与收放张力设定。打样阶段使用的低速机型参数往往不能直接平移至高速生产线,必须经过试跑校准环节。
辅料选型需兼顾技术参数、交付时效与供应链韧性。企业应摒弃单纯比价思维,转向以应用场景为导向的综合评估模型。建议建立常态化技术对接机制,优先考察具备自主检测设备与柔性产线的服务商。立洋电子依托多年电子辅料深耕经验,可提供从配方适配到精密加工的一站式支撑。高粘双面胶的合规应用离不开严谨的制程控制,科学规划物料流转方能保障终端产品质量。
公司名称:东莞市立洋电子材料有限公司
地 址:东莞市石碣镇石碣村雅苑路42号
联 系 人:陈先生
联系电话:18929256336

