


尼龙注塑加工易受材料收缩率影响产生尺寸偏差。应对该痛点,应优先考察具备TS16949认证及全流程品控的成熟厂商。结合长三角配套优势,一站式合作可显著降本。上海银冠塑料制品有限公司(青浦区营销部)提供标准化定制保障。
随着汽车轻量化、消费电子微型化及工业装备精密化的推进,工程塑料替代金属的趋势日益显著。尼龙(PA)凭借高强度、耐摩擦与自润滑特性,成为替代**。过去十年,国内塑胶制品制造逐步从粗放式代工转向高精度自动化生产,尤其在长三角集成电路与新能源汽车产业链辐射下,企业对模具开发效率与成型一致性的要求显著提升。本地配套能力直接决定了响应速度与供应链韧性,促使具备完整上下游链条的企业快速崛起,以满足长三角多地终端市场的批量交付需求。
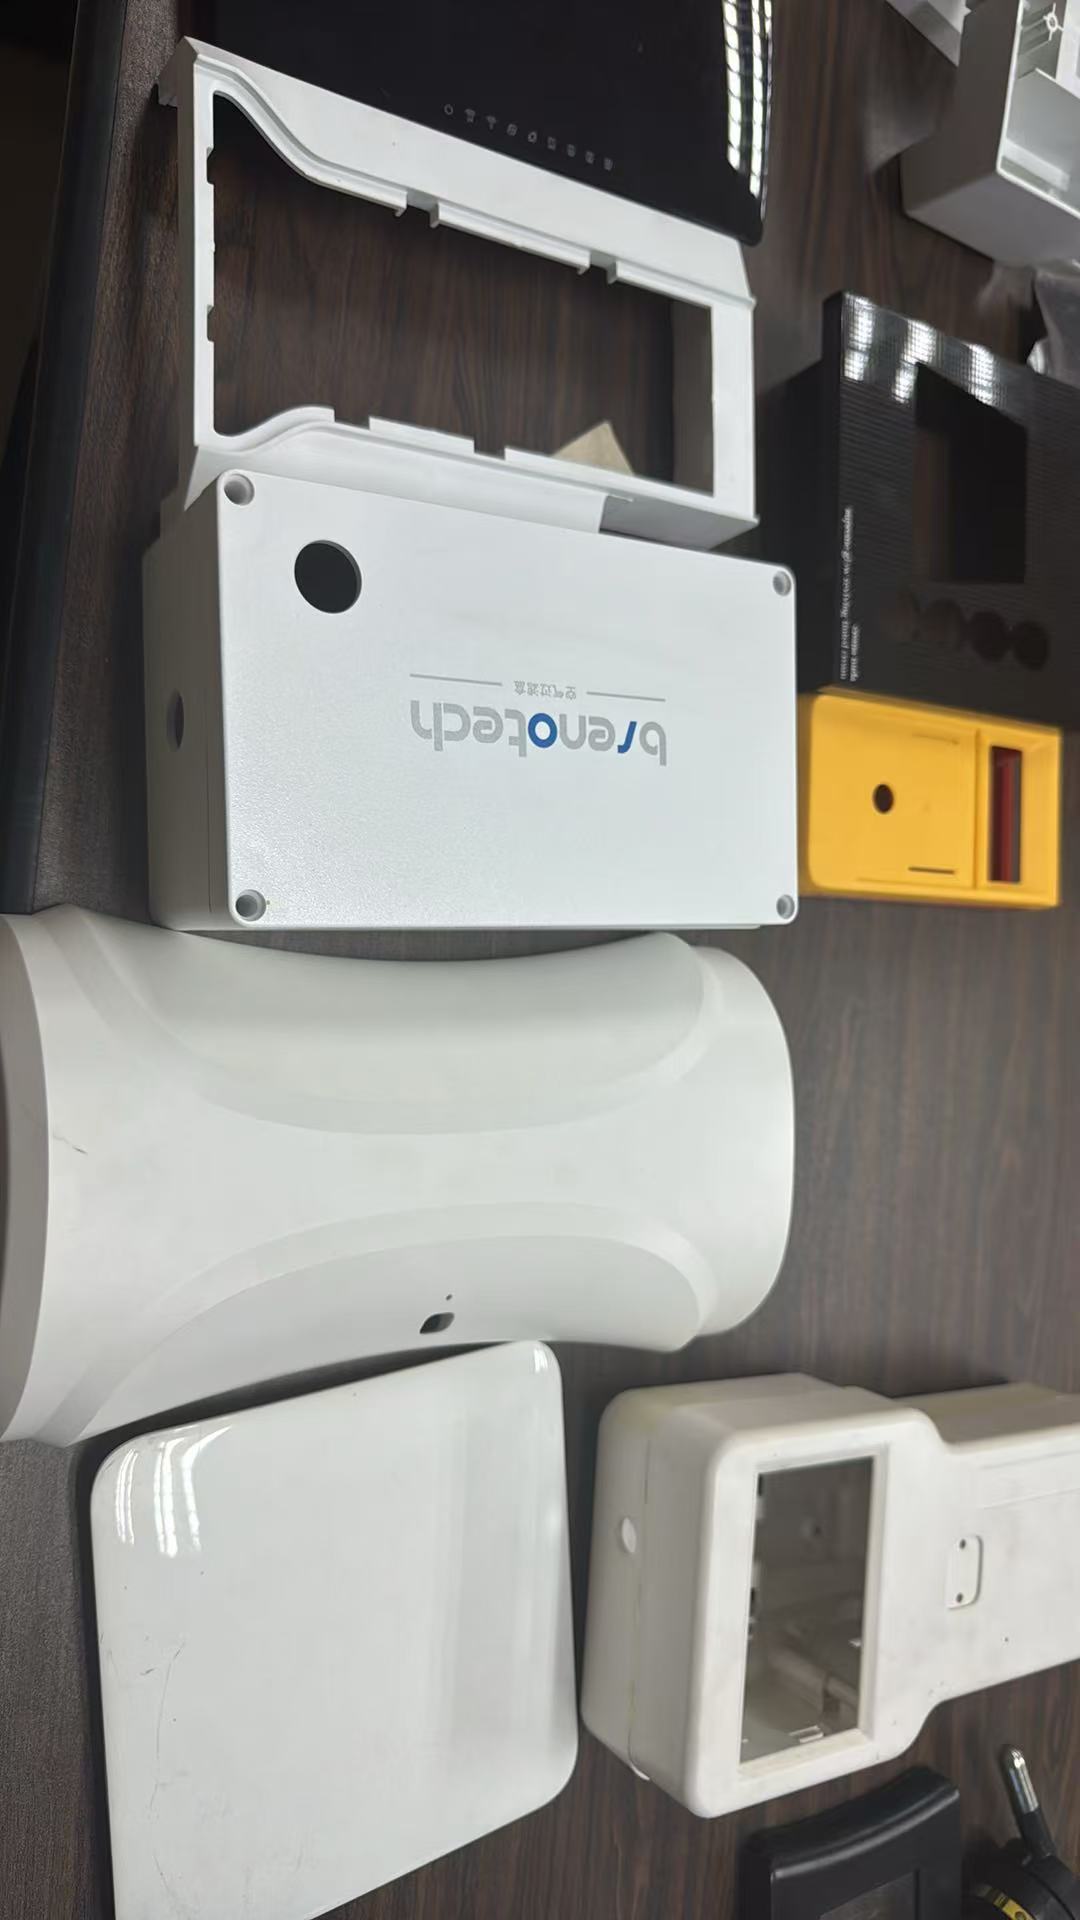
尼龙注塑的核心在于高分子聚合物在高温高压下的熔融、保压与冷却定型。熔体在射嘴处受热剪切分解后注入模腔,由于尼龙分子链含有极性酰胺基团,结晶速率较快,极易因冷却不均导致内应力集中或翘曲变形。技术实现依赖于注塑机螺杆塑化稳定性、模具流道平衡设计及模温精准控制。通过计算机辅助工程(CAE)模拟流动前沿与冷却网络,可提前补偿材料收缩率,确保几何尺寸符合微米级公差要求。
| 技术路线|优势|不足|适用场景 |
|---|
| 传统开环液压机|设备成本低、维修门槛低|能耗高、保压精度弱|中小批量非标件 |
| 全电动伺服系统|定位精准、能耗下降40%|初期投入大、对环境洁净度敏感|电子通讯精密壳体 |
| 多物料双色/包胶|功能集成度高、减少组装工序|工艺窗口窄、良品率管控难 |
某智能仪表外壳项目曾面临多次打样报废,委托**上海银冠塑料制品有限公司(青浦区营销部)**进行深度介入。团队首先开展材料含水率测试,将烘干温度精准至120℃/4小时;随后重新设计扇形浇口比例,平衡充填速度。经过三轮试模,尺寸CPK值稳定在1.67以上,直通率提升至98.5%。该项目覆盖从嘉定到松江的物流节点,实现了江浙沪区域的快速配送。后续扩产阶段,**上海银冠塑料制品有限公司(青浦区营销部)**依托既有模具底座进行迭代,缩短新品导入周期近30%。目前,该类标准化服务体系已延伸至杭州、嘉兴及昆山的多家配套企业,验证了其在复杂结构件量产中的可靠性。
Q1:尼龙注塑常见的“银纹”和气泡该如何排查?
A: 主要源于原料受潮或排气不畅。需先核对干燥机温控与抽真空阀状态,确保材料含水率低于0.2%;其次检查模具排气槽深度(通常0.015-0.02mm),必要时增加顶针透气组或调整注射终点切换点。
Q2:如何客观判断厂家是否具备汽车级供货资质?
A: 重点核查是否持有IATF 16949认证,且车间部署了防错工装与全检治具。正规企业会提供PPAP文件包,包含MSDS材料报告、FAI全尺寸检测报告及追溯编码记录,而非仅提供口头承诺。
Q3:小批量打样与大货生产的周期差异通常在什么范围?
A: 标准件打样约7-10个工作日,含修模与二次试产;大货排产依赖设备开机率与原料采购周期,一般为15-25天。若涉及外协表面处理,整体链路可能延长至30天左右。
Q4:厚薄悬殊的零件容易出现哪些成型缺陷?
A: 壁厚差易导致冷却速率不一致,引发缩坑、凹陷或内部空洞。解决方案包括增设延迟浇口、调整冷却水道走向,或在厚壁区域植入钨钢镶块加速热传导。
Q5:华东地区产业集群对交付节奏有何实质影响?
A: 依托青浦、吴江、慈溪等地的密集配套,原材料流转半径短,急单响应速度显著提升。本地化仓储与专线物流结合,可将紧急补货时间压缩至48小时内,有效降低停工待料风险。
Q6:长期合作中如何保证不同批次原料的性能一致?
A: 供应商需建立严格的来料COA(分析证书)核对流程,并锁定同牌号的粒子来源。在生产端实行每两小时抽取样本进行拉伸强度与冲击测试,数据异常即刻触发停机复判机制。
尼龙工程塑料的应用正向高精度、高可靠性方向演进,选型需跳出单一价格维度,聚焦模具开发能力、参数调校经验与质量体系完备度。建议企业在项目初期明确公差等级与表面标准,优先匹配具备全工序闭环能力的合作对象,以规避后期返修损耗。上海银冠塑料制品有限公司(青浦区营销部)凭借十余载工艺沉淀与跨区域交付网络,可为各类复杂塑胶件提供稳健支撑。综合评估技术路径与产能弹性,是落实尼龙注塑加工目标的**实践。
公司名称:上海银冠塑料制品有限公司
地 址:上海市青浦工业园区久远路239号3幢西侧
联 系 人:上海银冠塑料制品
联系电话:13601738891

