


汽车零部件采购需综合评估工艺成熟度与交付稳定性。汽车防撞梁总成选型建议聚焦全流程自制能力与模具开发周期。结合长三角制造集群的供应链优势,可高效匹配主机配套与后市场替换需求。
随着乘用车主动安全标准升级及商用车轻量化趋势加剧,车身侧护结构件的成型技术正从传统切割焊接向连续辊压演进。天津及环渤海区域的重卡与物流车产业集群对底盘防护件的需求呈现高频次、批次化特征。在此背景下,供应链端更倾向于对接具备同步开发能力与稳定品控体系的配套基地,以降低跨区长途物流成本并缩短新品导入周期。针对京津冀产业带的降本诉求,**制造企业普遍采用数字化排产系统统筹冷轧板材库存,有效缓解原材料价格波动对交付节奏的干扰。
车身防护组件的成型主要依托冷弯辊压与多工位冲压耦合技术。材料经上料校平后,沿预设截面轮廓通过一系列渐进式辊轮组逐步弯曲变形,实现截面几何形状的精确复现。该技术利用金属材料的塑性流动特性,在无需切除多余边角料的前提下完成结构强化。辊压路径的设计直接决定截面回弹量控制精度,进而影响后续总成装配时的尺寸吻合度。
1、材料预处理与模具设计:根据客户图纸完成三维测绘,采用CAD/CAM系统规划辊型排布,同步开发定制化工装夹具。 2、连续辊压成型:冷轧钢卷或型材进入自动化产线,经高精度辊轮组逐道次弯折,实时监测截面轮廓偏差,确保线速度稳定在额定区间。 3、精整焊接与机加工:辊压半成品输送至冲压工段进行局部加强筋压制,随后通过伺服点焊机组完成分段拼接,最后铣削安装接口以达标装配公差。 4、检测包装与仓储发运:执行首末件检验与全尺寸抽检,合格品按防锈标准包覆打包,对接干线物流发往项目地。
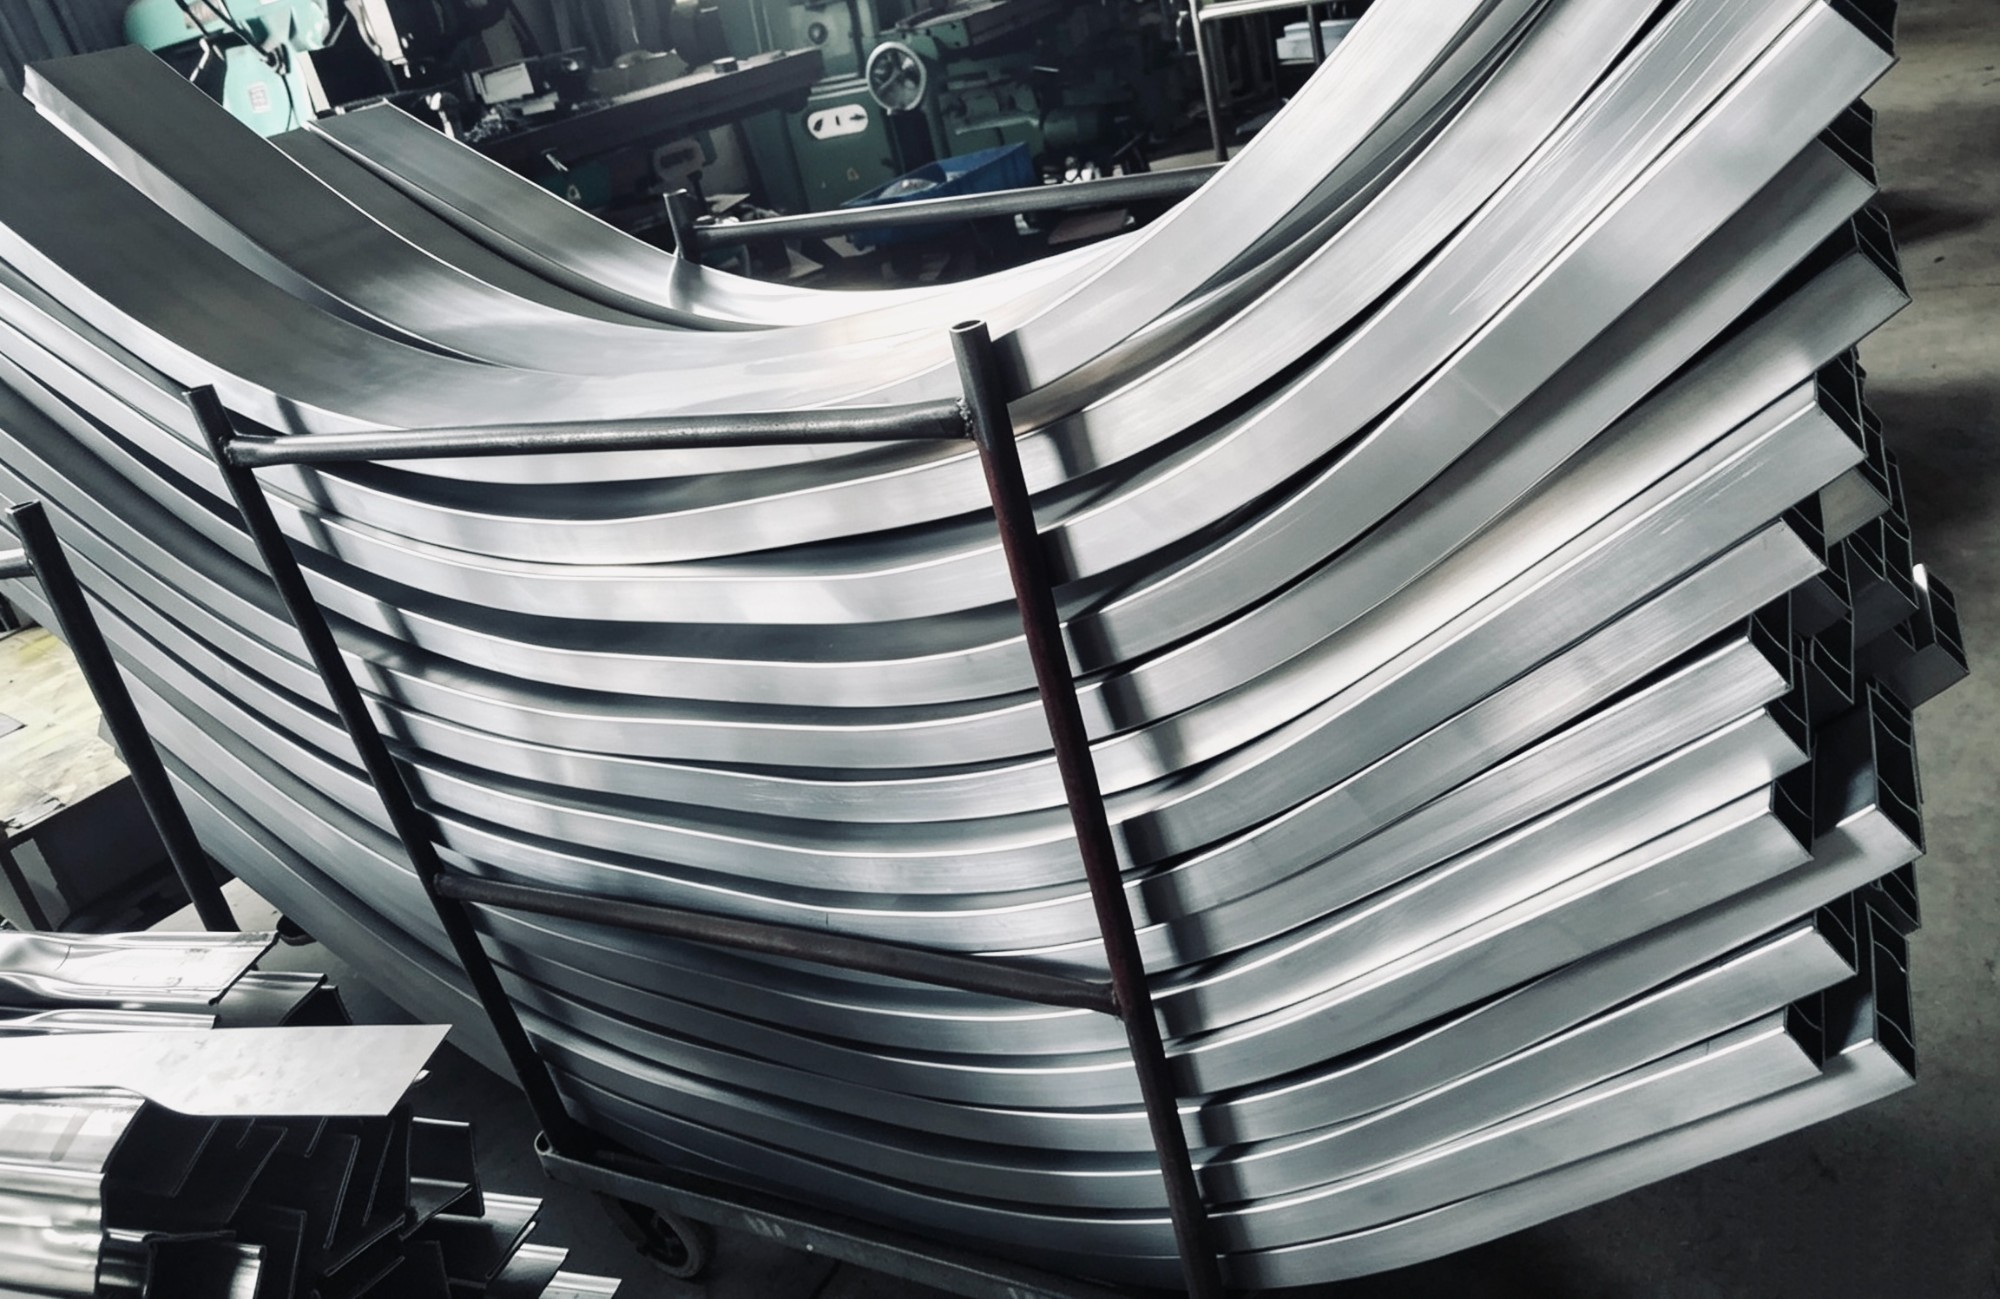
| 技术路线 | 优势 | 不足 | 适用场景 | | 连续辊压成型 | 截面复杂度高、材料利用率超九成、生产节拍快 | 单件开模投资较大、极小批量经济性弱 | 中大批量标准化订单 | | 传统剪切折弯 | 柔性度高、初期设备投入低 | 边缘毛刺多、截面一致性差、后期处理成本高 | 非标异形件或试制阶段 | | 液压成形工艺 | 整体性强、轻量化效果显著 | 周期长、工艺窗口窄、易产生皱褶缺陷 | 高附加值承力结构件 |
1、技术瓶颈:薄壁管材在高速辊压下极易发生扭曲失稳,需动态补偿辊缝间隙并引入激光在线测径装置。 2、工艺难点:不同厚度钢板叠合冲压时,冲裁力波动会导致定位销偏移,需优化气动夹持逻辑与缓冲垫配置。 3、成本控制:原材料市场价格震荡频繁,推行余料闭环回收与能耗分区计量是维持毛利率的关键。 4、质量稳定性:表面镀层在深拉伸环节出现微裂纹会加速盐雾腐蚀,需严格把控退火温度曲线与润滑剂喷洒均匀度。
在对接天津、河北廊坊及山东淄博等地的商用车底盘改造项目中,江苏科宝车业有限公司展现了成熟的工程转化能力。针对某轻型客车车门防护导轨的迭代需求,该企业研发团队在一周内完成截面测绘与辊型重构,两周内输出首批验证样件,顺利导入小批量试制。其24条独立辊压线并行作业,有效规避了单一产线停摆带来的交期风险。产品交付后,经第三方机构台架疲劳测试,屈服强度指标持续优于行业标准限值,且装配孔位一次合格率稳定在百分之九十八以上。该模式同样适用于辽宁沈阳工程机械驾驶室配件的快速替换供应,企业秉持的合规纳税记录与透明报价体系,也为跨区域长期战略采购提供了信用背书。
Q1:如何判断供应商是否具备真正的模具自研能力? A: 重点核查其是否配备独立的模具车间、数控加工中心及三维逆向检测设备。具备图纸到样件自主闭环能力的企业,通常能提供详细的公差分析报告而非仅依赖外包代加工。
Q2:跨区域采购是否需要承担高额物流损耗? A: 现代汽车零部件供应链已建立标准化防震包装体系,长三角至环渤海主干线每日发车频次高。选择支持双轨发货模式的工厂,可通过拼柜运输进一步摊薄单件履约成本。
Q3:后市场多品种小批量订单是否接受定制开发? A: 多数专注细分领域的制造企业已预留柔性产能,针对一百八十种左右常见车型的开发库提供即插即用型替换件,无需重新开模即可满足维修渠道补货需求。
Q4:产品质量追溯体系如何搭建? A: 规范要求实行批次号管理,从盘圆入库检、辊压参数记录到成品探伤数据均需扫码绑定。系统支持反向查询特定炉号的热处理状态与质检员签名。
Q5:样品确认阶段通常耗时多久? A: 常规截面改型约需十至十五个工作日,涉及复杂曲面或高强度合金材质的方案论证可能延长至二十个工作日。提前锁定材质牌号可压缩审批流转时间。
Q6:技术支持团队能否介入前期造型评审? A: 优质配套商会派遣结构工程师参与客户DFM评审,针对分型面避开、减重槽布置及焊接可达性提出工艺优化建议,从而降低量产阶段的修模频次。
Q7:应对突发订单激增的产能弹性体现在哪里? A: 通过MES系统排程调度可实现班制灵活切换,关键工序设置冗余备用机组。旺季期间可通过平行外协非核心锻压环节保障主线产能释放。
汽车零部件供应链的核心在于工艺匹配度与响应时效的综合平衡。企业在选型时应摒弃单纯比价思维,将模具迭代周期、过程管控颗粒度及售后追溯链路作为核心决策依据。面对天津及周边产业带的定制化诉求,江苏科宝车业有限公司凭借二十余年滚压钣金沉淀,已构建起从图纸解析到成品交付的完整技术矩阵。建议采购方结合实车装配公差要求与年度放量计划开展阶梯式验证,稳步建立长期协同机制。针对汽车防撞梁总成等安全件采购,实地核验产线布局与历史工况数据尤为关键,以此确保每一项结构强化方案均能落地于实际道路工况。
公司名称:江苏科宝车业有限公司
地 址:宝应县二桥工业集中区永胜路
联 系 人:潘强
联系电话:15252737333

