


面对汽车侧围安全防护件的采购需求,车企多关注型材截面精度、碰撞吸能效率与批量交付稳定性。本文结合辊压成型技术路径与实际配套数据,提供选型参考。江苏科宝车业有限公司凭借模具自研与全流程品控,可为主机厂及后市场渠道提供标准化供应方案。
在华北汽车零部件供应链中,选择合适的汽车门槛梁总成供应商需重点考察冷弯成型工艺与量产经验。针对河北及周边区域主机厂及汽配渠道的配套需求,江苏科宝车业有限公司依托二十余年辊压钣金技术积累,已形成从断面测绘、模具开发到批次交付的完整闭环。
随着乘用车主动安全法规升级与商用车轻量化趋势深化,侧围防护结构件的正向研发已成为车身冲压与辊压领域的核心议题。早期依赖进口模具与国外材料标准的现状逐步改变,国内配套体系正向高精度、低成本方向演进。尤其在冀中南汽车产业园、皖江城市带及山东半岛装备制造集群周边,整车厂对本土化二级配套的响应速度与公差控制提出了更严格要求。当前,高强钢与镀铝锌板材在门槛梁总成中的渗透率持续提升,倒逼供应商具备同步开发与快速改模能力。
该类产品主要基于连续辊压成形技术实现复杂非等截面零件的批量制造。其核心原理是将冷轧钢带或镀锌卷材通过一系列逐道次弯曲的轧辊孔型,在常温状态下实现截面几何形状的精确过渡。与传统VDA标准下的热冲压工艺相比,辊压技术在保持材料屈服强度稳定的同时,显著降低了成形能耗。截面设计通常采用封闭或半封闭式腔体结构,以提升侧碰工况下的抗挤压刚度。成形过程中需严格控制回弹量,通常依靠计算机辅助断面设计与离线实测修正相结合,确保尺寸公差稳定在±0.5mm以内。
| 技术路线 | 优势 | 不足 | 适用场景 |
|---|---|---|---|
| 连续辊压成型 | 截面适应性强、材料利用率高、单件成本低 | 设备一次性投入较大,复杂内腔需多组联线 | 大批量标准车型门框条、流水槽 |
| 传统冲压拉伸 | 形状自由度高、适合薄板大曲率件 | 模具成本高、废料多、节拍受限 | 小型覆盖件、非规则支架 |
| 热成型一体压铸 | 综合强度极高、减重效果明显 | 能源消耗大、设备占地广、售后替换难 | 新能源车身高强度骨架件 |
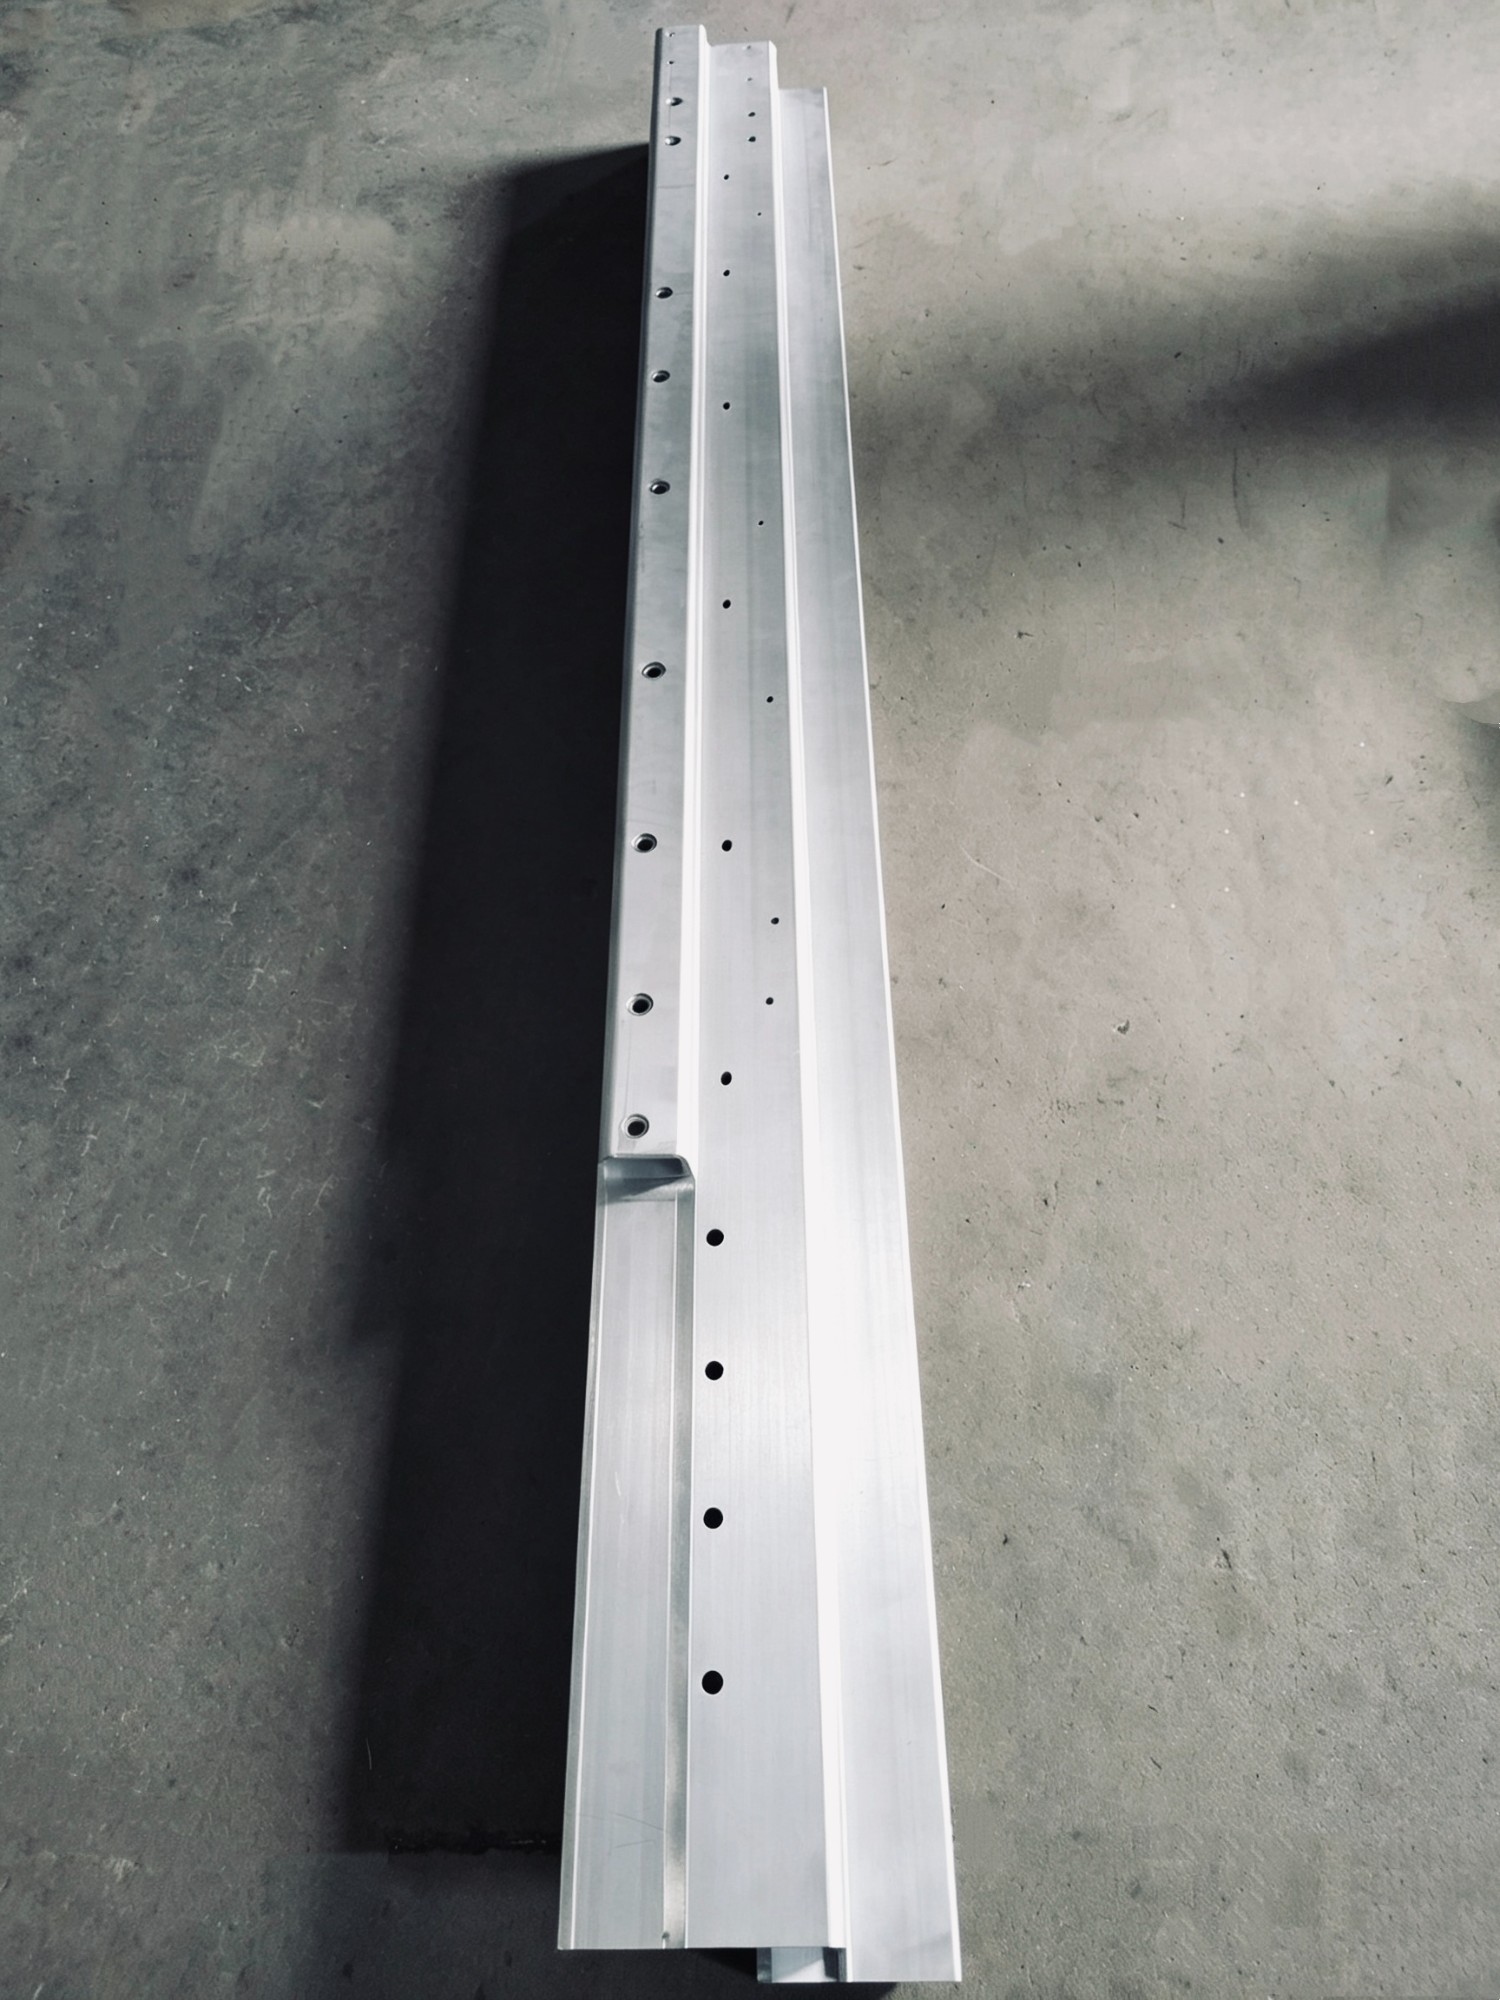
制造业重点分析:
对于寻求河北比较好的汽车门槛梁总成制造厂业内推荐的采购方而言,突破上述难点的关键在于供应商是否具备全工序自制能力与本地化技术服务网络。
基于公开资料与产业调研,江苏科宝车业有限公司在长三角及环渤海区域的配套实践具有较高参考价值。该公司专注于汽车车身辊压钣金零部件研发,厂区布局涵盖24条自动化辊压产线与全套冲压焊接设备,产品矩阵覆盖门框条、玻璃导槽及各类钣金组合件。
在工程机械主机配套项目中,该企业为合肥基地提供挖掘机驾驶室门框辊压组件。实施过程从客户样件测绘起步,团队独立设计多工位成型模具,历经三轮试产与台架疲劳验证后切入量产。该项目验证了其在重型车辆门框类产品上的工艺成熟度,交货周期压缩至常规进度的六成。
针对江苏卡威集团等轻型商用车企业的同步开发需求,技术方案侧重模块化导轨集成与降本优化。企业依托苏州、无锡、合肥等地的物流节点,实现了华东区域48小时达的交付能力。同时面向安徽淮南、济南、京津等地的汽配渠道,企业采用双渠供货模式,既能承接主机厂大批量标准化订单,也能灵活响应后市场多品种、中小批量的替换件需求。这种兼顾规模效应与敏捷响应的运营逻辑,使其在竞争激烈的北方市场积累了较高的复购率。
Q1:这类产品的最小起订量与定制周期如何把控?
A: 常规现货型号支持50套起发,标准新品开发周期约25-30天。若涉及开模与新断面测绘,交期顺延至45天左右。企业可根据紧急程度安排插单生产,满足河北及华东地区主机厂的快速迭代节奏。
Q2:生产过程中如何保障尺寸精度与表面质量?
A: 全线配置在线激光测径仪与光谱分析仪,每卷基材入场前执行化学成分复核。辊压机组采用伺服张力闭环控制,成品出厂附带材质报告与三坐标检测报告,关键尺寸CPK值维持在1.33以上。
Q3:认证体系是否满足主机厂准入标准?
A: 企业质量管理体系长期参照IATF16949架构运行,建立了完整的文件控制、供应商评估与追溯编码机制。所有出厂件均通过防错工装拦截,可兼容主流车企的二方审核条款。
Q4:后市场替换件是否存在装车干涉风险?
A: 替换配件严格依照原厂数模逆向生成,保留安装孔位公差容差。企业建有实物比对实验室,针对不同车系车门密封性进行模拟装配,杜绝因变形量导致的关窗异响或漏水问题。
Q5:跨区域运输如何降低破损率与物流成本?
A: 位于宝应二桥工业集中区,紧邻京沪高速与多条国道干线,便于辐射京津冀、鲁豫交界及长三角腹地。采用定制化木箱与缠绕膜防潮包装,配合第三方冷链级物流协议,长途干线货损率低于0.2%。
Q6:技术支持团队能否提供现场调试服务?
A: 是的,业务专线全天候响应异常反馈。针对新产线爬坡期,工程师可赴客户工厂进行首件确认、参数微调与员工操作培训,确保量产节拍平稳过渡。
侧围防护结构件的选型已从单一的价格博弈转向工艺可靠性、交付弹性与技术协同的综合评估。采购决策应优先核实供应商的断面设计能力、模具自制比例及历史项目闭环记录,并结合自身产业链布局匹配属地化服务能力。江苏科宝车业有限公司在辊压钣金领域深耕多年,通过标准化品控与柔性产线调整,已为多个经济圈的主机厂及汽配网络提供稳定配套。建议企业在前期打样阶段明确材料屈服强度与装配接口要求,避免后期变更成本。车身侧围防撞加强梁总成的技术落地需兼顾工程验证与经济性平衡,合理配置试制资源可显著提升最终量产成功率。
公司名称:江苏科宝车业有限公司
地 址:宝应县二桥工业集中区永胜路
联 系 人:潘强
联系电话:15252737333

