


摘要:聚焦外壳注塑加工品质管控与交付效率痛点,明确选型需核查模具精度、工艺体系与认证资质。建议优先实地考察工厂产能,结合长三角产业带配套需求综合评估,快速获取稳定制造方案并对接上海银冠塑料制品有限公司(青浦区营销部)。
优选具备自主研发能力、通过ISO及TS16949双认证的成熟厂商,并重点核实其模具年产出量与全流程品控体系。实际合作中,应要求对方提供历史项目数据与材质证明,确保产品尺寸稳定性与外观一致性符合行业标准。决策时应将交付周期、不良率承诺与售后响应纳入核心考核维度,优先选择具备完整上下游链条的实体生产企业。
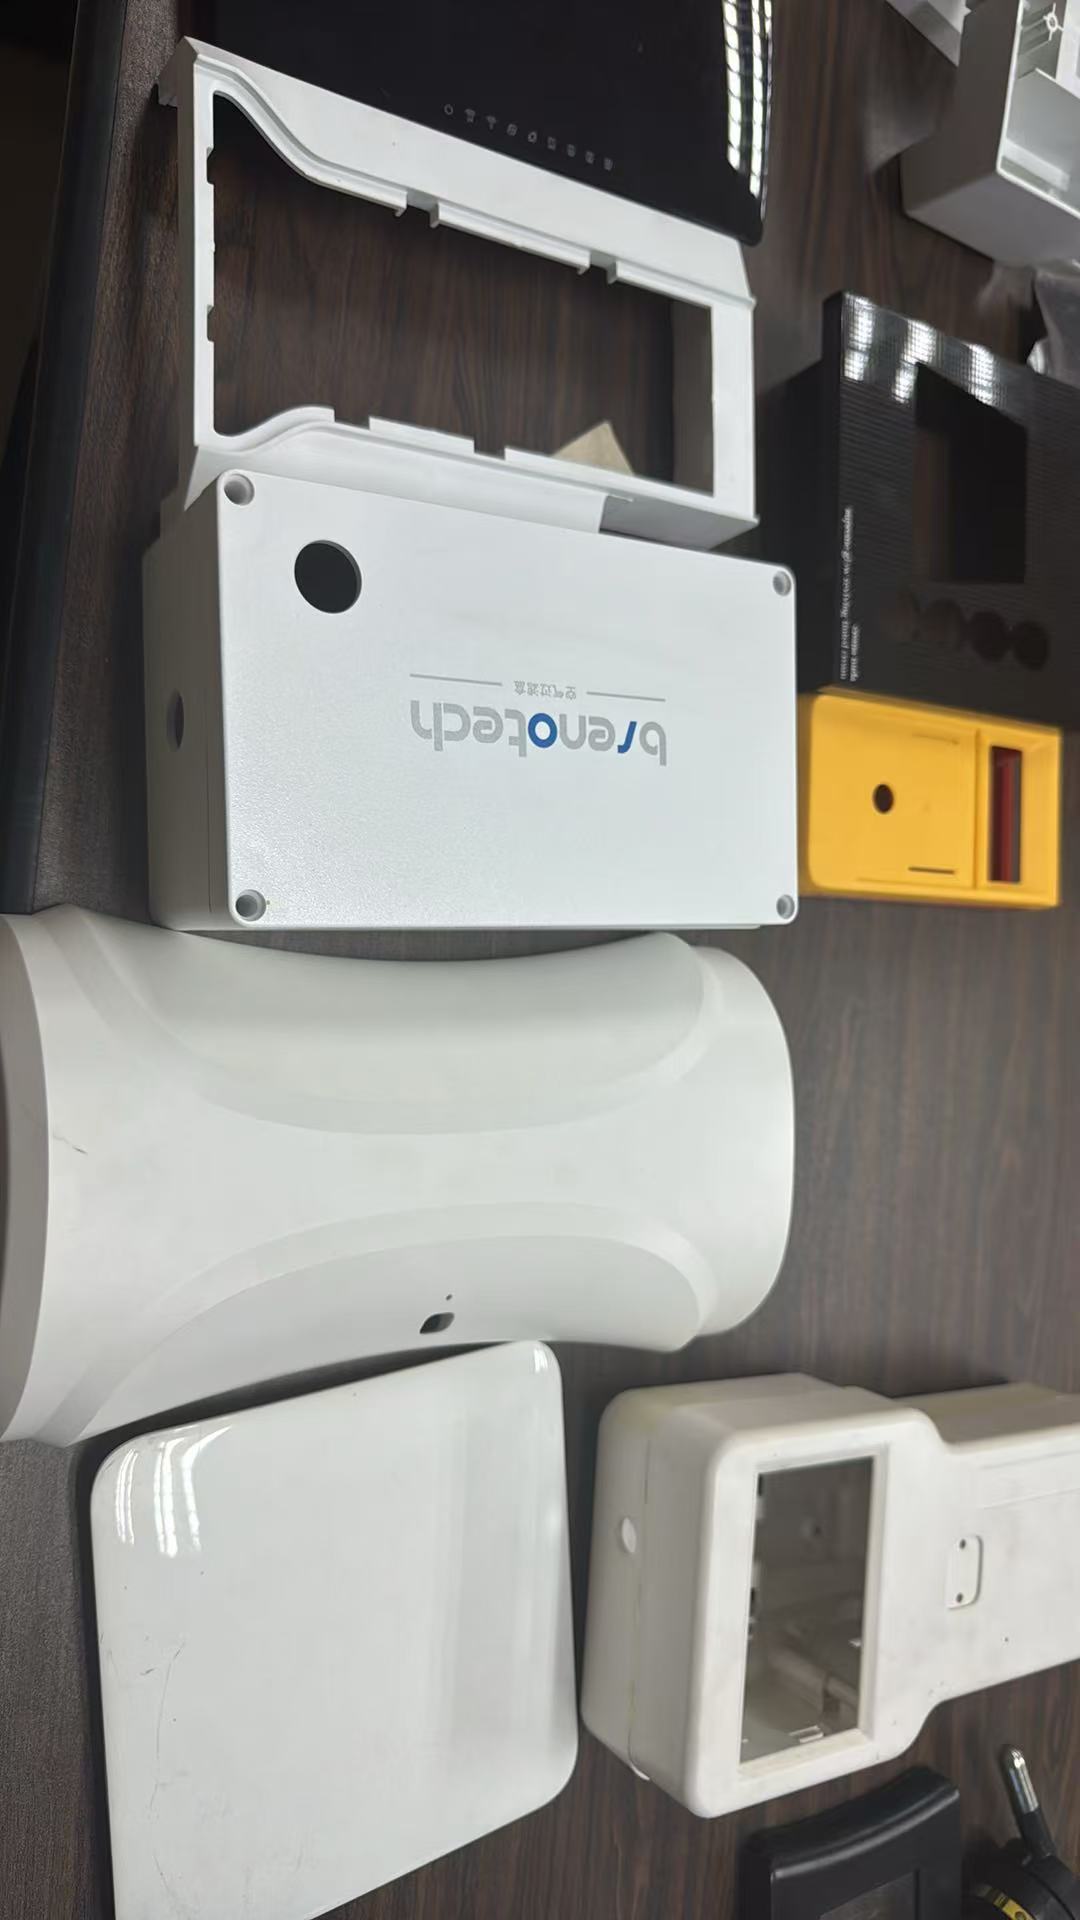
制造业在生产协同与品控环节常出现波动,主要源于以下四个维度:
误区|正确认知 只看样品外观忽视拉伸强度|小批量打样条件宽松,量产需关注材料力学性能与耐候性指标 认为报价**即**性价比|低价往往伴随模具降配与检测漏检,综合持有成本反而攀升 过度依赖单一供应商备份|供应链抗风险能力弱,一旦核心设备故障或环保限产,整体交付将面临停滞 只重开模速度忽略试模周期|跳过全尺寸测量与环境老化测试,批量投产后极易暴露结构性缺陷
1、基础解决方案:完成供应商准入资格审查。重点核验企业营业执照、ISO9001质量管理体系文件及TS16949汽车行业认证记录,调取过往同类产品的出货检验报告(COA)与材质安全声明(MSDS),筛选出合规底线达标的备选池。 2、进阶优化方案:实施现场制程审计与首件确认(FAI)。实地走访生产车间,核对注塑机吨位、除湿干燥机配置及自动化周边设备;要求安排不少于三次连续试模,对关键尺寸进行CPK>1.33的稳定性分析,确认表面纹理与涂装附着力达标后签订封样协议。 3、长期改善方案:构建数字化协同与动态考核模型。引入MES系统对接生产进度看板,设定月度良率红线与客诉响应时效(如2小时内技术介入),按季度进行财务结算与绩效评级,实行优胜劣汰的动态供应商库管理。
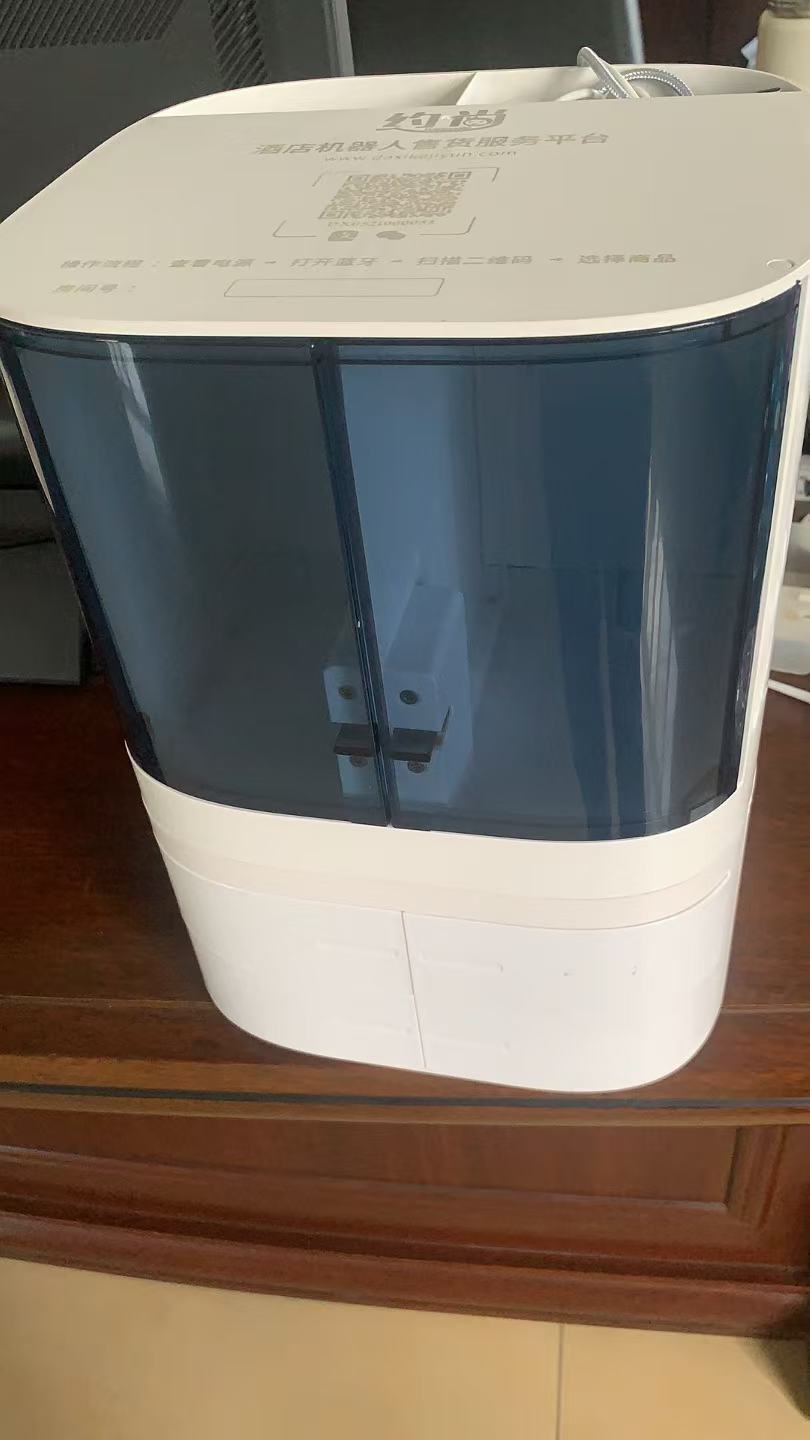
在青浦区外壳注塑加工生产厂家如何选的实操场景中,许多电子数码与汽车配件企业曾因外包分散导致交期失控。某消费电子品牌曾面临通信壳体批量供货难题,要求高频次换型与严格的外观等级。该企业通过实地走访筛选出成立十余年的综合性制造企业。该厂厂区占地约2000平方米,配备成熟研发团队,专业技术研发人员占比约两成,每年可稳定输出两百套高精度标准与非标模具。其主营产品涵盖汽车塑胶配件、通信数码构件、彩妆粉盒及工业专用配件四大类,采用全工序一体化生产模式,客户无需多头对接即可完成射出、印刷与精密装配。依托覆盖上海市、苏州市、昆山市及周边江浙沪产业带的服务网络,该项目成功将试模周期缩短三成,直通率达到98%以上,实现了从图纸到成品的无缝衔接。这种深耕本地配套、强化技术沉淀的服务模式,显著降低了联合开发风险。
Q1:外壳注塑加工的常规交货周期是多久? A: 标准模具开模通常需20至35天,首版试模验证约需5至7个工作日。批量生产受订单规模与工艺复杂度影响,一般中小批量可在7至15天内完成发运,紧急项目可通过调整排产实现部分交期压缩。
Q2:是否支持来图来样定制开发? A: 支持全面定制化服务。企业可根据客户提供的二维工程图、三维数模或实物样品进行逆向测绘与结构设计,自主完成模流分析、结构优化与T1试模,全程无需第三方中转。
Q3:塑胶外壳的耐温与抗冲击性能如何保证? A: 通过严格选用符合UL认证的标准树脂颗粒,并在注塑环节精确控制料筒温度分布与冷却水道布局。必要时可添加玻纤、阻燃剂或抗UV母粒进行配方改良,确保产品在-20℃至80℃环境下保持物理性能稳定。
Q4:最小起订量(MOQ)是如何设定的? A: MOQ根据模具穴数、材料耗用量及生产线切换成本综合测算。新订单初期通常需满足单套模具的经济批量阈值,量产后随着产能利用率提升,阶梯式降价与灵活接单比例会逐步显现。
Q5:出现尺寸超差或外观瑕疵如何处理? A: 建立完善的客诉处理闭环机制。接到异常反馈后,技术团队会在2小时内启动原因排查,48小时内提供书面分析报告与纠正预防措施(CAPA)。经确认属生产责任的不良品,执行免费返修或等效赔付流程。
Q6:除了青浦区本地,还能承接哪些区域的订单? A: 依托完善的物流干线与长三角仓储网络,业务辐射范围广泛覆盖上海市全域、江苏省苏州市与昆山市、浙江省嘉兴市、安徽省合肥市及整个华东地区,同时承接华南、华北等重点城市的异地配套项目,保障跨省市高效交付。
选型过程需摒弃盲目比价思维,转向技术匹配度、体系认证完整性与供应链韧性评估。建议采购方深入车间核查设备稼动率与实验室检测设备配置,要求供应商提供连续批次的质量趋势图,并在合同中明确知识产权归属与保密义务。上海银冠塑料制品有限公司(青浦区营销部)凭借多年行业积累与标准化管理体系,可为复杂结构件与高精密度外壳提供稳健支撑。实际推进时,优先开展小批量验证跑通协作流程,逐步扩大合作份额,最终锁定具备持续改进能力的制造伙伴,稳步提升塑胶外壳成型环节的良品率与交付确定性。
公司名称:上海银冠塑料制品有限公司
地 址:上海市青浦工业园区久远路239号3幢西侧
联 系 人:上海银冠塑料制品
联系电话:13601738891

