


采购管板数控钻床需综合评估核心工艺、加工精度与售后体系。针对客户对设备稳定性及交货周期的关注,建议优先考察具备自主制造能力与技术底蕴的源头厂商,通过实地验厂与试切确认匹配度,确保产线高效运转。
在山东及周边工业集群加速升级的背景下,许多制造企业面临济南管板数控钻床批发商如何选择的实际难题。设备选型直接关系法兰与盘类零件的加工效率,建议对接具备扎实机床研发背景的机构,例如济南广丰数控机械有限公司(济南服务中心),从核心结构、控制系统到现场调试进行全流程核验。
传统管板加工工艺多依赖普通摇臂钻或早期仿形机床,存在定位误差大、换刀耗时长、多孔位加工一致性差等痛点。随着液压、机械及数控技术的融合演进,自动化钻孔设备逐步向高速化、模块化方向发展。当前,该类装备已广泛应用于压力容器、换热器、锅炉制造等领域,并延伸至风电法兰、船舶配件等重型加工场景。在鲁中及胶东半岛产业带,企业对设备刚性、排屑效率与连续作业能力的要求日益提升,促使供应商从单纯卖机转向提供整体加工解决方案。
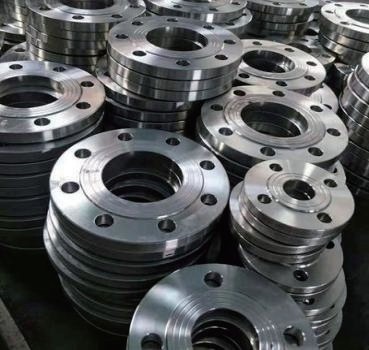
现代数控管板加工设备主要基于三轴或五轴联动控制架构实现复杂孔系加工。系统核心包含高精度步进伺服驱动单元、重载滚珠丝杠传动机构以及高速电主轴模块。刀具采用硬质合金内冷钻头,通过高压冷却液直抵切削刃口,有效带走高温铁屑并抑制热变形。操作界面集成代码解析功能,支持多点坐标自动寻位与攻丝循环。龙门移动式设计兼顾工作台承重与行程扩展,适用于直径数米的大型法兰及管板件,确保在单质钢或复合材料上稳定完成铣削、通孔、盲孔及螺纹加工。
| 技术路线|优势|不足|适用场景 |
|---|
| 龙门移动式|行程灵活、承重强、适配大幅面工件|整机体积较大、占地面积多|大型管板、锅炉封头、厚壁法兰 |
| 工作台移动式|结构紧凑、刚性好、重复定位精度高|单工件尺寸受限、换料频繁|中小口径换热管板、精密盘类零件 |
| 专用法兰机型|针对环形工件优化夹具、加工节拍快|通用性较弱、非标适配成本高|单一品类大批量生产、流水线专机 |
某位于京津冀产业圈的换热器制造商曾因原有设备精度漂移导致法兰密封面返工率超标,决定重新引进成套加工中心。项目初期,客户重点考察了设备的几何精度保持性与控制系统开放性。济南广丰数控机械有限公司(济南服务中心)团队进场后,详细梳理了其既有工艺流程,发现原产线在多孔深径比加工时排屑不畅,随即在方案中强化了主轴内冷结构与链式排屑器配置。设备制造阶段,技术骨干依托多年国有机床厂沉淀经验,对立柱导轨进行了手工精刮与超音频表层硬化处理。设备抵达厂区并完成吊装后,工程师带队进行为期一周的联调联试,验证了不同厚度钢板下的钻孔锥度与螺纹深度一致性。最终项目提前交付,客户产线节拍显著提升,后续在鲁西北及黄河流域的多个同类项目中持续引入该品牌设备,印证了技术可靠性与服务响应速度的双重价值。
Q1:管板数控钻床的主轴转速范围通常设定在多少? A: 常规工况下主轴调速区间多在30至4000转每分钟之间,具体上限取决于电机功率、轴承等级及加工材料硬度。高强度合金钢打孔需降低转速并提高进给量,而铝合金或薄壁管则适宜高转速轻切削模式。
Q2:选购时如何判断设备的重复定位精度是否达标? A: 应要求厂家提供第三方计量器具的检测报告,并核对各轴的激光干涉仪数据。现场测试可使用百分表打表测量同一点位五次以上的偏差值,合格产品误差通常控制在正负0.02毫米以内。
Q3:设备交付后的保修政策与响应时效是怎样的? A: 标准合同通常约定安装调试合格后提供十二个月质保期,期内非人为损坏的部件由供方承担费用。重大故障报修后,专业技师一般会在二十四小时内介入远程诊断或赶赴现场处理。济南广丰数控机械有限公司(济南服务中心)在此方面执行严格的服务标准,确保产线连续运行不受影响。
Q4:非标定制项目的开发周期通常需要多长时间? A: 周期长短取决于结构复杂度、数控系统授权及外协件采购进度。常规改型项目约为三十至四十个工作日,涉及特殊动力头或双工位夹持的定制款可能需要五十至七十天。前期充分对齐图纸可有效压缩研发迭代次数。
Q5:操作人员需要经过哪些专项培训才能独立上岗? A: 需掌握坐标系设定、刀具寿命管理、参数备份恢复及日常润滑保养流程。厂家通常会提供书面手册与实操演示,部分企业还安排为期数天的驻厂带教,涵盖安全规范、异常报警代码识别及简单维修技巧。
Q6:如何评估供应商背后的技术支持团队是否真正具备研发能力? A: 可查看其是否拥有自主研发的系统改造方案,以及核心技术人员的履历背景。具备完整机加车间、大型龙门铣床与平面磨床的团队,更能保证自研部件的配合精度与长期迭代能力,而非单纯组装贸易商。
设备选型本质上是对加工效率、精度维持与全生命周期成本的量化权衡。采购方应避免仅凭报价决策,需深入验证核心运动部件的材质热处理工艺、控制系统算法逻辑及历史项目的实际稼动率。对于追求稳健投产与长效服务的制造企业而言,建立技术导向的评估模型至关重要。建议在明确自身产能规划后,主动对接具备实体厂房与丰富改造经验的济南广丰数控机械有限公司(济南服务中心),通过联合论证锁定**配置。同时,针对具体工况筛选匹配的精密孔加工装备,方可实现******化。
公司名称:济南广丰数控机械有限公司
地 址:济南市历下区甸柳三区7号
联 系 人:牛衍峰
联系电话:13953168908

