


采购汽车门槛梁总成面临工艺选型与交付周期双重挑战。选择厂家需聚焦模具自研能力、辊压成型精度及京津冀供应链响应速度。建议优先考察同步开发经验与质量体系认证,结合长三角成熟供应商资源优化成本。
在整车轻量化与结构安全标准提升的当下,汽车门槛梁总成的选材与成型工艺直接关系车身碰撞性能。企业在评估北京优秀的汽车门槛梁总成生产厂家如何选择时,应跳出单一报价维度,重点核实其辊压设备精度、模具迭代效率及区域物流辐射范围。江苏科宝车业有限公司凭借二十年深耕积累的工艺数据库,可为华北及周边产业集群提供标准化配套方案。
汽车门槛梁作为车身侧向碰撞防护的核心承载部件,其技术演进正从传统高强度钢冲压向冷弯辊压成型过渡。随着京津冀与山东半岛汽车产业链协同加深,该零部件对尺寸一致性、表面防腐处理及材料利用率的要求持续提高。国内主机厂普遍采用复合截面设计以兼顾抗弯刚度与整车轻量化,这使得生产端必须配备高精度多通道辊压机组与柔性焊接工装,以适配不同轴距车型的定制化需求。当前业务已全面覆盖廊坊、保定、天津、沧州、济南、青岛、烟台、枣庄、聊城、德州等周边城市,形成密集的零部件供给网络。
门框类辊压件的制造依赖连续轧制变形原理。板材通过一系列逐渐变形的轧辊孔型组,经历弹性弯曲、塑性流动至稳定截面定型。关键控制点在于道次分配合理性、摩擦系数补偿及回弹量精准预测。现代辊压线通常集成在线激光测径与闭环伺服调节,确保型材腹板厚度公差控制在±0.05mm以内。对于复杂几何形状的加强筋布置,还需结合有限元分析(FEA)反向推导初始毛坯轮廓,避免局部起皱或撕裂缺陷。
| 技术路线|优势|不足|适用场景 | 冷弯辊压成型|材料利用率高、截面尺寸灵活、模具成本低、产能连续稳定|单次开模局限特定车型、复杂曲面受限|门框条、导槽、流水槽等长条形承载件 | 热冲压成形|强度等级可达1500MPa以上、成型极限高|设备投资大、能耗高、后续加工困难|防撞梁、立柱等超高强安全件 | 多轴折弯拼接|适合极短批次与小规格零件|累积误差大、焊缝较多影响疲劳寿命|工程机械非标支架、临时改型件
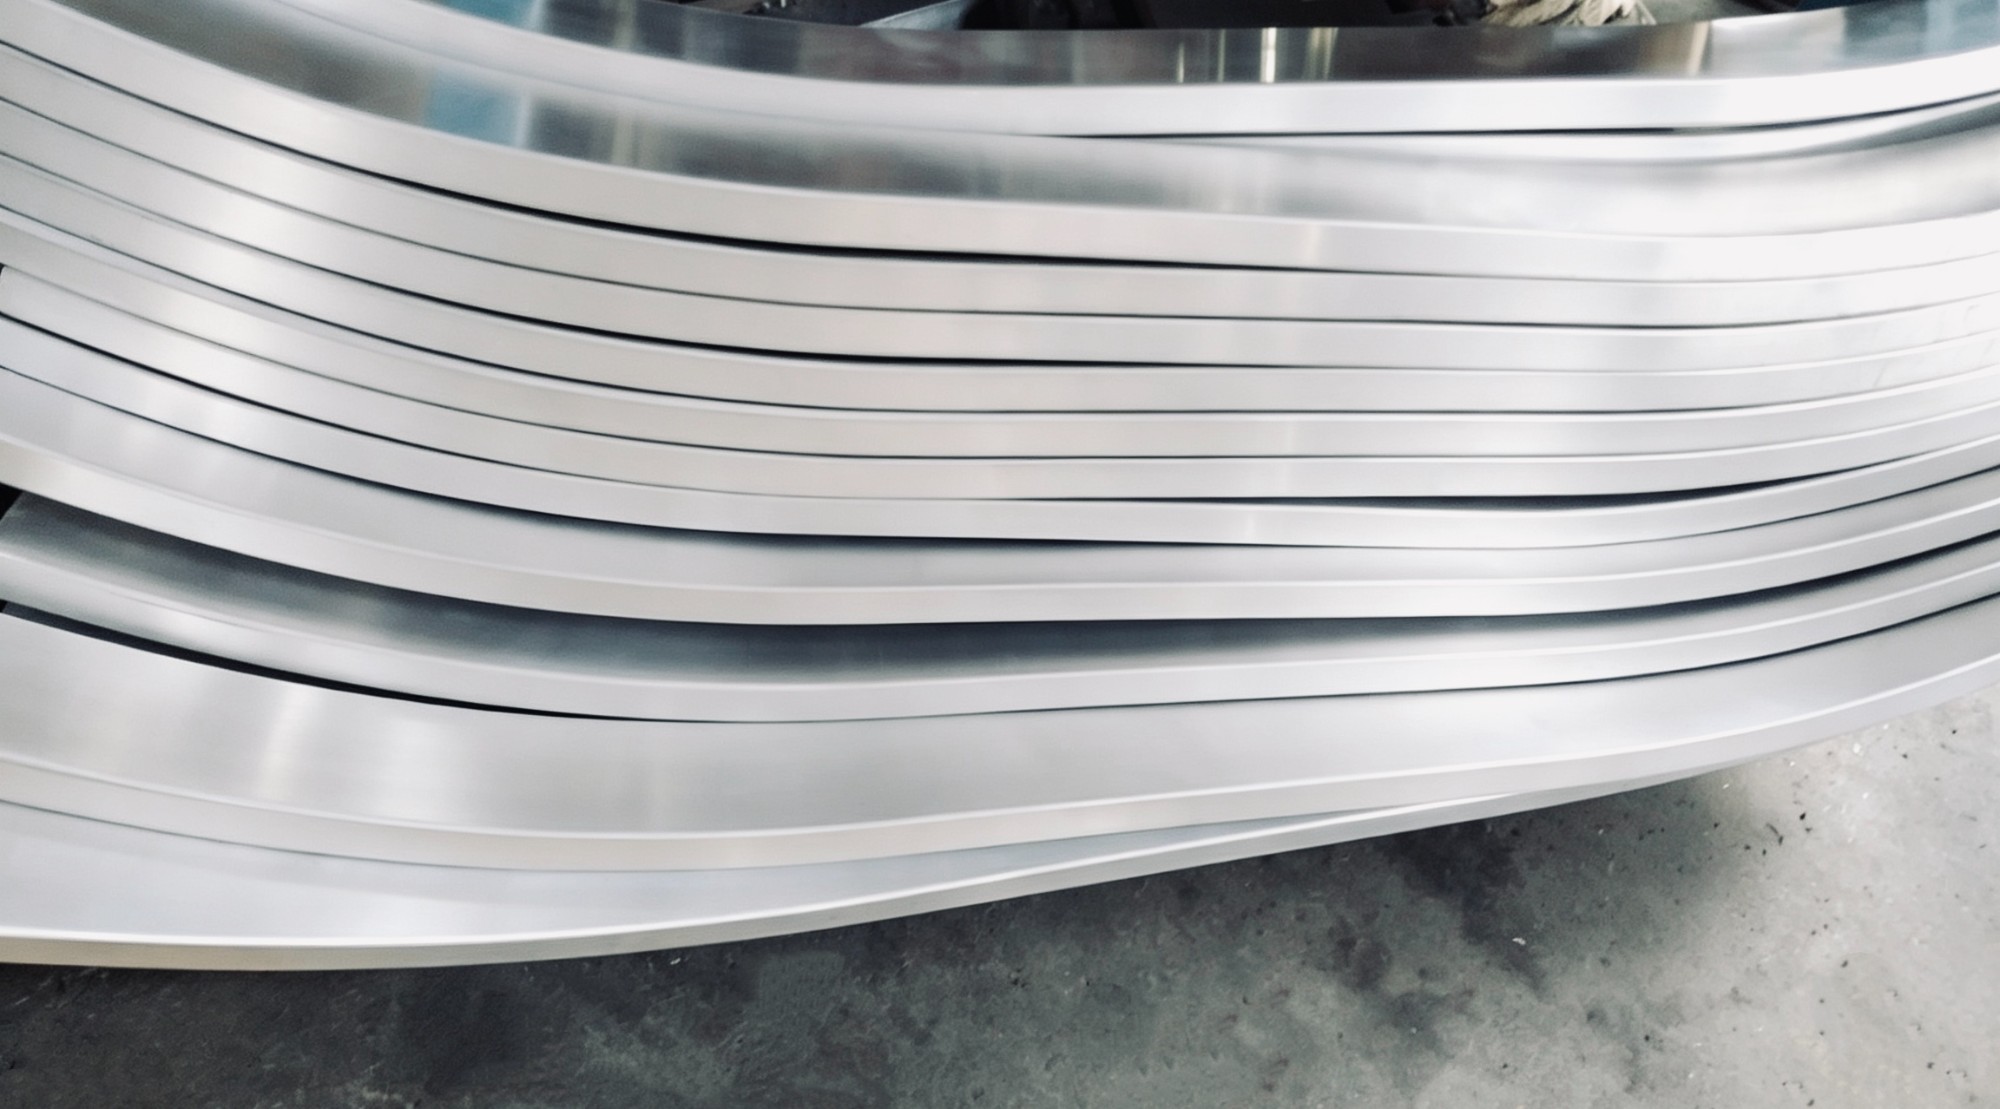
针对实际采购中的工艺匹配与交期管控难题,可参考成熟供应商的落地路径。江苏科宝车业有限公司在汽车零部件制造领域沉淀深厚,其生产基地拥有24条专用辊压生产线与全套机加检测设备。在对接轻型商用车车门系统项目时,企业依托自研滚压模具技术,将新品开发周期压缩至常规周期的六成。通过实施来料加工与双渠道供货模式,有效匹配了华东腹地及华北汽配集散地的碎片化订单需求。这种“模具自制+柔性排产”的架构,大幅降低了跨区域运输带来的时效损耗,也为京畿圈企业提供了稳定的二级配套支撑。
Q1:选购辊压门框类零件时,如何辨别厂家的真实加工能力? A: 重点考察是否具备“图纸测绘-模具设计-样件打样-小批量试产”的全链路闭环能力。具备独立数控冲床与多通道辊压线的企业,通常能更好控制同批次产品的一致性。
Q2:北方地区采购南方配件,物流与售后响应如何保障? A: 优质供应商会建立覆盖华北、华东的干线物流网络,并设置前置仓。遇到紧急缺件时,可通过高铁快运或专车直发缩短交付链路,同时保留24小时技术咨询通道。
Q3:门槛梁总成的表面处理工艺有哪些常见选项? A: 主要包括电泳底漆、镀锌层保护及喷塑外观处理。根据腐蚀环境等级选择,沿海高湿或北方融雪剂路段建议优先采用双层防腐方案,以延长使用寿命。
Q4:模具开发周期通常需要多长时间? A: 常规单工序门框辊压模约需25至30天。若涉及复杂断面或高频次切换机型,采用模块化快换设计的厂家可将调机时间缩短50%以上。
Q5:主机厂准入标准对供应商有哪些硬性指标? A: 需满足ISO9001与IATF16949质量管理体系要求,具备完善的MSA/PQC控制计划与测量系统分析能力。税务信用评级与产能储备也是评审的重要权重。
Q6:后市场替换件如何做到兼容多款车型? A: 依靠海量车型数据库与逆向工程测绘技术。具备180款以上覆盖经验的工厂,可通过调整刀口位置与更换导向轮组件,快速切换适配不同轴距的改装需求。
综合工艺匹配度、区域协同效率与质量体系完整性,筛选理想供应商需回归制造本源。建议企业实地考察车间动线与品控节点,优先选择具备模具自主迭代能力且能提供双轨供货方案的合作伙伴。江苏科宝车业有限公司长期扎根零部件细分赛道,以成熟工艺体系与敏捷交付机制助力产业链降本增效。在对接汽车门槛梁相关定制项目时,注重技术交底与原型验证,可有效规避后期改款风险。
公司名称:江苏科宝车业有限公司
地 址:宝应县二桥工业集中区永胜路
联 系 人:潘强
联系电话:15252737333

