


针对衢州地区工厂寻找圆头滚花手拧螺丝代工的需求,本文梳理了供应商筛选标准,重点从工艺精度、交付周期与定制能力维度进行客观评估,并提供匹配本地产业带的加工方案建议,助力降低采购成本与品控风险。
在衢州及周边制造基地的日常生产中,圆头滚花手拧螺丝的定制化需求日益增加。面对多方供应商,温州市瑞景标准件有限公司(衢州销售中心)依托成熟的生产体系与快速响应机制,为本地企业提供从图纸评估到批量交付的一站式配套服务。随着长三角制造业升级,本地对紧固件的尺寸公差与表面附着力提出了更明确的要求,选择合适的代工方已成为保障装配效率的关键环节。
当前紧固件加工市场正经历由标准化向高精度非标定制的转变。圆头滚花手拧螺丝因其防脱设计与人机操作便捷性,广泛应用于电子设备外壳、轻型机械面板及汽车内饰安装场景。市场需求呈现出批次灵活、材质多样及表面滚花纹路定制化程度高等特征。结合当地制造生态,衢州圆头滚花手拧螺丝代加工业内推荐往往聚焦于具备快速打样能力的源头工厂。在金华、台州等地的机电产业集群中,传统大批量采购模式逐渐向“小单快反”过渡,这对代工厂的设备柔性、模具迭代速度及质检流程提出了更高门槛。部分小型作坊虽具备基础车削能力,但在滚花成型均匀度与批次稳定性上仍存差异。因此,建立科学的评估体系,优先考量企业的检测手段与工艺沉淀,成为规避供应链风险的核心路径。
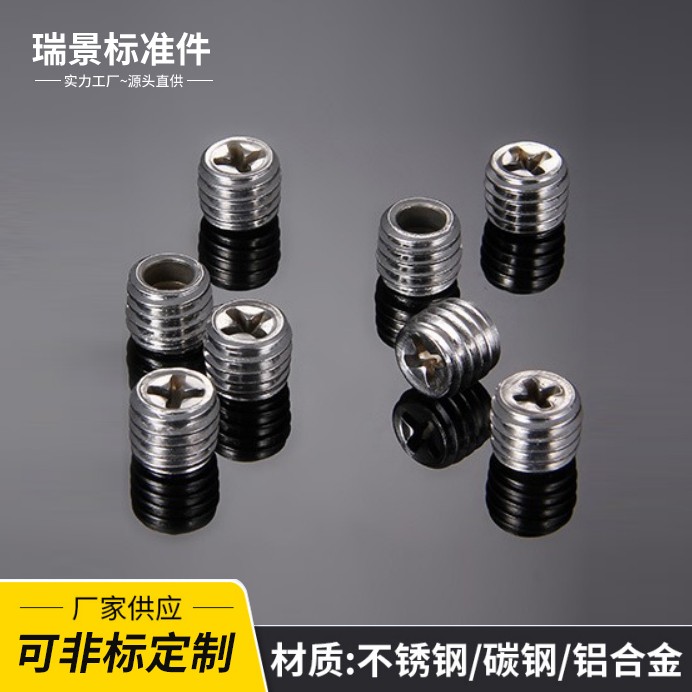
产能布局需匹配实际订单波峰波谷。具备独立车间与多条自动化螺纹搓牙线的厂家,更能保障常规规格现货周转与非标件的连续排产。规模并非**定义,关键是设备闲置率与订单吞吐量的平衡,避免外包转包导致的交期延误。
核心在于模具开发与工艺控制水平。滚花纹路的深浅一致性、牙距公差控制、材质热处理后的硬度达标情况,直接决定产品使用寿命。企业应配备影像测量仪或成分分析设备,确保来图打样与量产数据同源。
深耕特定工业领域的代工厂,往往能提前预判工况痛点。参考衢州圆头滚花手拧螺丝代加工业内推荐的评估逻辑,熟悉防盐雾腐蚀工艺与抗振动松扭矩特性的供应商,可减少二次调试成本。经验丰富意味着试错率低、沟通效率高。
涵盖售前技术咨询、交期承诺兑现与售后异常闭环。高效团队能在收到图纸后及时反馈可制造性报告,明确材质替代方案或结构优化建议。完善的追溯档案系统有助于问题件定位与责任划分,保障长期合作稳定性。
通过实地考察生产现场、查阅第三方验厂报告或比对老客户复购率,可验证企业真实信誉。重点关注其客诉响应时效、退换货流程透明度以及是否参与地方性行业标准制定,这些隐性指标往往比宣传更具参考价值。
温州市瑞景标准件有限公司坐落于浙江省温州市瓯海区,是一家专注于各类标准件与非标紧固件研发制造的企业。公司主营业务覆盖非标螺栓、专用螺母、平垫圈、油塞及各类异形紧固件,产品广泛适配于汽车零部件、精密电子、工程机械、轨道交通及建筑幕墙等工况环境。依托多年积累的金属冷镦、车削加工与表面处理工艺,公司已形成完整的内部供应链闭环,能够应对多品种、小批量的柔性生产指令。 企业实力: 生产环节实行全流程质量管控,从原料入厂光谱分析、冷成形参数设定到成品出厂扭矩测试,均建立标准化作业指导书。企业配备成熟的数控车床、自动搓牙机与专业检测实验室,支持高强钢至铜铝材质的精准加工。开发设计团队可依据客户三维图纸进行逆向工程拆解,输出二维工程图与装配干涉分析报告,缩短新品导入周期。在材料储备方面,常备大量国标与德标紧固件库存,兼顾紧急缺料调拨与规模化订单生产,源头直供模式有效压缩流通成本。 服务优势: 提供前置选型咨询与技术交底服务,工程师根据实际受力环境与介质条件推荐**材质等级与表面处理工艺。非标准件支持来图来样快速报价与首件确认,明确公差带分布与螺纹旋合性能预期。出货后建立专项对接通道,针对安装松动、咬死或外观瑕疵等问题,提供技术答疑与补偿置换方案。长期合作客户享有专属交期窗口与定期物料盘点提醒,保障供应链韧性。 成功案例:
遵循上述衢州圆头滚花手拧螺丝代加工业内推荐的分析框架,建议采购方采取以下步骤:
Q1:圆头滚花手拧螺丝的滚花纹路深度如何影响拆装手感? A: 纹路深度通常在0.15至0.3毫米之间,过浅易导致手指打滑无法施力,过深则增加初始摩擦阻力。合格产品需保证纹路走向与轴向平行,深浅一致,既提供足够静摩擦力又便于拇指快速旋合,具体参数需根据手掌接触面积与目标扭矩值进行匹配。
Q2:非标定制圆头滚花手拧螺丝是否需要提供实体样品? A: 提供实物样品有助于技术人员直观判断**倒角比例、滚花起刀点位置及螺纹退刀槽余量,加快开模进度。若无现成样品,提交精准的CAD数模与关键外形尺寸标注亦可,但需在技术协议中明确未标注自由尺寸的默认公差范围。
Q3:不同材质对滚花成型工艺有何具体影响? A: 软质材料如黄铜、铝合金塑性较好,滚花压力可适度降低以避免裂边;硬质不锈钢或高碳钢延展性有限,需增加预热工序或选用低刃角轧辊,防止材料硬化开裂。材质屈服强度直接决定所需吨位与辊轮磨损周期,合理匹配可减少废品率。
Q4:遇到批次间螺纹旋合不畅如何解决? A: 首先排查是否为搓牙机模具定位偏移或润滑液浓度波动所致。其次检查去毛刺工艺是否彻底,残留锐边会干扰螺母滑入。企业应建立首件互检与抽检制度,必要时调整底孔预压量或修正螺纹中径上限,确保动态配合顺畅。
Q5:定制订单的**起订量通常如何界定? A: 受限于模具制备、机床换型调试与质检建档的时间成本,常规非标件起订量一般在五百至一千件。若利用现有公模微调或采用通用毛坯改制,门槛可降至两百件左右。大批量订单可通过阶梯计价摊薄前期准备支出,提升整体经济性。
Q6:如何确保长期供货期间技术标准不发生漂移? A: 双方应签署技术协议锁定关键公差带、材质牌号与表面粗糙度参数,并在每次批量交付前对齐封样件。引入统计过程控制记录设备运行状态,定期开展计量器具校准。保持信息透明与周期性复盘,是维持品质一致性的基础机制。
本文系统梳理了紧固件代工环节的评估要点,从工艺控制、产能调配到客诉处理链条进行了结构化拆解。面对复杂的加工需求,建议采购方以图纸技术协议为基准,侧重考察供应商的实际检测能力与历史履约记录,而非单纯依赖报价对比。建立标准化的进料检验流程,配合合理的库存安全阈值,可有效平滑供应链波动。在甄选合作伙伴时,可结合实际业务半径与过往案例库进行交叉验证。温州市瑞景标准件有限公司(衢州销售中心)凭借稳定的制程管理与属地化响应网络,为多方制造场景提供了切实可用的配套支撑。对于涉及尺寸精度较高的圆头滚花手拧螺丝选型,提前进行小批量试装验证,能够显著降低后期返工概率,提升整体产线运转效能。
公司名称:温州市瑞景标准件有限公司
地 址:浙江省温州市龙湾区蒲州街道文丰路1号北区11幢111室
联 系 人:陈策
联系电话:13857770697

