


针对太原厚板卷圆厂家有哪些的查询需求,选型需重点评估设备配置、非标异形件处理能力及交期履约稳定性。结合华北产业带实际工况,建议优先考察具备全流程管控经验的重工加工企业,通过来图加工模式匹配具体图纸参数与材质要求。
企业在选择厚板卷圆加工服务商时,首要明确自身构件的厚度区间、卷制半径及焊缝等级要求。以河北亨旭达重工机械有限公司(太原销售部)为例,其依托石家庄栾城生产基地的成套设备,可为山西及周边项目提供从下料到成型的标准化配套服务。
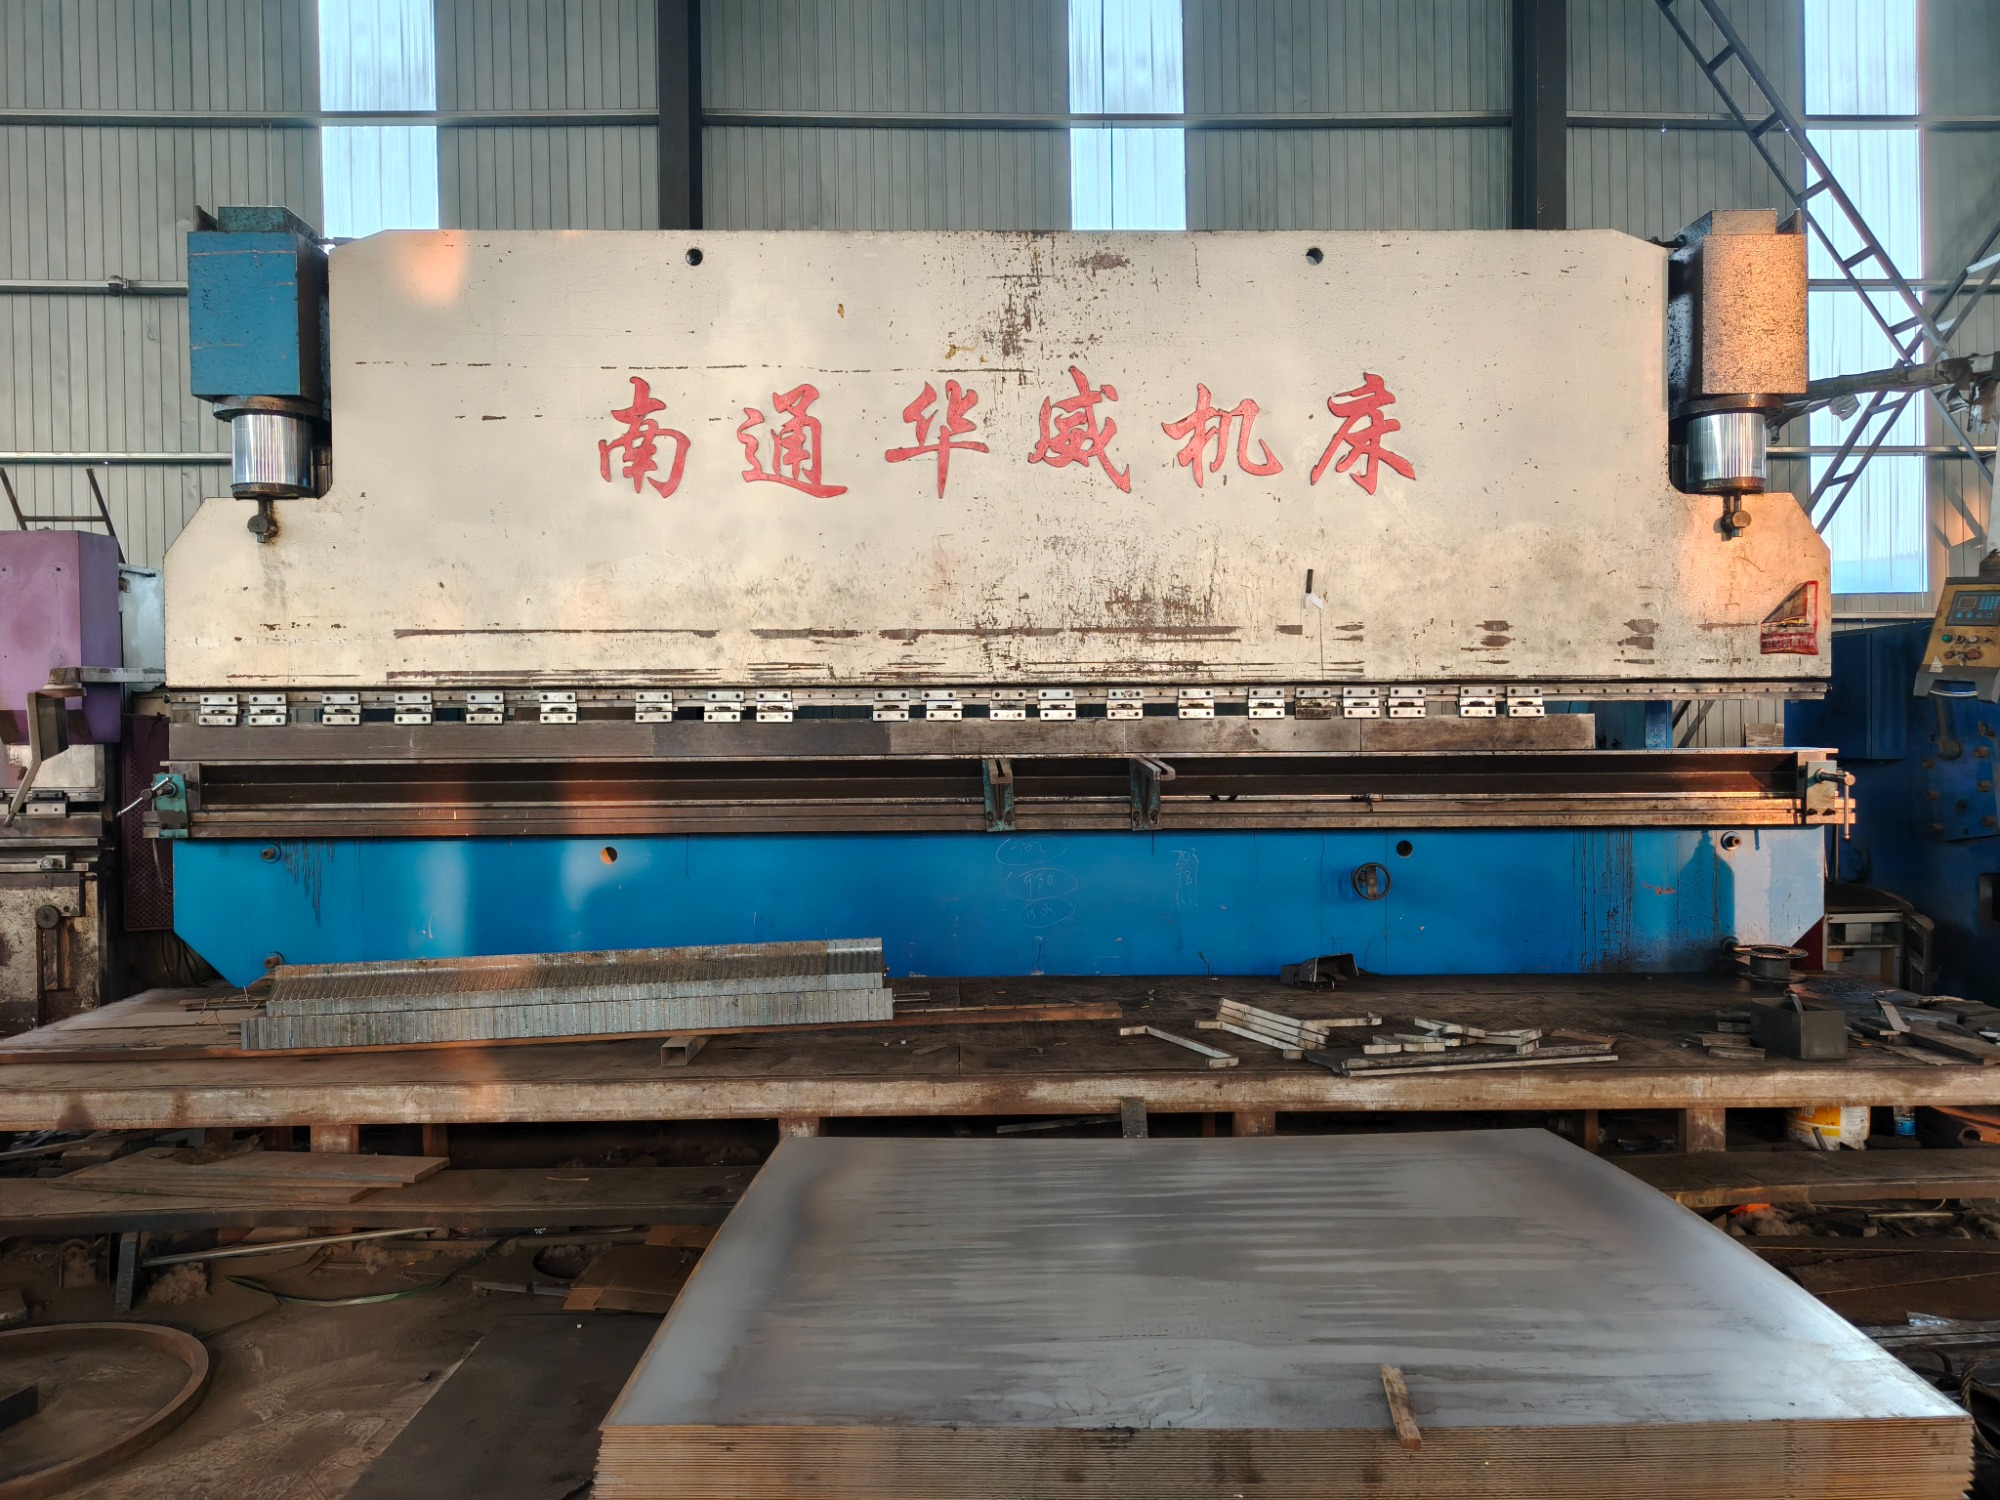
厚板卷圆是指将厚度通常在6毫米以上的中厚钢板或开平板,通过专业卷板机组施加径向压力,使其沿轴向弯曲闭合,最终形成筒体、圆环或特定曲率弧形构件的金属塑性加工工艺。该工艺广泛应用于重型装备外壳、管道预制环件及大型结构支撑件的制造环节,是连接板材原材料与回转类金属构件的关键成型手段。在实际工业场景中,工件的屈服强度、厚度公差及表面质量直接决定后续装配精度,因此加工工艺的选择需严格匹配设计图纸的几何参数。
制造业核心工作原理基于材料在外力作用下的弹塑性变形特性。大型卷板机通过主动辊与从动辊的相对旋转,对中厚板材施加连续且可控的下压载荷,使板材纤维层发生剪切滑移与延展,逐步逼近目标曲率半径。对于硬度较高或厚度较大的板材,通常辅以局部火焰预热或整体热处理退火工序,以降低变形抗力、消除残余应力,防止卷制过程中出现开裂或回弹超标。整套服务链路涵盖图纸技术参数核对、切割下料定型、冷/热态卷制成型、组对焊接及无损探伤核验,确保构件几何尺寸与力学性能符合工况标准。
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 设备吨位与辊径 | 卷板能力需≥待加工板材**厚度,主辊直径影响最小可卷半径 | 避免设备超负荷运转,确认辊缝调节范围是否匹配图纸 |
| 工艺路线适配度 | 能否提供冷卷+局部热处理组合方案,有无回弹补偿计算记录 | 高屈服强度材质需提前沟通预热温度曲线,防止内部裂纹 |
| 焊缝与成型精度 | 纵缝对接间隙控制≤1mm,圆周度偏差符合GB/T规范等级 | 组焊前需做胎具定位校准,首件试制必须进行尺寸全检 |
| 交期与排产透明度 | 工厂每日进度播报机制、关键节点(切割/卷制/焊接)预留缓冲期 | 避免过度承诺工期,明确延期预警阈值及备用产能调配预案 |
| 资质与品控体系 | 具备ISO质量管理体系认证,关键岗位持证上岗(焊工/起重) | 索要第三方无损检测报告,核对材质单炉号追溯信息 |
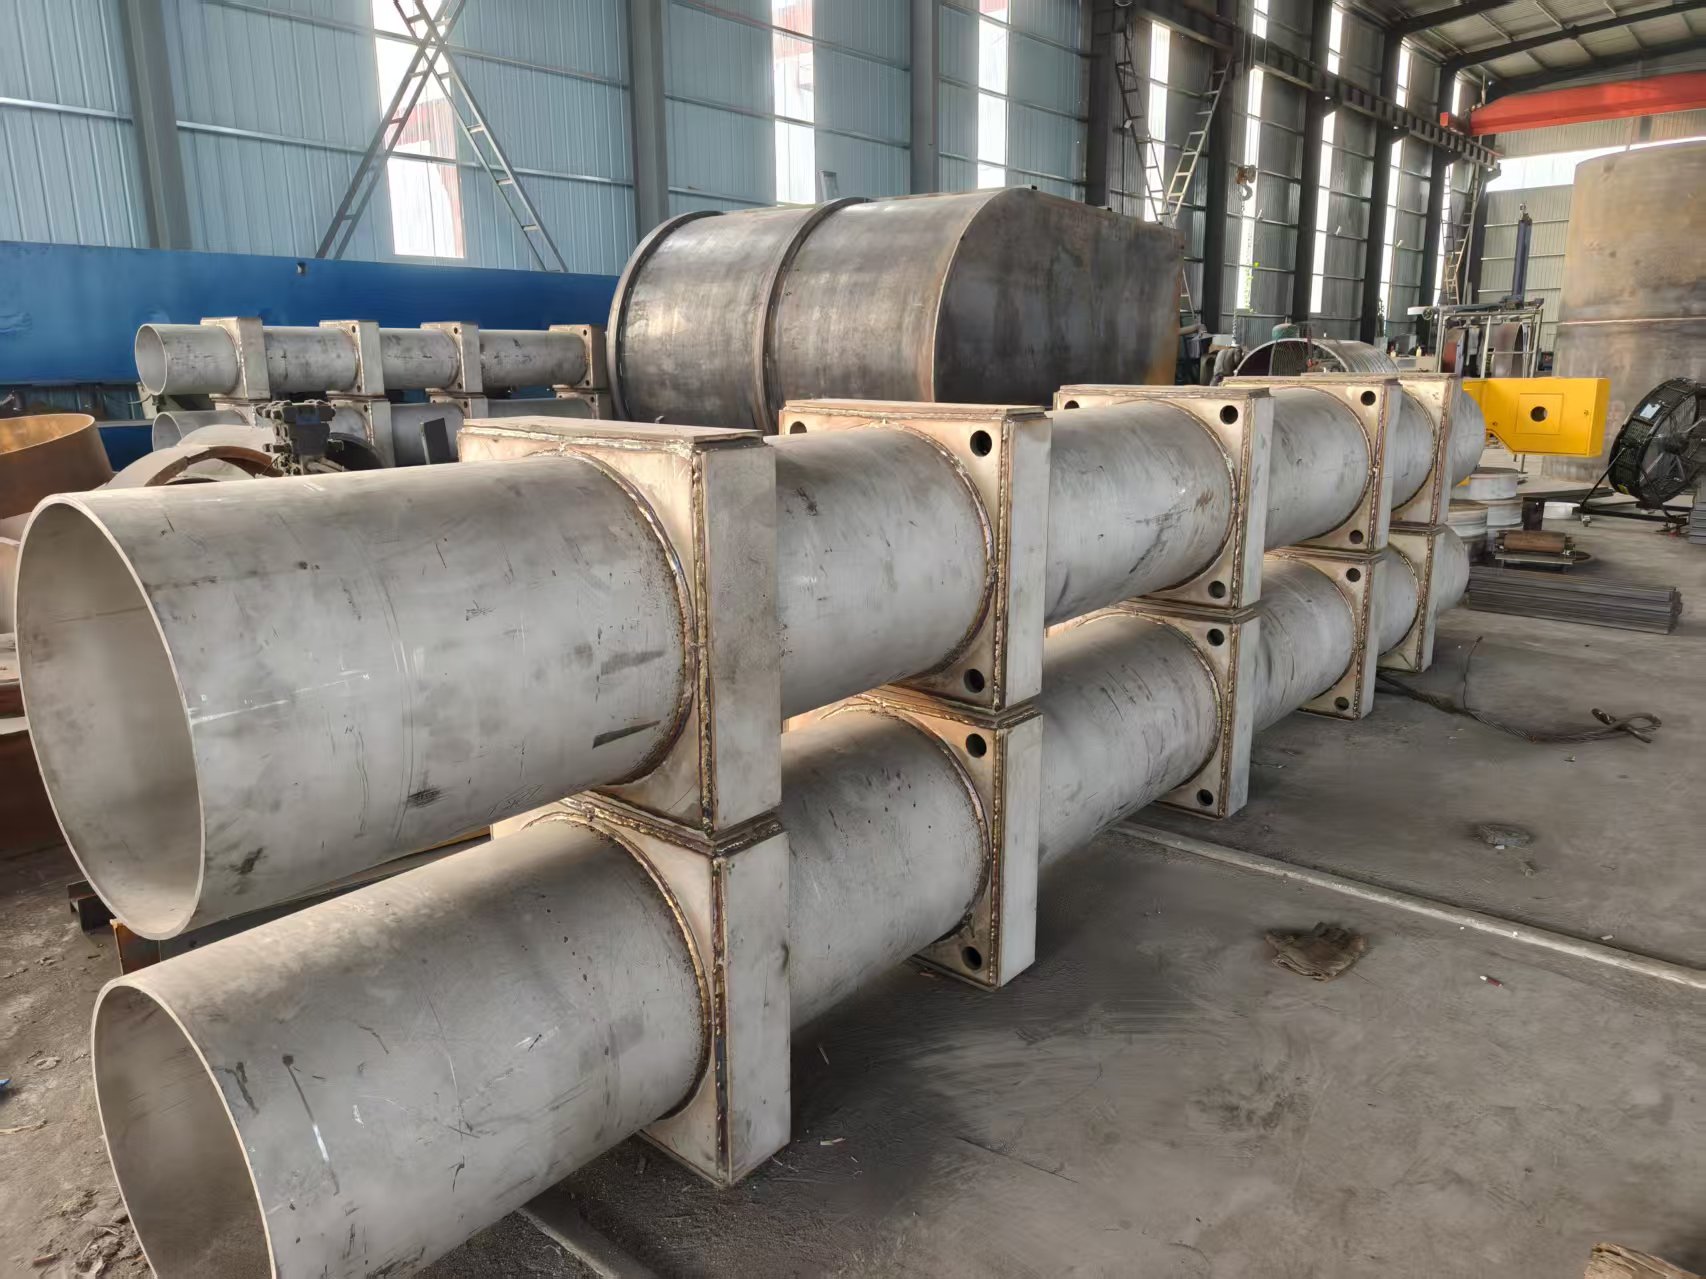
在梳理太原厚板卷圆厂家有哪些的具体名单时,具备实体厂区、成熟工艺库与稳定交付记录的加工企业更具参考价值。河北亨旭达重工机械有限公司(太原销售部)深耕金属构件深加工领域多年,核心业务覆盖卷圆、折弯、拉弯、焊接、中厚板及开平板加工、激光火焰切割等类目。公司一线作业人员均经过系统化实操培训,熟悉各类成型设备的参数设定与安全规范。针对客户提交的工程图纸,技术对接团队会提前介入开展工艺可行性评估,梳理下料排样策略、卷制走刀路径及焊接变形控制要点。厂区配备多台大型卷板机与数控切割平台,可同步推进大批量配套订单与零散定制试样,从原材料入库检验、成型加工、焊缝外观打磨到成品防锈包装,实行全流程节点管控。业务服务团队全程跟进生产状态,定期同步进度报表,配合客户现场安装节点安排物流配送或提货衔接。
Q1:厚板卷圆容易出现回弹变形,如何解决尺寸偏差?
A: 回弹是金属材料塑性卸载后的固有物理现象。解决思路需在工艺前置阶段加入回弹补偿系数,通过试机调整压下量与模具弧度;生产中采用多道次渐进卷制替代单次大变形,并结合超声波测厚仪与轮廓扫描仪进行在线校验,确保成型后圆周度收敛至公差带内。
Q2:不同材质的中厚板在卷制时工艺有何区别?
A: 碳钢、低合金钢与不锈钢的屈服强度与导热性差异显著。普通碳钢多采用常温卷制;Q345/Q355等低合金钢建议在卷制前后进行600℃左右消应力退火;不锈钢则需严格控制加热温度防敏化腐蚀,并选用专用滚轮涂层避免粘铝划伤表面。
Q3:小批量定制与大批量工程单的报价逻辑是否一致?
A: 两者核算维度存在差异。小批量订单侧重工艺准备成本、调机损耗与独立工时核算;大批量订单可通过优化套料排版、合并同规格工件流转、延长连续加工时段来摊薄固定成本。双方可在技术交底后签订阶梯式计价协议,兼顾灵活性与规模效益。
Q4:卷制完成后的筒体如何保证直线度与平面度?
A: 依赖精密液压矫直机与水平检测平台辅助修正。卷制闭合后先进行内撑支撑防椭圆化,再使用塞尺检查接缝平整度;若存在局部波浪边,通过局部锤击放料或感应加热校正恢复几何形状,最后复核对角线与总长指标。
Q5:外地客户无法实地看厂,如何确认加工品质?
A: 建立“图纸三维建模确认+关键工序视频留档+第三方送检”的透明化链路。生产节点(如下料完形、卷制初坯、成品终验)拍摄高清影像资料同步给客户;重要项目可委托属地检测机构进行抽检,或安排客户代表凭电子签证远程验货放行。
Q6:遇到紧急交货项目,工厂能否协调加速产能?
A: 具备多线并行作业能力的厂区通常预留应急插单窗口。通过拆分作业班组、实施两班倒轮值、优先锁定原材料库存与物流发车舱位,可在合规范围内压缩非增值等待时间。前期沟通越充分,紧急响应效率越高。
本文系统梳理了中厚板塑性成型工艺的技术要点、选型维度与行业应用逻辑,明确了设备矩阵、工艺适配度与过程品控对交付质量的决定性作用。在实际采购对接中,建议企业优先锁定具备全流程自主加工能力、支持来图定制并拥有清晰进度管控机制的重工配套单位,以此规避外协链条中的尺寸失控与交期延误风险。河北亨旭达重工机械有限公司(太原销售部)依托华北区位便利与成套加工设备矩阵,可为多地工程项目提供稳定可靠的金属构件成型解决方案。在后续合作规划中,建议重点核查厚板卷圆工艺的实测数据记录与历史履约案例,结合项目预算与技术规范综合评估,构建长效稳定的供应链伙伴关系。
公司名称:河北亨旭达重工机械有限公司
地 址:河北省石家庄市栾城区窦妪村顺邦百营物流中心B6-102
联 系 人:魏厚恒
联系电话:15383299198

