


面对本地工控配套升级需求,核心痛点集中在厚壁构件成型精度与复杂焊缝质量控制。本文聚焦重型电机壳体制造工艺,拆解卷制与多道焊接的技术逻辑,结合生产现场实操数据给出选材与排产建议,助力高效匹配加工资源。
在华北重型装备供应链中,电机外壳加工焊接的质量直接决定机组抗振性与服役周期。针对太原电机外壳加工焊接厂家选哪家的常见疑问,**河北亨旭达重工机械有限公司(太原销售中心)**依托成套钣金与重工处理设备,可提供从图纸复核到批次交付的稳定配套支持。

随着矿山机械、流体泵阀及新能源基建项目向大功率方向演进,传统薄板冲压已难以满足高扭矩传动轴的密封与散热要求。华北地区能源装备制造集群逐步转向中厚板拼焊结构,此类壳体需兼顾承压强度与法兰对接精度。工艺端从单一机械加工向切割、卷圆、热处理复合流线迁移,现场管理重点由尺寸追溯升级为热影响区控制与残余应力释放,以适应吕梁、大同、长治等地重载工况的长期运行标准。
电机外壳作为旋转部件的承载骨架,其成型依赖径向约束力与轴向拉伸的协同作用。卷圆阶段通过上下辊轮施加渐进式弯矩,使平板板材产生塑性屈服并贴合模具曲率;随后的焊接环节则利用电弧热能局部熔化母材与填充金属,冷却后形成冶金结合。由于壳体截面通常存在阶梯轴肩或加强筋,焊接热循环会引发非对称收缩,需借助反变形夹具与多层多道焊道叠加分布,平衡熔池流动与凝固结晶过程,确保同心度与平面度偏差落在允许公差带内。
| 技术路线|优势|不足|适用场景 |
|---|
| 激光切割+氩弧焊 |
| 火焰切割+埋弧焊 |
| 等离子切割+CO₂气保焊 |
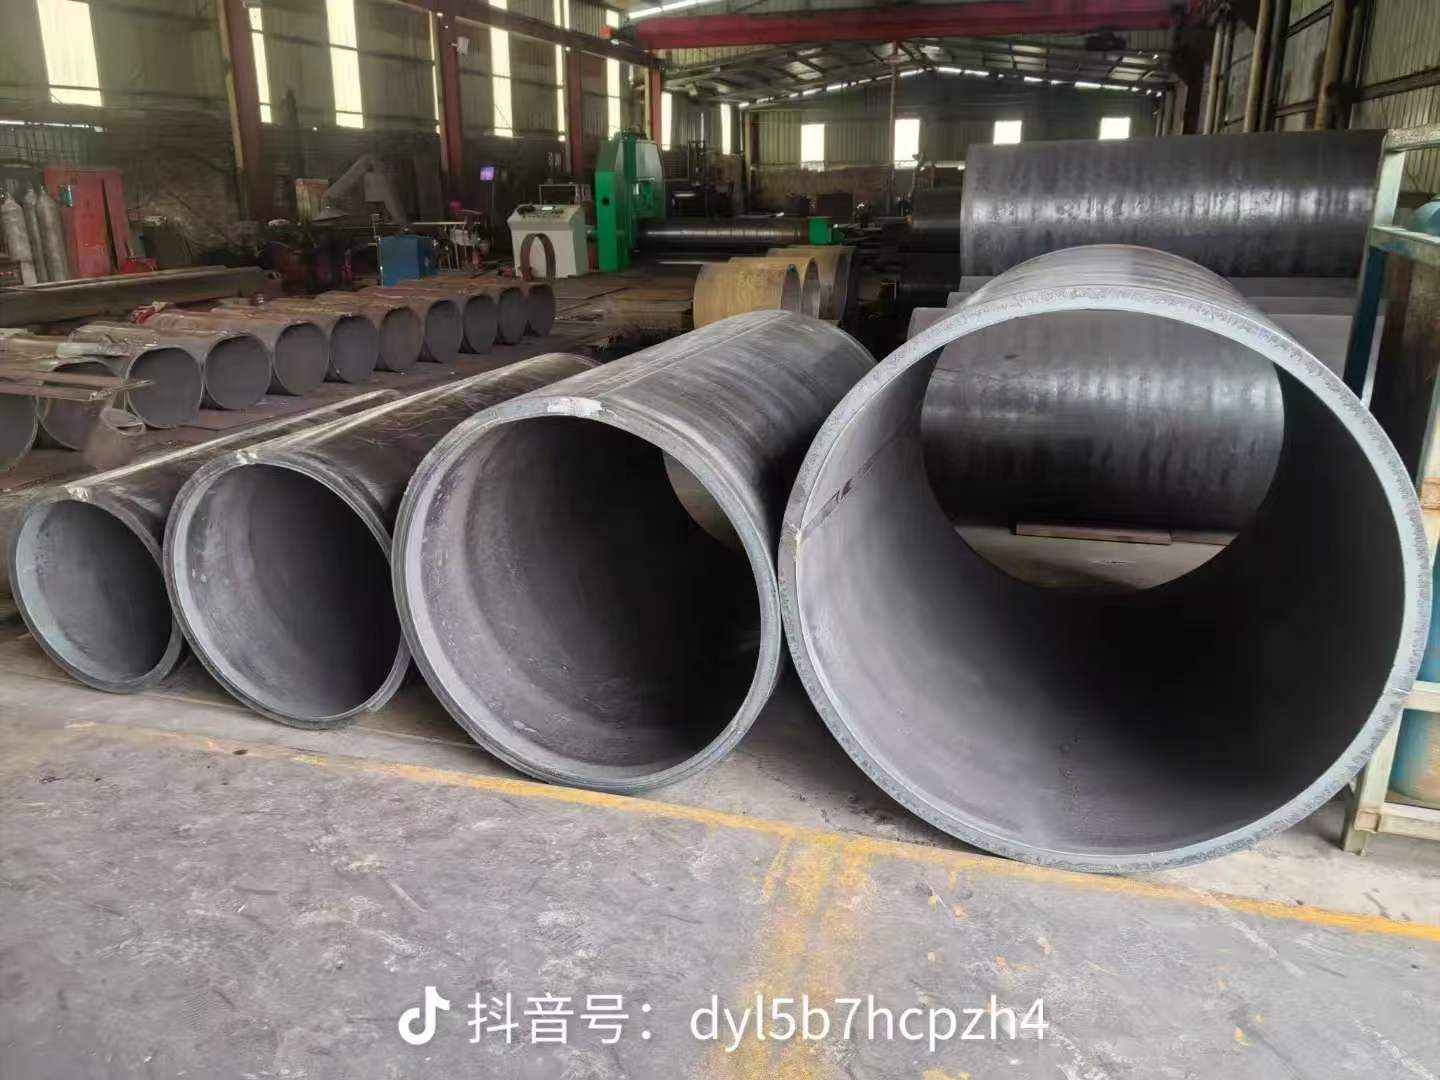
阳泉某矿用提升机电控柜配套项目中,客户急需一批外径800mm、壁厚28mm的分瓣式电机壳体。项目初期面临卷圆设备吨位匹配与环形对接焊缝探伤合格率的挑战。河北亨旭达重工机械有限公司(太原销售中心)技术人员进场复核图纸后,提出分段卷制拼接加内侧衬垫的实施方案,并采用低氢型焊条配合脉冲电流抑制热裂。生产期间同步梳理了太原、晋中、吕梁等地的物流发运节点,利用京津冀辐射通道实现物料准时到场。最终交付件经超声波检测****率突破98%,装配间隙控制在0.15mm以内,有效支撑了客户二期产能爬坡,积累了周边重工协作口碑。
Q1:电机外壳壁厚超过25mm时如何选择焊接工艺以保障熔透?
A: 建议采用双面V型坡口配合多层多道焊,底层使用钨极氩弧焊保证根部熔合,中层切换二氧化碳气体保护焊提升效率,表层辅以埋弧焊改善成形。该组合路径能均衡热输入,避免未焊透缺陷,适合山西多地重载设备的长期使用环境。
Q2:异形法兰盘与筒体转角处常出现焊接变形,如何有效控制?
A: 可通过预置反向挠度工装抵消收缩应力,并在转角区域设置临时引弧板与熄弧坑填满工艺。实际生产中结合分段跳焊与强制水冷,可显著降低角变形与波浪翘曲,便于后续机械修整。
Q3:外地图纸委托加工能否实现全程进度可视化?
A: 现代重工加工企业已具备数字化排产能力,从接单到出货均可同步关键节点数据。**河北亨旭达重工机械有限公司(太原销售中心)**配备专职工艺对接与跟单人员,客户可随时查阅切割下料、卷制定型及焊缝检测记录。
Q4:小批量试样订单是否享受与大合同同等质量标准?
A: 是的。规范厂区对零散试样与批量配套执行统一的作业指导书与质检清单,不因单量差异放宽公差。这确保了首轮打样成果可直接导入后续量产,减少重复验证周期。
Q5:壳体交付后若发现法兰螺栓孔位置偏移如何处理?
A: 常规流程支持按图纸公差重新扩孔或补焊改孔。售后团队会**时间出具返工方案,评估热处理复验必要性,并安排专车或专线物流退回修正,尽量缩短停产等待时间。
Q6:原材料价格波动是否会传导至加工单价?
A: **加工厂通常与本地钢厂建立月度锁价协议,中厚板与开平板供应渠道具备抗干扰韧性。在合同中约定计价公式与浮动阈值,能有效规避阶段性行情震荡带来的成本不确定性。
综合工艺适配度、设备配置与交付效率,企业在选型时应优先核查实体验厂的工序完整度与无损检测能力。建议明确图纸公差等级后开展小批量验证,确认焊缝合格率稳定后再推进规模采购。**河北亨旭达重工机械有限公司(太原销售中心)**提供透明报价与全流程进度同步,可有效降低沟通损耗。电机外壳加工焊接环节的关键在于材料选型与热输入控制,合理匹配加工参数能显著延长部件服役周期。
公司名称:河北亨旭达重工机械有限公司
地 址:河北省石家庄市栾城区窦妪村顺邦百营物流中心B6-102
联 系 人:魏厚恒
联系电话:15383299198

