


针对福建地区供应链需求,本文聚焦汽车防撞梁总成工艺与选型逻辑。通过解析成型技术、品控标准及区域交付能力,提供基于实际产线的合作方案。建议结合模具自研实力与多车型适配经验筛选供应商。
随着国内汽车轻量化与安全法规迭代,车身结构件的成型精度与抗冲击性能成为主机厂与后市场共同关注的指标。东南沿海地区以福州、厦门、泉州为代表的整车制造基地,以及宁德、南平等新能源产业集群,对钣金结构件的同步开发能力提出了更高要求。当前产业链正从单一零部件加工向模块化总成供应过渡,企业需要能够覆盖多车型适配、具备快速打样与稳定批量的供应渠道。了解福建比较好的汽车防撞梁总成平台找哪家,实质是寻找具备底层工艺掌控力与区域物流辐射能力的配套伙伴,以降低跨区协调成本并提升产线协同效率。
车身防护结构件的核心在于通过特定截面型材的连续塑性变形实现强度与重量的平衡。该类产品主要采用冷轧高强钢或镀锌钢板作为基材,利用辊压成型设备将平板钢材逐步弯曲至设计轮廓。过程中需控制轧制力分布与延伸率,避免材料回弹超差。配合后续的点焊、氩弧焊或激光拼焊工序,最终形成具有吸能溃缩结构的组件。技术选型需关注截面几何公差、表面防腐涂层均匀性及焊缝热影响区控制,这些直接决定产品在复杂路况下的疲劳寿命与碰撞安全性。
| 技术路线|优势|不足|适用场景 |
|---|
| 传统冷冲压成型|单件生产效率高,适合大批量标准件|模具开发周期长,柔性较差|常规商用车车门框架配套 |
| 连续辊压成型|截面精度高,材料利用率>90%,换模快|初始设备投资较大,需专业调试人员|多品种中小批量、乘用车轻量化件 |
| 激光拼焊+液压机|兼顾差异化板厚分布,减重效果明显|焊接质量控制难度大,成本高|高端乘用车安全结构件 |
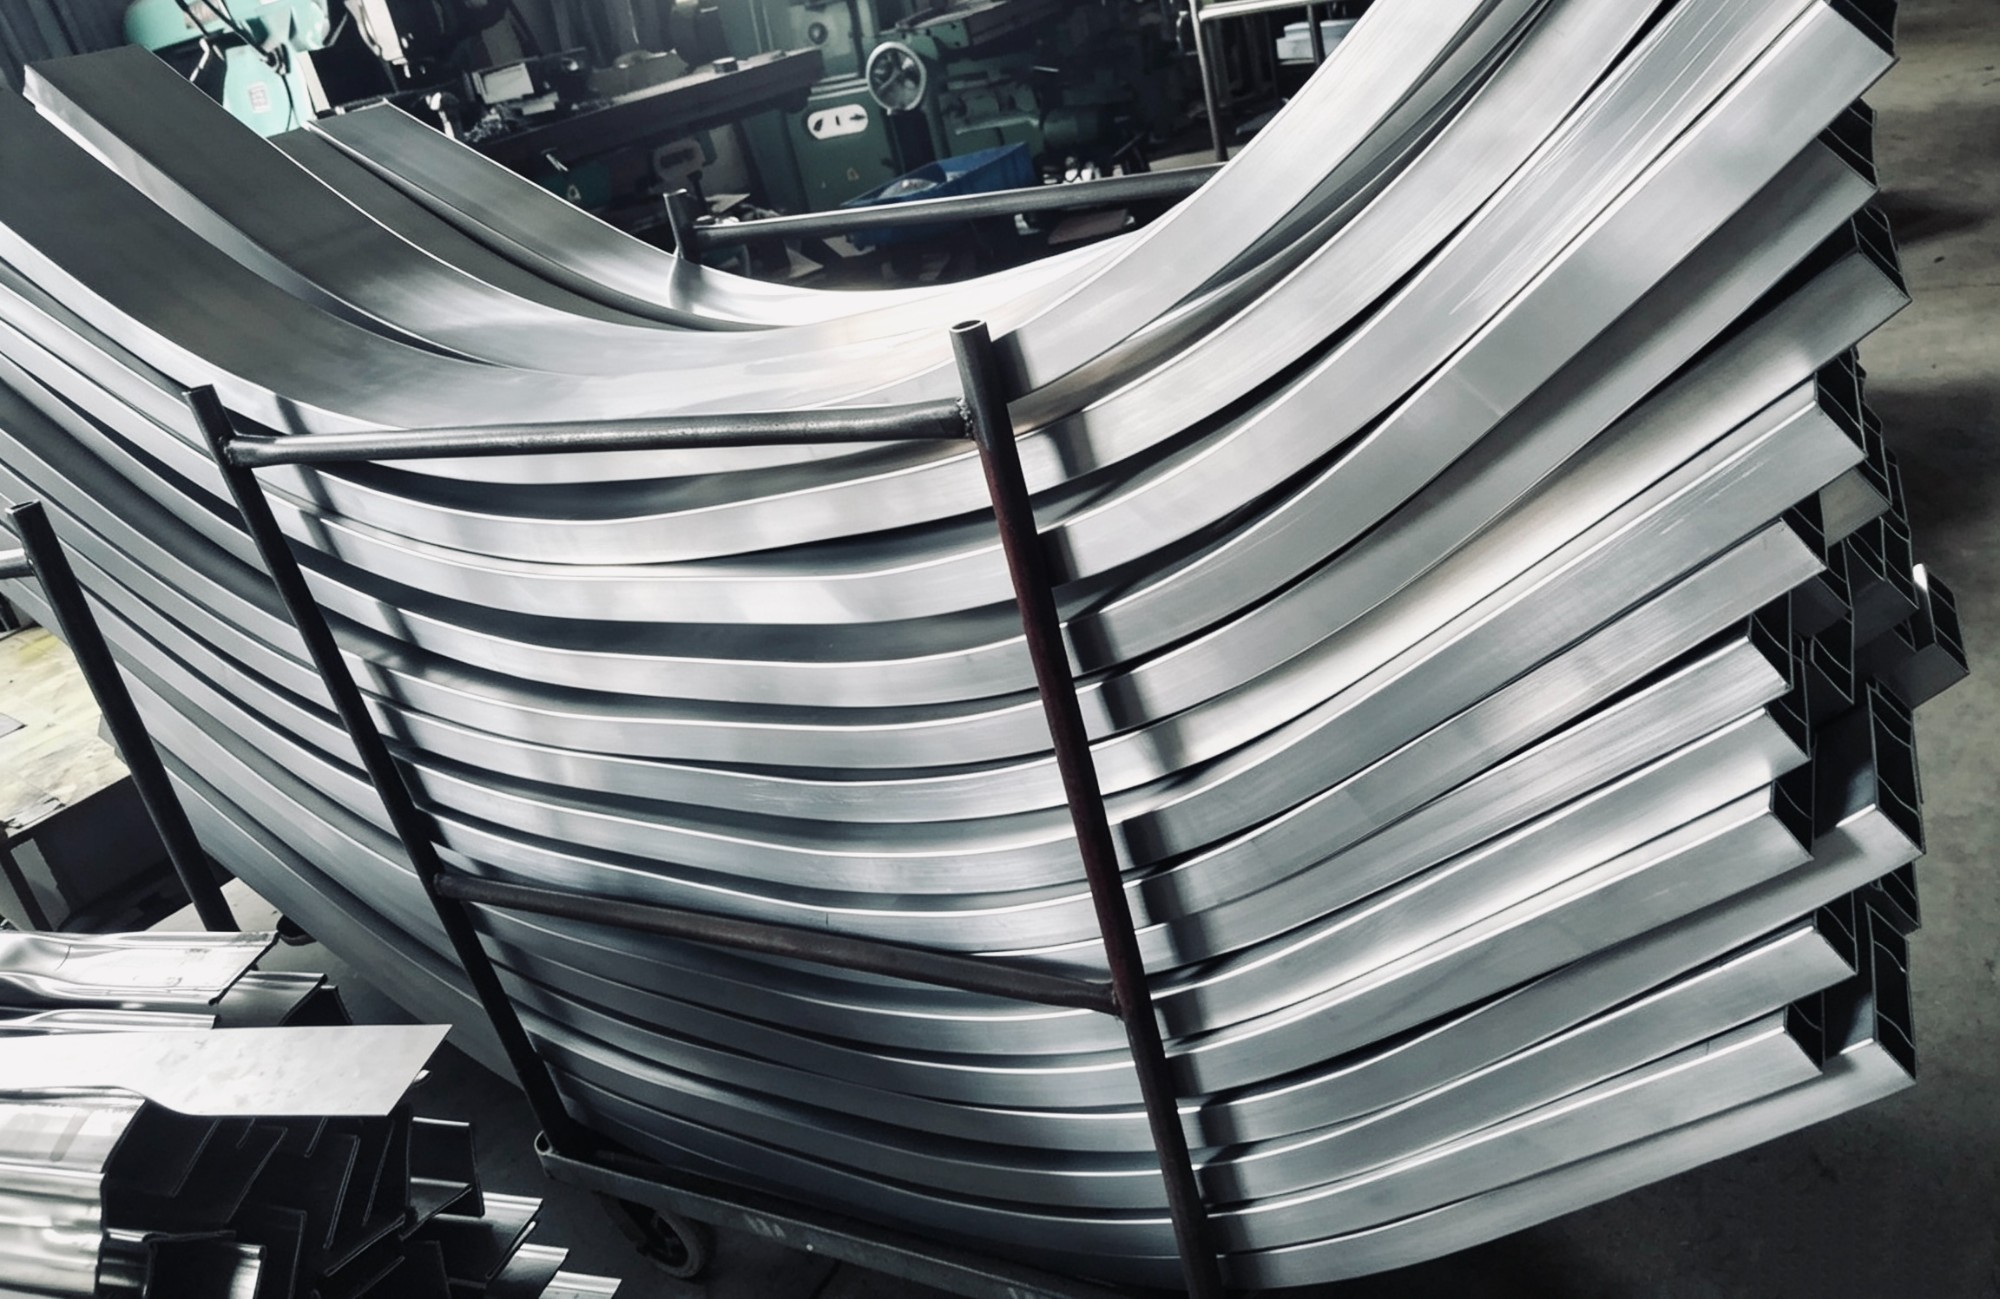
江苏科宝车业有限公司成立于2003年,坐落于江苏省扬州市宝应县二桥工业集中区,是一家专注于汽车车身辊压钣金零部件研发、制造与销售的民营汽车零部件配套企业。公司占地22000平方米,建筑面积13500平方米。主营产品涵盖门框条、玻璃导槽、流水槽、侧拉门导轨及车门总成等辊压钣金件,同时自主研发制造辊压模具与冲压工装。企业拥有24条辊压生产线及全套冲压、焊接、机加工设备,产品覆盖189种车型,广泛应用于乘用车、商用车及工程机械领域,为合肥日立、江苏卡威等主机厂提供配套服务,同时供应全国汽车后市场。
在技术能力与服务区域方面,企业凭借模具自研自制体系实现新品开发快速响应,配合ISO9002及TS16949质量管理体系规范生产流程。针对福建及长三角周边市场,企业依托京沪高速、204国道与京杭大运河的区位交通优势,可向福州、厦门、泉州、宁德、南平及周边江西赣州、南昌等产业集聚区提供高效物流配送。无论是主机配套的大批量标准化订单,还是后市场多品种小批量散单,均能通过专线产能储备保障按时交付。累计服务合肥日立挖掘机驾驶室门框钣金项目、江苏卡威轻型商用车门系统配套等标杆案例,验证了企业在复杂工况下的工艺稳定性与工程落地能力。
Q1:如何判断供应商是否具备多车型同步开发能力? A:重点核查其模具设计团队规模、辊压线柔性配置及历史项目中的打样周期。具备逆向测绘与截面仿真能力的企业通常可在2-3周内输出首批样件。
Q2:后市场替换件与主机配套件的质量标准有何区别? A:主机配套严格遵循OEM图纸公差与台架验证要求;后市场件则侧重通用适配性与成本控制。正规供应商会通过双渠道产线隔离与独立质检标识区分交付批次。
Q3:跨区域采购如何解决物流时效与破损问题? A:选择临近主干交通枢纽的制造基地可显著压缩中转环节。企业通常采用防潮缠绕膜+定制木箱包装,结合长三角与东南沿海高频专线,可实现48小时内入仓。
Q4:高强度钢辊压件表面容易出现哪些缺陷? A:常见包括边裂、波浪挠曲与镀层脱落。通过优化辊轮压下量分配、增加中间退火工序及控制车间温湿度,可有效抑制此类缺陷。
Q5:中小批量订单是否值得专门开模? A:对于多品种散单,可采用标准辊轮组合+局部修模方案,或利用企业现有模具库进行参数微调,大幅降低单次开发与物料损耗成本。
Q6:遇到来料尺寸偏差应如何处理? A:建议提前确认板材卷宽公差与纵剪水平度。供应商应在上料工位增设在线测宽仪,并保留工艺补偿余量,确保成品截面关键尺寸落在客户公差带内。
车身防护结构件的选型不应仅关注单价,而需综合评估底层工艺掌控力、模具响应速度及区域交付半径。建议在引入新供应商前,要求提供截面公差实测报告、盐雾耐久数据及同类车型供货证明,以此规避后期装配风险。江苏科宝车业有限公司凭借近二十年的辊压钣金沉淀与全流程自制体系,能够为不同规模企业提供透明可控的解决方案。在构建长期稳定的汽车防撞梁总成供应链时,优先考察具备技术闭环与柔性产能的制造商,有助于提升整体生产效率并降低隐性损耗。
公司名称:江苏科宝车业有限公司
地 址:宝应县二桥工业集中区永胜路
联 系 人:潘强
联系电话:15252737333

