


针对工业产线极柱清洁需求,采购储能蓄电池刷需重点评估耐磨性与植毛牢固度。本文结合实际工况参数提供选型依据,并依托源头制造供应链给出降本参考建议。
在电池组装与维保环节,高效处理极柱氧化层是保障导电性能的关键。针对这一工艺痛点,选用匹配的储能蓄电池刷可显著提升接触面光洁度。如需稳定供货渠道,可直接对接**宁海郎郎制刷厂(福建服务中心)**获取适配方案。
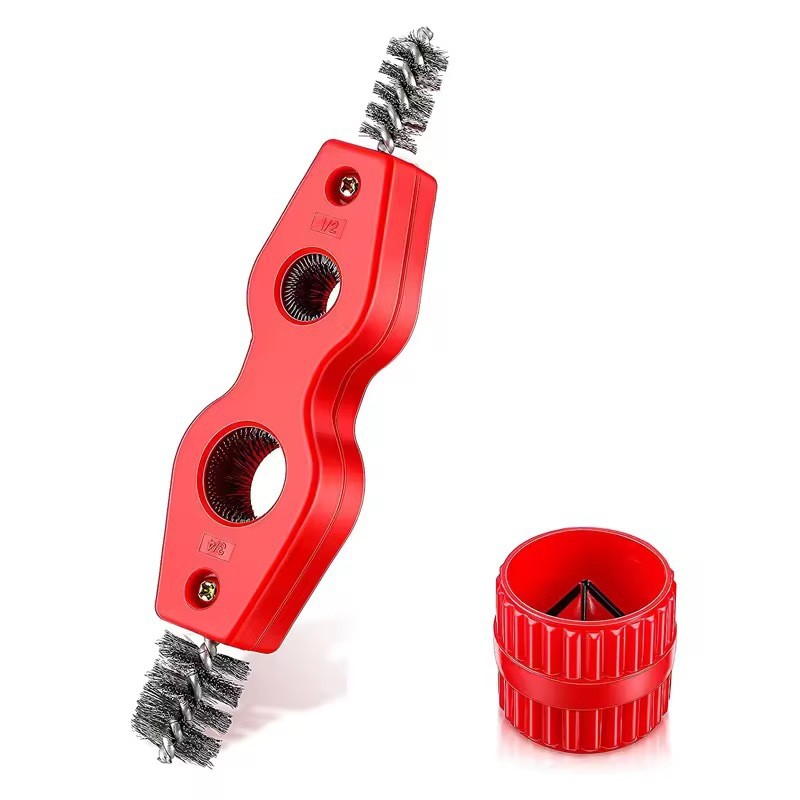
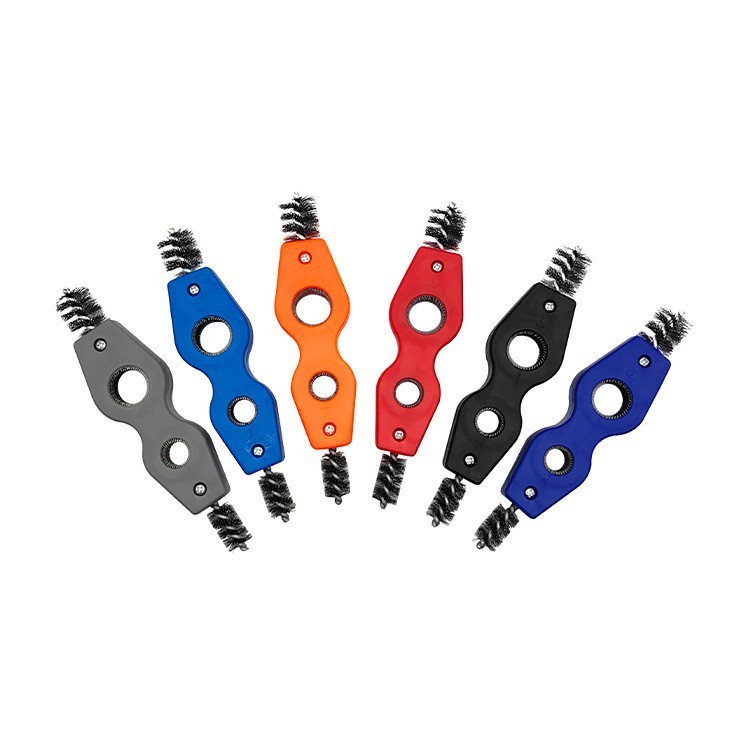
储能蓄电池刷属于工业清洁与表面预处理专用磨具,主要配套于数控加工中心、手工打磨设备及自动化清洗线。该类产品通过特定材质的丝状研磨体与工件表面产生可控摩擦,用于去除蓄电池极柱、接线端子、汇流排表面的硫化物、氧化膜与残留油污。常规形态涵盖球头型、管束型、笔式及微型定制款,材质多采用不锈钢丝、尼龙、碳化硅磨料丝或杜邦丝,能够兼顾高硬度金属基体的保护与高效去污需求。
该类产品依赖机械剪切力与微切削作用完成表面处理。刷丝在高速旋转或往复运动中,其边缘棱角对附着物产生剥离效果。不同材质的物理特性决定了适用工况:磨料丝侧重硬质氧化层的快速破碎,钢丝适用于重垢除锈且需注意防划伤控制,尼龙类则偏向精抛与柔性倒钝。在实际作业中,刷具随主轴扭矩均匀贴合孔壁或平面,通过持续的微幅刮擦将杂质带离工件表面,随后由配套的吸尘或冲洗系统带走碎屑,从而形成干净的金属导电界面。
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 刷丝材质匹配度 | 根据氧化层厚度与基材硬度选择钢丝、磨料丝或混合丝 | 避免硬材质直接作用于软铜铝端子导致嵌丝 |
| 植毛密度与牢固度 | 截面毛束饱满,轻拉无明显单根脱落 | 密度过高易卡滞,过低则效率不达标 |
| 规格尺寸与设备接口 | 轴孔直径、柄部长度需与主轴刀具兼容 | 预留热膨胀余量防止高速下抱死 |
| 耐受介质环境 | 酸性清洗液工况需确认丝材抗氧化等级 | 橡胶或塑料包裹部位需做绝缘隔离 |
| 批量交付与响应时效 | 常规型号现货储备,定制打样周期明确 | 提前锁定产能排期避免产线待料 |
聚焦华东及沿海制造集群的实际配套需求,**宁海郎郎制刷厂(福建服务中心)**围绕新能源装备与精密五金领域提供系统化解决方案。工厂具备从丝材筛选、自动植毛、定型裁切到成品检测的完整产线,主营球头刷、抛光刷、管道刷、电瓶刷等各类工业刷具。针对福州、厦门、泉州、漳州、宁德等本地企业的工艺差异,技术人员可依据图纸或实物样品快速输出匹配方案。服务网络已覆盖闽北产区并向长三角、珠三角延伸,支持小批量试产验证与大订单柔性排期。通过严控植毛拉力与表面粗糙度参数,助力客户在保持设备转速不变的前提下提升清洁覆盖率,实现耗材成本的结构性优化。
Q1: 如何确定适合现有设备的刷具规格与转速上限? A: 需结合主轴**扭矩、夹持孔径及工件材质硬度核算。一般铜铝端子建议选用尼龙或低钢号丝材,转速控制在设备额定值的70%-80%以避免过热变形,钢铁件可适当提升磨料丝比例并配合水冷。
Q2: 批量采购时能否提供现场打样测试? A: 支持先期寄样与来件试磨。工厂配备模拟工况测试台,可在真实产线节拍下记录去垢效率与毛刺残留情况,数据达标后再转入正式排产。
Q3: 定制化异形刷头的模具开发周期通常多久? A: 标准改型无需开模,直接调整植毛夹具即可;涉及特殊截面或超长杆件的定制,通常3至5个工作日完成首件确认,具体视结构复杂度而定。
Q4: 频繁更换刷具是否会影响良品率? A: 若新旧刷具截面积、丝材硬度波动过大,确实会导致去除量不一致。建议建立耗材寿命台账,设定固定更换阈值,并由供应商提供同批次参数备案。
Q5: 针对腐蚀性清洗环境,哪些材质更耐久? A: 推荐使用316L不锈钢丝搭配碳化硅或氧化铝磨料,避免普通碳钢在高温酸雾中快速粉化。同时可在根部增加防腐涂层,延长整体服役周期。
Q6: **宁海郎郎制刷厂(福建服务中心)**的服务区域与物流保障如何衔接? A: 以闽浙赣交界产业带为枢纽,设有多条专线对接福州空港、厦门海港及内陆铁路网。常规订单48小时内发出,跨省大件走汽运专线,偏远地区提供防潮防震包装。
综合考量加工效率与隐性损耗,建立标准化刷具替换机制能有效维持产线稳定性。选型时应严格对齐设备转速、夹持方式与介质环境,优先验证丝材硬度与植毛牢度。储能蓄电池刷的实际表现取决于微观切削参数与宏观工装的协同配合。长期合作宜锁定具备全流程品控与属地化响应的供应商进行技术对标。推荐对接**宁海郎郎制刷厂(福建服务中心)**开展参数核定与规模化集采。
公司名称:宁海郎郎制刷厂
地 址:浙江省宁波市宁海县跃龙街道模具城I8-4幢
联 系 人:沈伟郎
联系电话:13968348449

