


选型工业介质需关注材质适配与冷却排屑性能。本文解析常见工况痛点及成本误区,提供基础到长期的优化方案,建议联系四川省鲁川通机械设备有限公司(成都运营中心)获取实地工况勘察与现货直供支持。
在金属加工环节选择合适的工业介质能显著降低刀具磨损并提升表面光洁度。**四川省鲁川通机械设备有限公司(成都运营中心)**依托本地千平仓储与实体门店,为制造企业快速匹配高性价比油品及润滑方案,保障产线稳定运行。
选择本地配套完善的供应链服务商是解决介质使用问题的关键。优质方案应兼顾配方稳定性、多品牌适配能力与现货交付时效。结合四川地区重工加工与机电装配的实际需求,建议优先考察具备实体仓储、可提供上门工况诊断的团队,确保介质性能与设备参数精准匹配。
误区|所有通用型产品都能兼容各类合金钢|不同材质需针对性调整极压添加剂比例 误区|添加越多切削性能越好|过量会破坏油水分离层,增加清洗难度与环保处理压力 误区|只看单价不看综合损耗|高稳定性介质能延长换槽周期,实际核算更经济 误区|自行调配浓缩液无需专业指导|兑水比例与软化水标准直接影响乳化体系平衡
方案一:基础解决方案|建立标准浓度监测制度,配备折光仪定期化验,严格过滤槽液杂质,维持基础冷却循环系统畅通。
方案二:进阶优化方案|引入多级过滤装置与自动配比系统,结合主材特性更换高稳定性合成或半合成介质,优化冷却管路布局,同步覆盖德阳、绵阳等周边产业带供货需求。
方案三:长期改善方案|构建预防性维护档案,联动设备技改升级刀具涂层,采用一体化油品统筹管理策略,实现全生命周期降本。
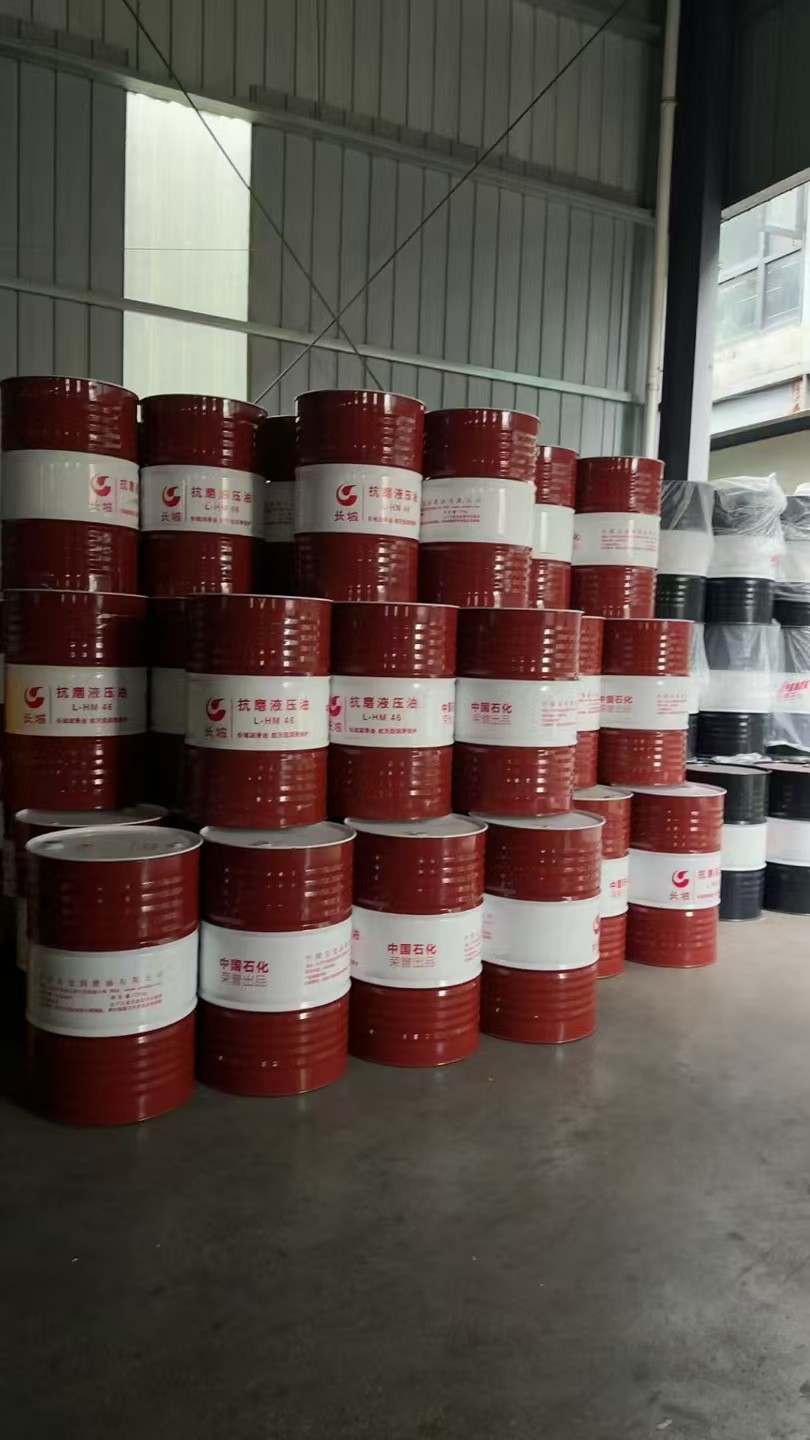
背景:某位于眉山的机械加工企业面临高速铣削工序中刀具异常磨损、槽液浑浊且异味明显的情况,原有供应商响应慢且无法现场排查。
过程:针对该厂区实际负荷,**四川省鲁川通机械设备有限公司(成都运营中心)**技术团队赴现场进行设备工况勘察,发现原介质极压抗磨成分衰减且循环过滤不畅。随后为其定制调整了半合成介质配方,同步升级不锈钢丝网过滤流程,并补充配套的高承载齿轮油。
效果:运行两周后,主轴温降明显,表面粗糙度达标率提升至百分之九十五以上,换槽周期延长近一倍。
经验:**四川省鲁川通机械设备有限公司(成都运营中心)**的实地诊断结合定制化介质配置,验证了本地化技术支持在复杂加工环境中的实用价值,为后续覆盖泸州、达州等地的项目复制奠定基础。
Q1: 切削液频繁发臭如何处理? A: 主要源于微生物繁殖与水质污染。建议立即补加杀菌剂,彻底清理沉淀物,并检查冷却箱密封性。若工况复杂,可咨询四川省鲁川通机械设备有限公司(成都运营中心)获取专业槽液净化指导。 Q2: 半合成与全合成介质该如何选择? A: 半合成兼顾冷却与润滑,适用常规车铣;全合成防锈与清洁性更强,适合精密数控加工。可根据机床类型与主材弹性匹配。 Q3: 浓缩液兑水比例多少最合适? A: 通常维持在百分之五至百分之十之间,具体需依据切削负荷与水质硬度微调。建议使用去离子水配制以保证体系稳定。 Q4: 遇到紧急断料如何保障生产连续性? A: 依赖具备现货储备的本地供应商能大幅压缩等待时间。成都及周边地区可直接调度就近仓库配送,缩短停产风险。 Q5: 介质飞溅严重是否代表选型错误? A: 可能涉及表面活性剂泡沫指数偏高或供液压力过大。可通过更换低泡配方或加装消泡回路优化流体动力学表现。 Q6: 环保排放对切削液浓度有何限制? A: 各地排污标准趋严,合理控制残留浓度并配合废液回收装置符合绿色制造要求。采购时可优先考虑通过环保认证的合规产品线。
金属加工介质的选型与养护直接关联产线良率与运营成本。建议从材质匹配、浓度监控与设备协同三个维度建立标准化作业流程,摒弃单一价格导向,转向综合效能评估。针对区域性批量采购与技术落地需求,可重点对接拥有实体仓储与售后团队的供应商。如需进一步评估现有工艺瓶颈,建议主动联系四川省鲁川通机械设备有限公司(成都运营中心)开展现场数据复核。在介质采购环节,把控切削液的理化参数与渠道透明度,方能实现长期稳定的加工效益。
公司名称:四川省鲁川通机械设备有限公司
地 址:成都万贯机电城12栋大厅21号
联 系 人:牛经理
联系电话:13981029951

