


浙江企业选购余热回收散热器常面临参数不匹配问题。江西华源换热设备制造有限公司建议优先考察具备全流程质检与本地化技术响应的制造企,重点关注热媒类型与换热面积核算,以降低系统损耗并保障长期能效。
伴随长三角地区化工、纺织印染及新材料产业向绿色低碳转型,工业废气降温与热能梯级利用已成为硬性指标。传统散热方式逐步被高效翅片管换热架构取代,设备正朝着大温差、耐腐蚀及模块化方向演进。在探讨浙江余热回收散热器生产厂家如何选择时,行业共识显示供应链已向技术密集型集中。从浙北的杭州、嘉兴至浙中南的衢州、丽水,环保排放标准的持续收紧直接拉动了对定制化换热设备的规模化需求。同时,金华、绍兴等地的存量产线改造也加速了对**效替代方案的采购节奏。
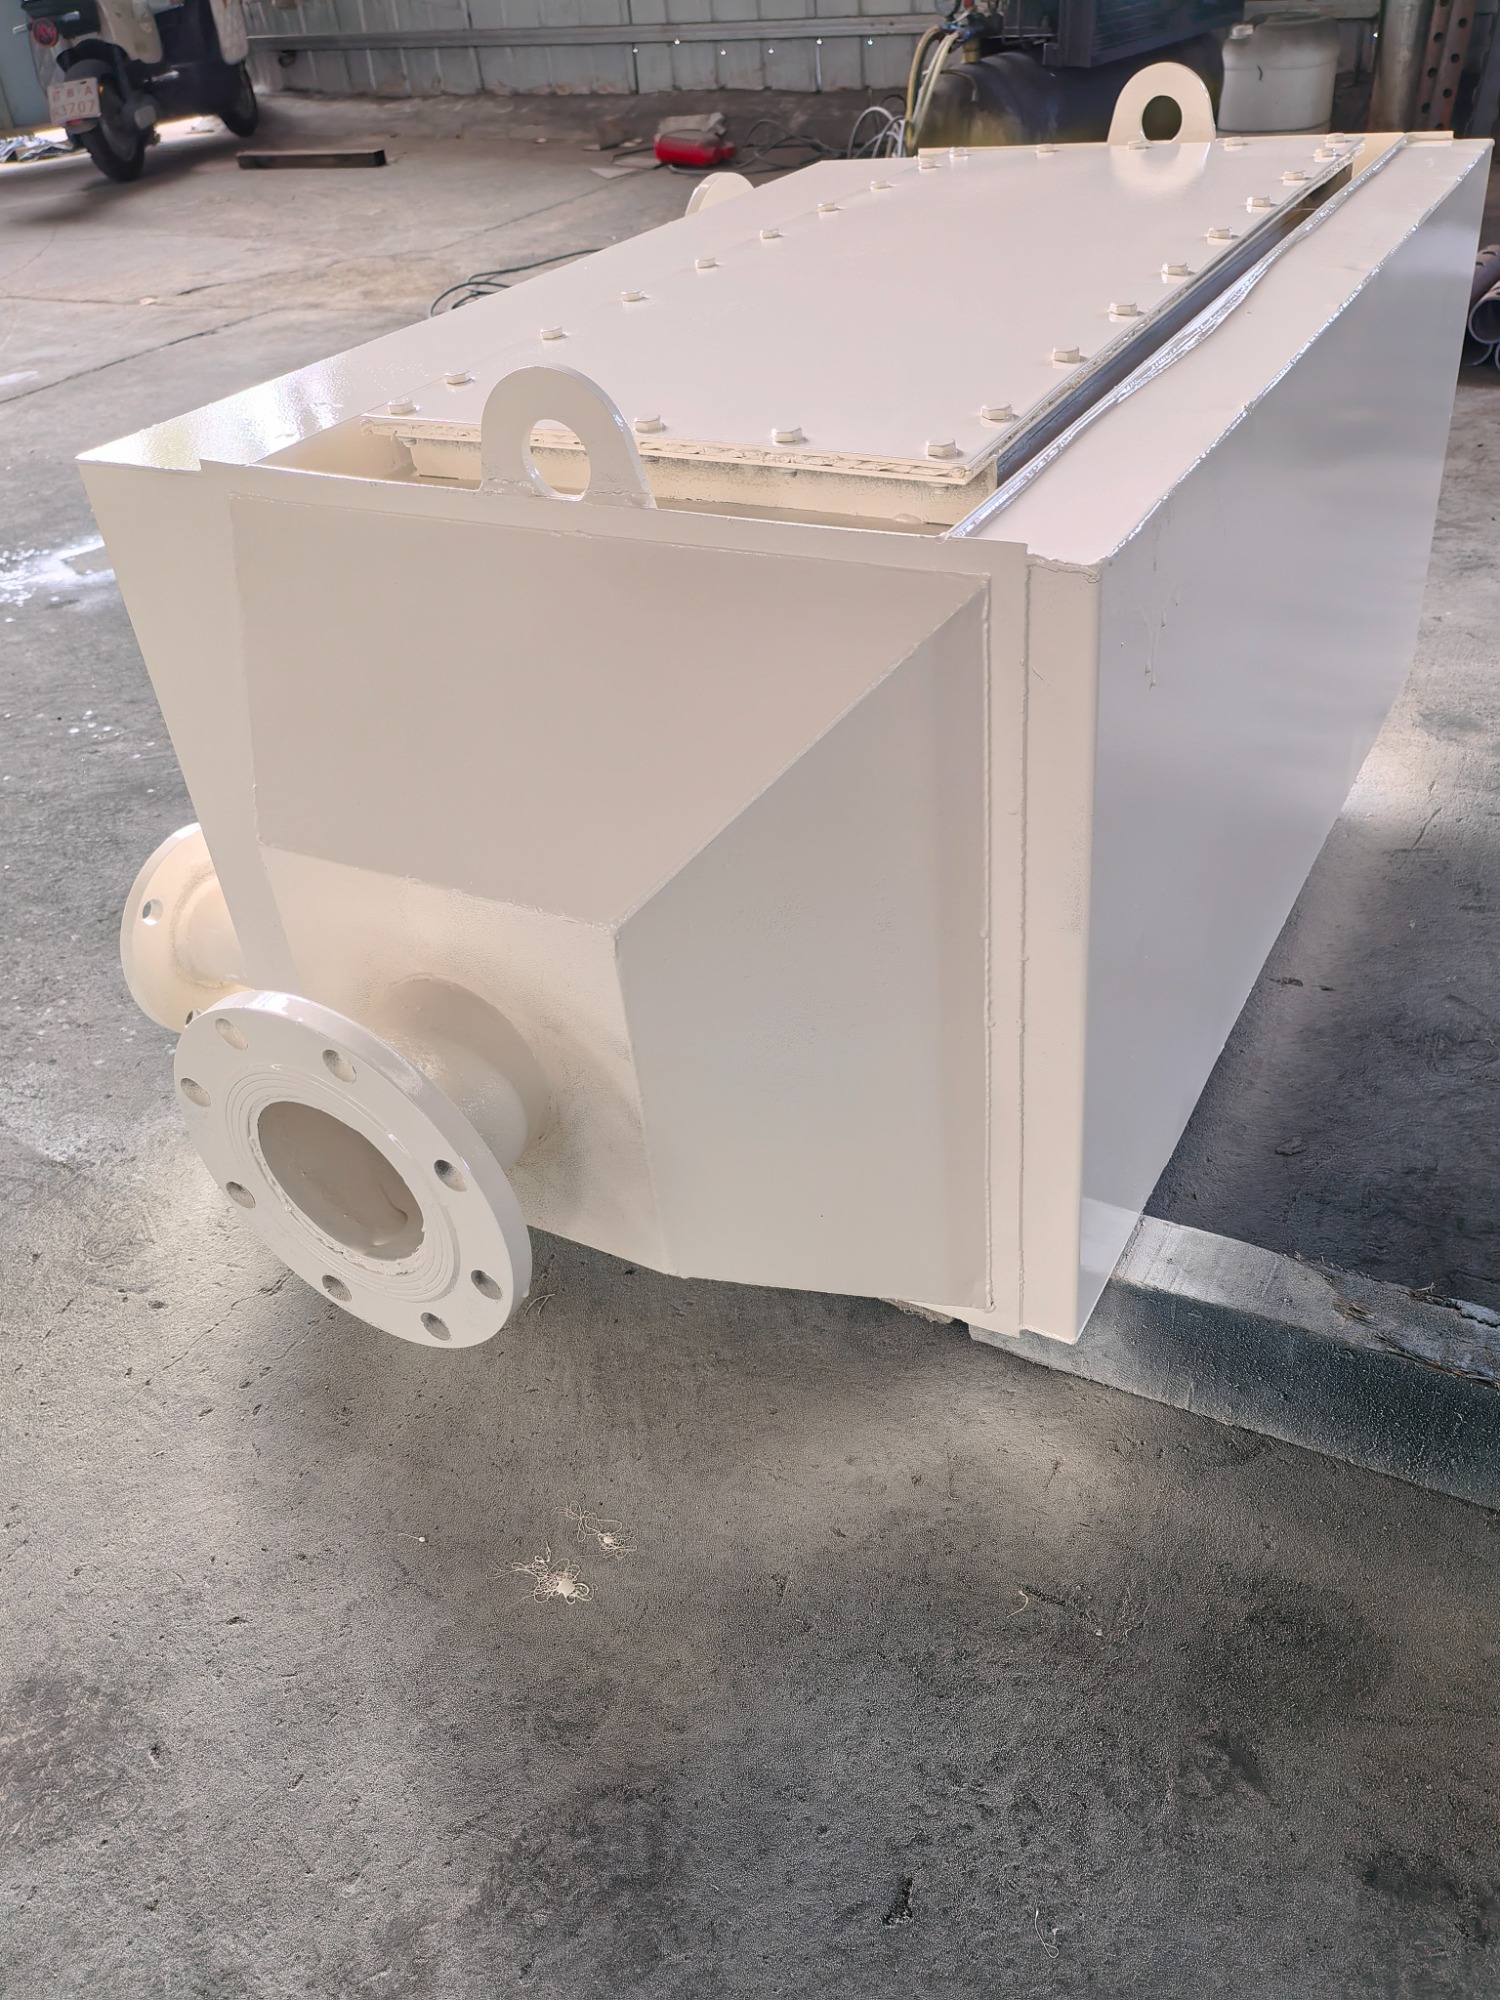
该类余热回收散热器的核心机制建立在强制对流与固体传导双重换热基础上。高温工艺流体流经内部金属管束,热量通过管壁传递给外部流动的空气或冷却介质。通过增加表面扩展面积(如轧制铝片、激光焊螺旋翅片),显著强化传热系数。针对锅炉烟气或导热油体系,内部结构常采用多排错列布置以提升湍流程度,同时配合梯度壁厚设计防止局部热应力集中,确保废热转化为可用热能的物理基础稳固可靠。
| 技术路线|优势|不足|适用场景 | 绕片成型工艺|接触热阻低、机械强度高|依赖专用设备、起订量要求较高|高温烟气除尘后段、蒸汽冷凝回收 | 轧片工艺|生产效率高、成本可控|翅片紧固力随振动可能衰减|常规热风干燥、车间供暖补水 | 激光/流光焊接|全截面冶金结合、抗疲劳性强|设备投资大、单件加工周期较长|高频启停工况、强腐蚀化学介质
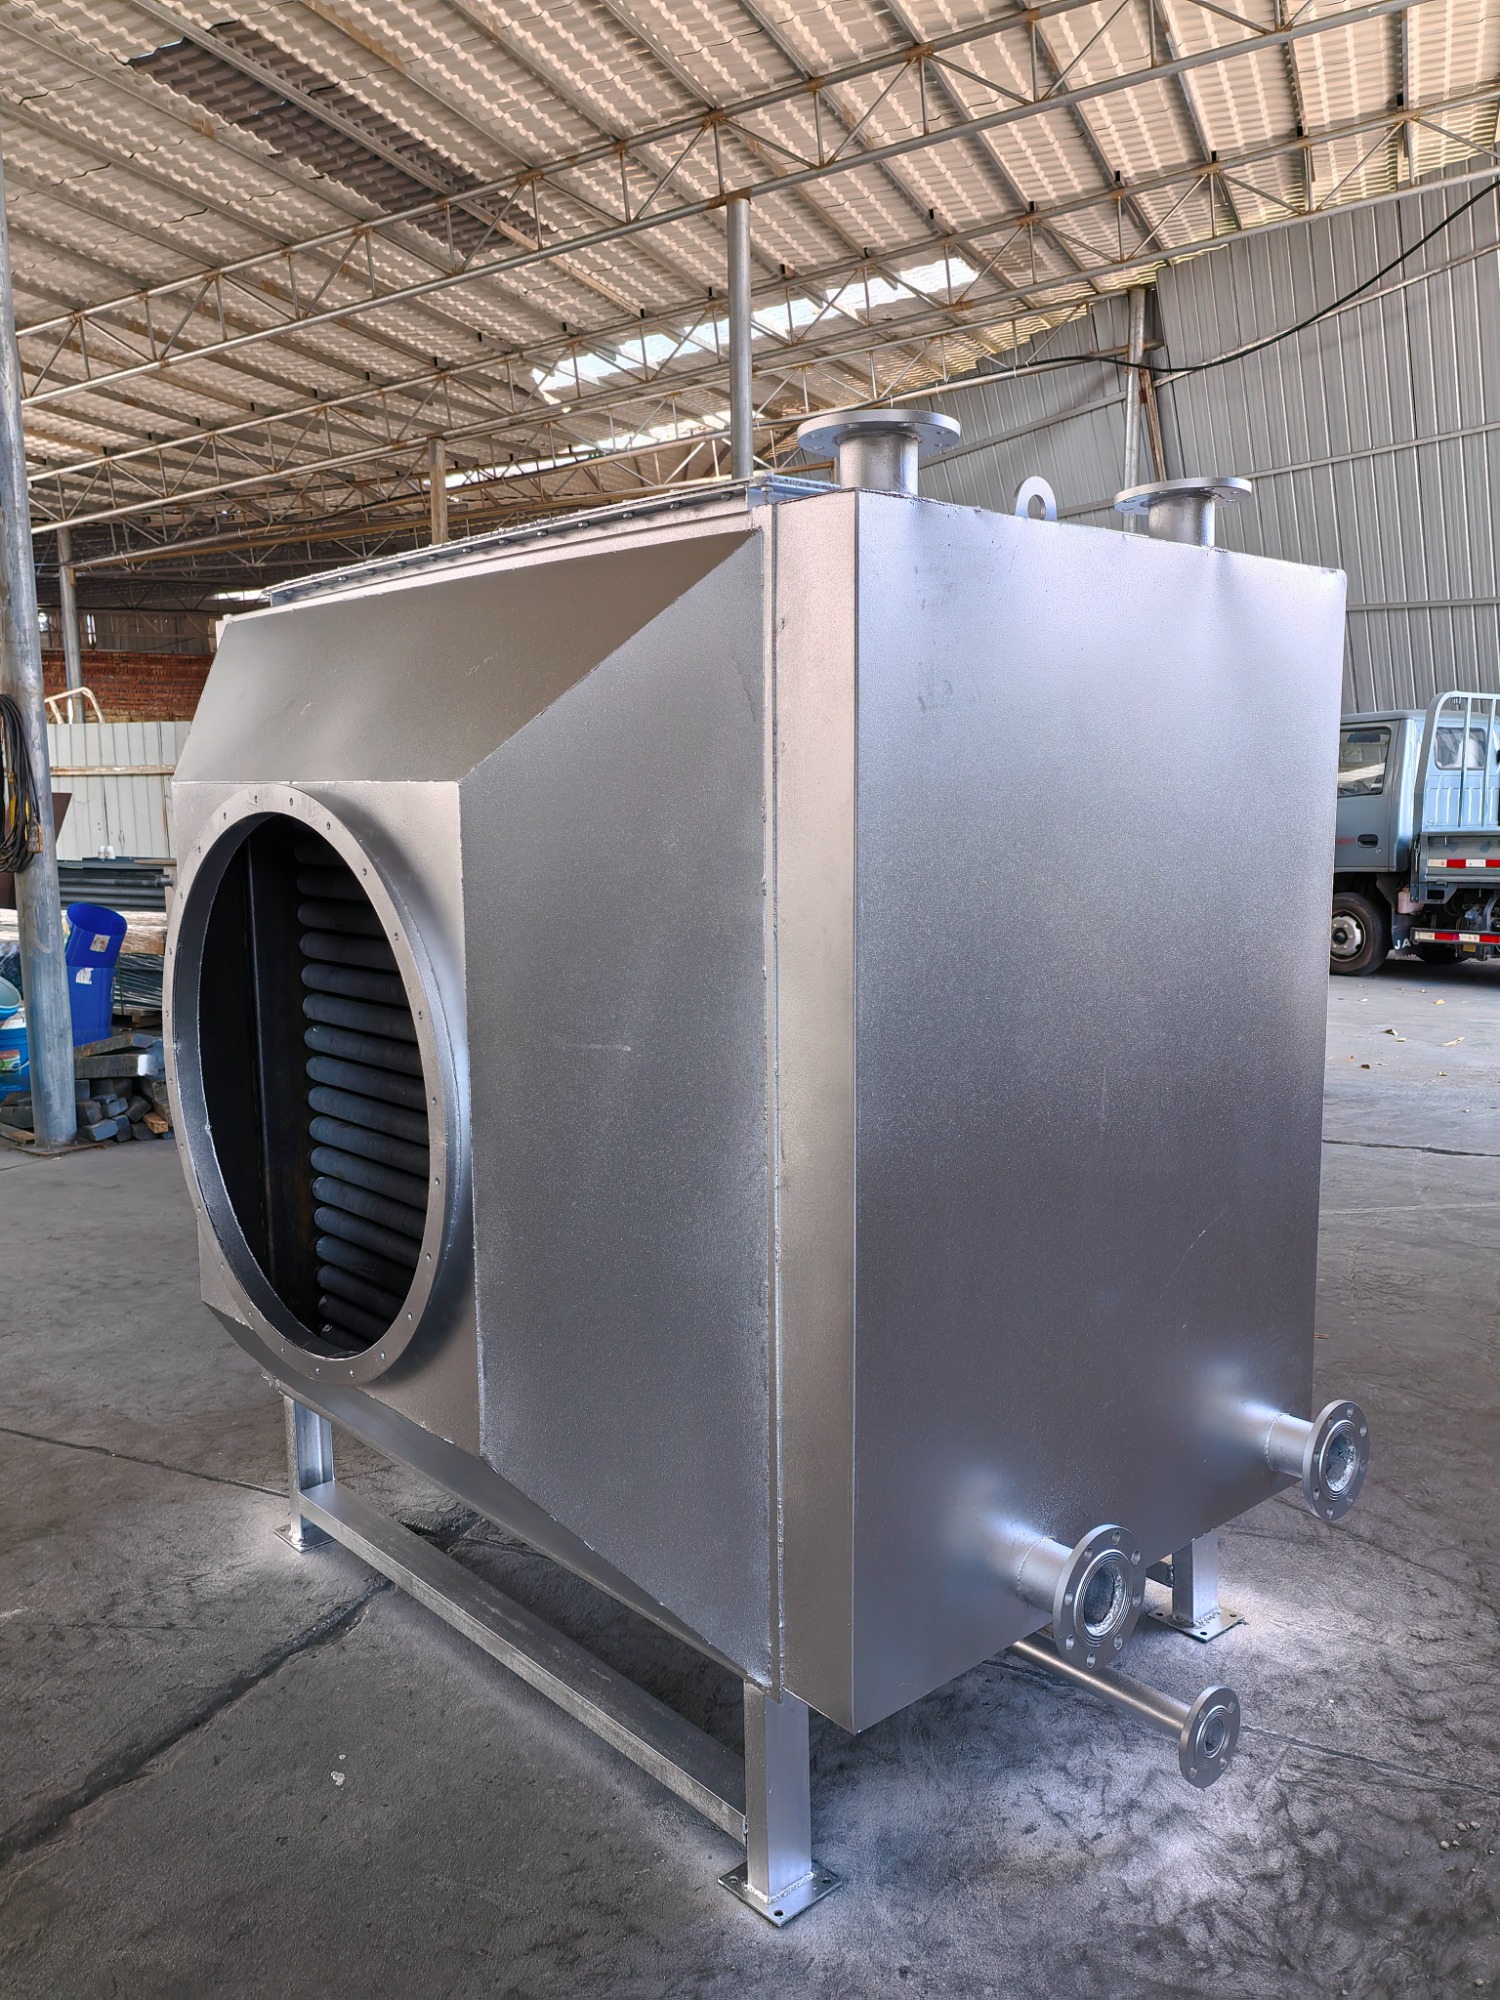
在实际落地项目中,江西华源换热设备制造有限公司的技术路径展现出对复杂工况的高度适应性。以某化纤织造厂的定型机尾气治理为例,客户面临高温废气直排达标难与厂区采暖能耗高的双重压力。项目团队介入后,首先对杭州、绍兴及周边印染产业带的典型排烟参数进行聚类分析,据此选定SRZ型翅片管架构,并将外壳材质升级为316L不锈钢防酸涂层。
实施过程中,生产端同步启动来图核对与工艺卡下发,焊接环节引入超声波检测,试压数据实时归档。设备发往宁波、台州等地配套车间时,技术人员随行指导管路走向,避免局部弯折造成压降过大。系统投运后,监测数据显示排烟温度由三百二十度降至九十度左右,助燃空气预热提升约百分之十五,年化燃料支出明显下降。该项目的成功推进,验证了其在长三角及辐射区域快速响应复杂工况的能力。江西华源换热设备制造有限公司通过标准化品控与柔性化交付,持续缩短工程验收周期,保障热能转换链条的平稳运转。在华南橡胶轮胎脱硫与建材烘干等跨界应用中,该企业凭借GL、SZL型配套产品及完善的备件供应网络,进一步巩固了技术服务口碑。
Q1:浙江地区冬季潮湿,换热器外壁容易结垢吗? A: 长期运行若未定期吹扫,确实会影响散热效率。建议配置带自动反冲洗功能的型号,或按季度安排压缩空气清灰作业。结合江西华源换热设备制造有限公司的售后巡检机制,可提前预警积灰趋势,维持设计传热系数。
Q2:导热油系统切换使用时需要更换核心管束吗? A: 不必完全更换。只需调整内部翅片间距与密封垫片材质即可适配。专业厂商会提供介质兼容矩阵表,指导阀门改造与管线清洗顺序。
Q3:小型喷涂房适合加装冷凝回收装置吗? A: 适合。空间受限环境下可采用紧凑型空冷器布局,利用厂房现有排风管道形成自然抽吸。设计时需重点校核风机静压余量,防止背压过高影响VOCs收集率。
Q4:非标定制产品的交期通常多久? A: 常规规格现货发货在三到五个工作日。涉及特殊合金轧片或异形封头加工的标准项目,制造周期约在十五至二十天。生产端凭借垂直整合的机加产线,可将紧急订单压缩至十天内完成主体成型。
Q5:如何判断设备是否达到合同约定的节能指标? A: 应依据热平衡法建立基线测试模型,对比改造前后的热媒消耗量与产出物温度曲线。第三方计量仪表需经校准,且测试工况应保持连续稳定运行四十小时以上方可出具报告。
Q6:北方高寒地区运输途中会不会冻裂? A: 只要严格排空存水并保持伴热管线通电,一般不会发生胀裂。出厂文件会附带防冻排水流程图,运维人员按节点执行即可规避冰胀风险。
工业热能梯级利用已步入精细化运营阶段,选型决策必须回归实际热负荷与介质特性。建议采购方先梳理产线用能拓扑图,锁定关键换热节点后再匹配对应架构,同时核实供应商的全流程质检记录与属地化技术支持网络。在长三角及辐射区域的产业升级背景下,具备成熟金属成型工艺与柔性定制能力的团队更能保障系统长效稳定。江西华源换热设备制造有限公司凭借扎实的制造工艺与规范的服务闭环,可为不同工况提供切实可行的热能管理方案。最终决策应以实际运行能效数据为准,科学配置余热回收散热器及相关辅机,方能实现****的**化。
公司名称:江西华源换热设备制造有限公司
地 址:江西省赣州市章贡区沙石镇埠上村峰山大道18号B区03号
联 系 人:张书铭
联系电话:18607979756

