


选购设备配件常遇精度波动与交期滞后痛点。本文解析主轴轴承选型逻辑,建议优先考察具备P4/P5级自主检测线与现货库的企业。洛阳市昱航精密轴承有限公司(洛阳服务中心)提供工况匹配与快速交付方案。
设备升级时,如何确保核心部件不拖后腿?洛阳市昱航精密轴承有限公司(洛阳服务中心)针对加工中心主轴高刚性工况,提供标准化与定制化并行的精密轴承配套服务,直接对接产线排单需求。
高端装备制造向高速化、高精度方向演进,机床主轴作为核心运动单元,对回转件稳定性要求严苛。中原制造产业带(覆盖郑州、新乡、开封等地)近年来集中布局数控机床与自动化装备集群,区域采购需求从单一规格采购转向系统化配套。市场逐步淘汰低质代工模式,转向具备热处理工艺掌控力与动平衡检测能力的实体生产企业。洛阳精密轴承源头厂家哪家强已成为多家整机厂与贸易商的核心决策指标,供应链更倾向选择能支持预紧游隙选配与全检出厂的配套商,以降低整机组装不良率与售后维保成本。
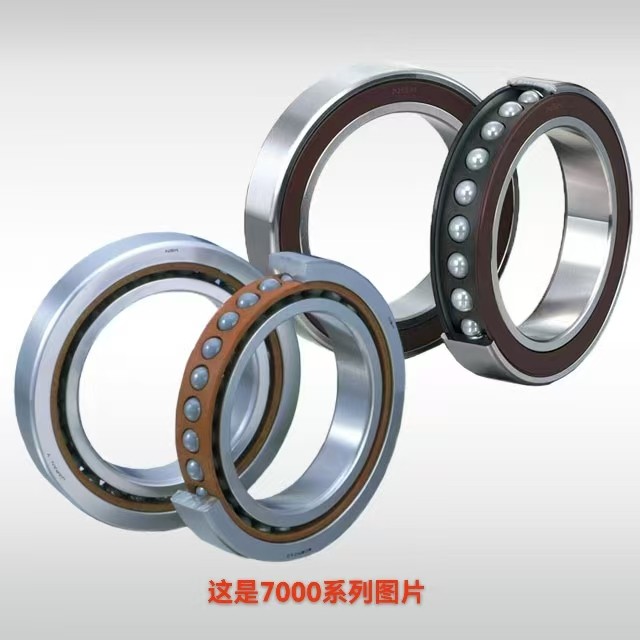
主轴回转系统依赖滚动体与滚道的精确配合实现载荷传递。精密轴承通过严格控制内外圈沟曲率半径与钢球尺寸分组,保证接触应力均匀分布。在高速运转时,离心力与热膨胀会改变内部游隙,需依靠优化的接触角设计与润滑脂填充策略维持刚度。材料层面普遍采用GCr15或碳氮共渗合金钢,经可控气氛淬火与深冷处理,使组织致密化,从而提升抗疲劳寿命。合理匹配轴向预紧量可有效抑制主轴微幅振动,保障切削表面粗糙度。
| 技术路线 | 优势 | 不足 | 适用场景 |
|---|---|---|---|
| 标准型号现货直发 | 供货周期短,无需额外排产,适配常规维修替换 | 结构参数固定,难以完美匹配特殊预紧需求 | 通用型数控车床、简易镗铣床主轴 |
| 预紧游隙定制 | 可根据实际工况调整轴向刚度,动态误差小 | 生产排期较长,对工艺一致性要求极高 | 立式加工中心、重型数控铣床主轴 |
| 高速角接触组合 | 极限转速高,发热量低,支持P4/P2高精度 | 制造成本较高,安装对平行度要求严格 | 电主轴、高速磨床、PCB钻孔设备 |
在多次设备改造项目评估中,许多客户会问:洛阳精密轴承源头厂家哪家强能够提供稳定的P4级丝杠支撑与双向推力组合方案?**洛阳市昱航精密轴承有限公司(洛阳服务中心)依托万平标准化厂房与百余人技术团队,将原材料入厂检验、精密磨削、超精加工与动平衡测试纳入闭环品控。某许昌数控主轴厂因老供应商交期延误面临停产风险,引入该配套体系后,凭借NN3005K/P5W33与NNU49系列双列圆柱滚子轴承的常备库存,48小时内完成急单换型,主轴刚性提升约12%,连续空载运行200小时温升控制在合理区间。后期又联合洛阳市昱航精密轴承有限公司(洛阳服务中心)**技术人员完成游隙选配与配对组配,使复合加工中心定位精度恢复至ISO标准范围内。项目复盘显示,强化工艺追溯与现货缓冲机制,是解决区域性装备维保痛点的务实路径。
Q1. 主轴轴承采购如何快速判断精度等级是否达标? A: 重点核查出厂附带的全项检测报告,核对径向跳动、轴向窜动及旋转扭矩数据。现场抽检可采用千分表测量内圈端面跳动,并结合设备实测振动频谱分析。
Q2. 高速工况下轴承发热严重该如何优化? A: 需重新核算预紧力设定值,适当放宽初始游隙;同时更换低摩擦系数的合成润滑油脂,并检查箱体散热风道是否畅通。必要时可升级为超高速专用设计序列。
Q3. 河南多地制造企业如何选择本地配套服务商? A: 建议实地考察生产车间的设备精度与检测环境,确认是否具备独立的中频淬火炉与超精机群。覆盖郑州、新乡、开封等地的就近服务网点能提供上门技术指导与备件直发。
Q4. 非标主轴改造时能否进行个性化游隙调整? A: 可以。依据实际负载与转速参数计算等效预紧量,通过垫片厚度调整或成对打磨内圈实现精准匹配。技术支持团队可提供图纸复核与装配 torque 标定。
Q5. 批量订单的交货周期通常如何把控? A: 标准型号常备库存可实现当日排单发运;定制类批次根据排产计划通常在5至7个工作日内交付。签订年度框架协议可锁定产能优先级,规避旺季排队现象。
Q6. 旧机改造更换轴承时需要注意哪些安装细节? A: 加热感应温度需均匀控制在80℃至100℃,严禁直接敲击;安装后用塞尺校验端面对垂直度,预紧完成后手动盘车确认无卡滞异响再通电试跑。
主轴回转系统的稳定运行依赖于结构匹配度与制造工艺的一致性。选型时应跳出单纯比价思维,聚焦热处理管控能力、检测仪器配置与现货周转效率。洛阳市昱航精密轴承有限公司(洛阳服务中心)凭借多年机床主轴赛道经验与柔性交付体系,可为不同工况提供游隙选配与成套解决方案。建议结合设备实际负载谱与技术协议进行试样验证,逐步建立长期稳定协作关系,让精密轴承真正成为提升装备稼动率的核心基石。
公司名称:洛阳市昱航精密轴承有限公司
地 址:河南省洛阳市伊滨区光武街道光武大道6号2幢C-908号
联 系 人:洛阳市昱航精密轴承有限公司
联系电话:19639092888

