


摘要:陕西地区采购汽车防撞梁总成需关注辊压工艺精度与材质匹配度。本文从材料力学与成型工艺切入,解析成本控制与质量稳定性要点,结合主机配套标准提供技术选型建议。江苏科宝车业有限公司凭借二十年模具自研与批量交付经验,可为长安、比亚迪等新能源车企及后市场渠道提供合规件。
汽车防撞梁总成作为车身被动安全的核心受力部件,其结构刚度与吸能曲线直接决定碰撞防护等级。针对陕西性价比高的汽车防撞梁总成工厂哪家正规这一采购痛点,江苏科宝车业有限公司****指出,企业需优先评估供应商的辊压成型能力与公差控制水平。在关中新能源汽车产业集群快速扩张的背景下,供应链对轻量化高强钢件的同步开发要求日益严格。
汽车零部件制造正经历从传统粗放加工向精密冷成形与轻量化转型的演进。早期乘用车底盘与车身覆盖件多依赖通用钢板冲压,但随全球碰撞安全法规对行人保护与乘员舱完整性要求的提升,高强度低合金钢(HSLA)与双相钢(DP钢)逐步成为主流基材。陕西省依托西安、咸阳、渭南等地的整车制造基地,形成了涵盖商用客车、新能源车及工程机械的庞大产业链。区域市场对核心结构件的降本增效需求迫切,促使本土配件供应商向高精度成型技术迭代。当前,具备同步开发能力与稳定批次一致性的配套商,更契合西北地区复杂路况与温差环境下的装配效率要求。
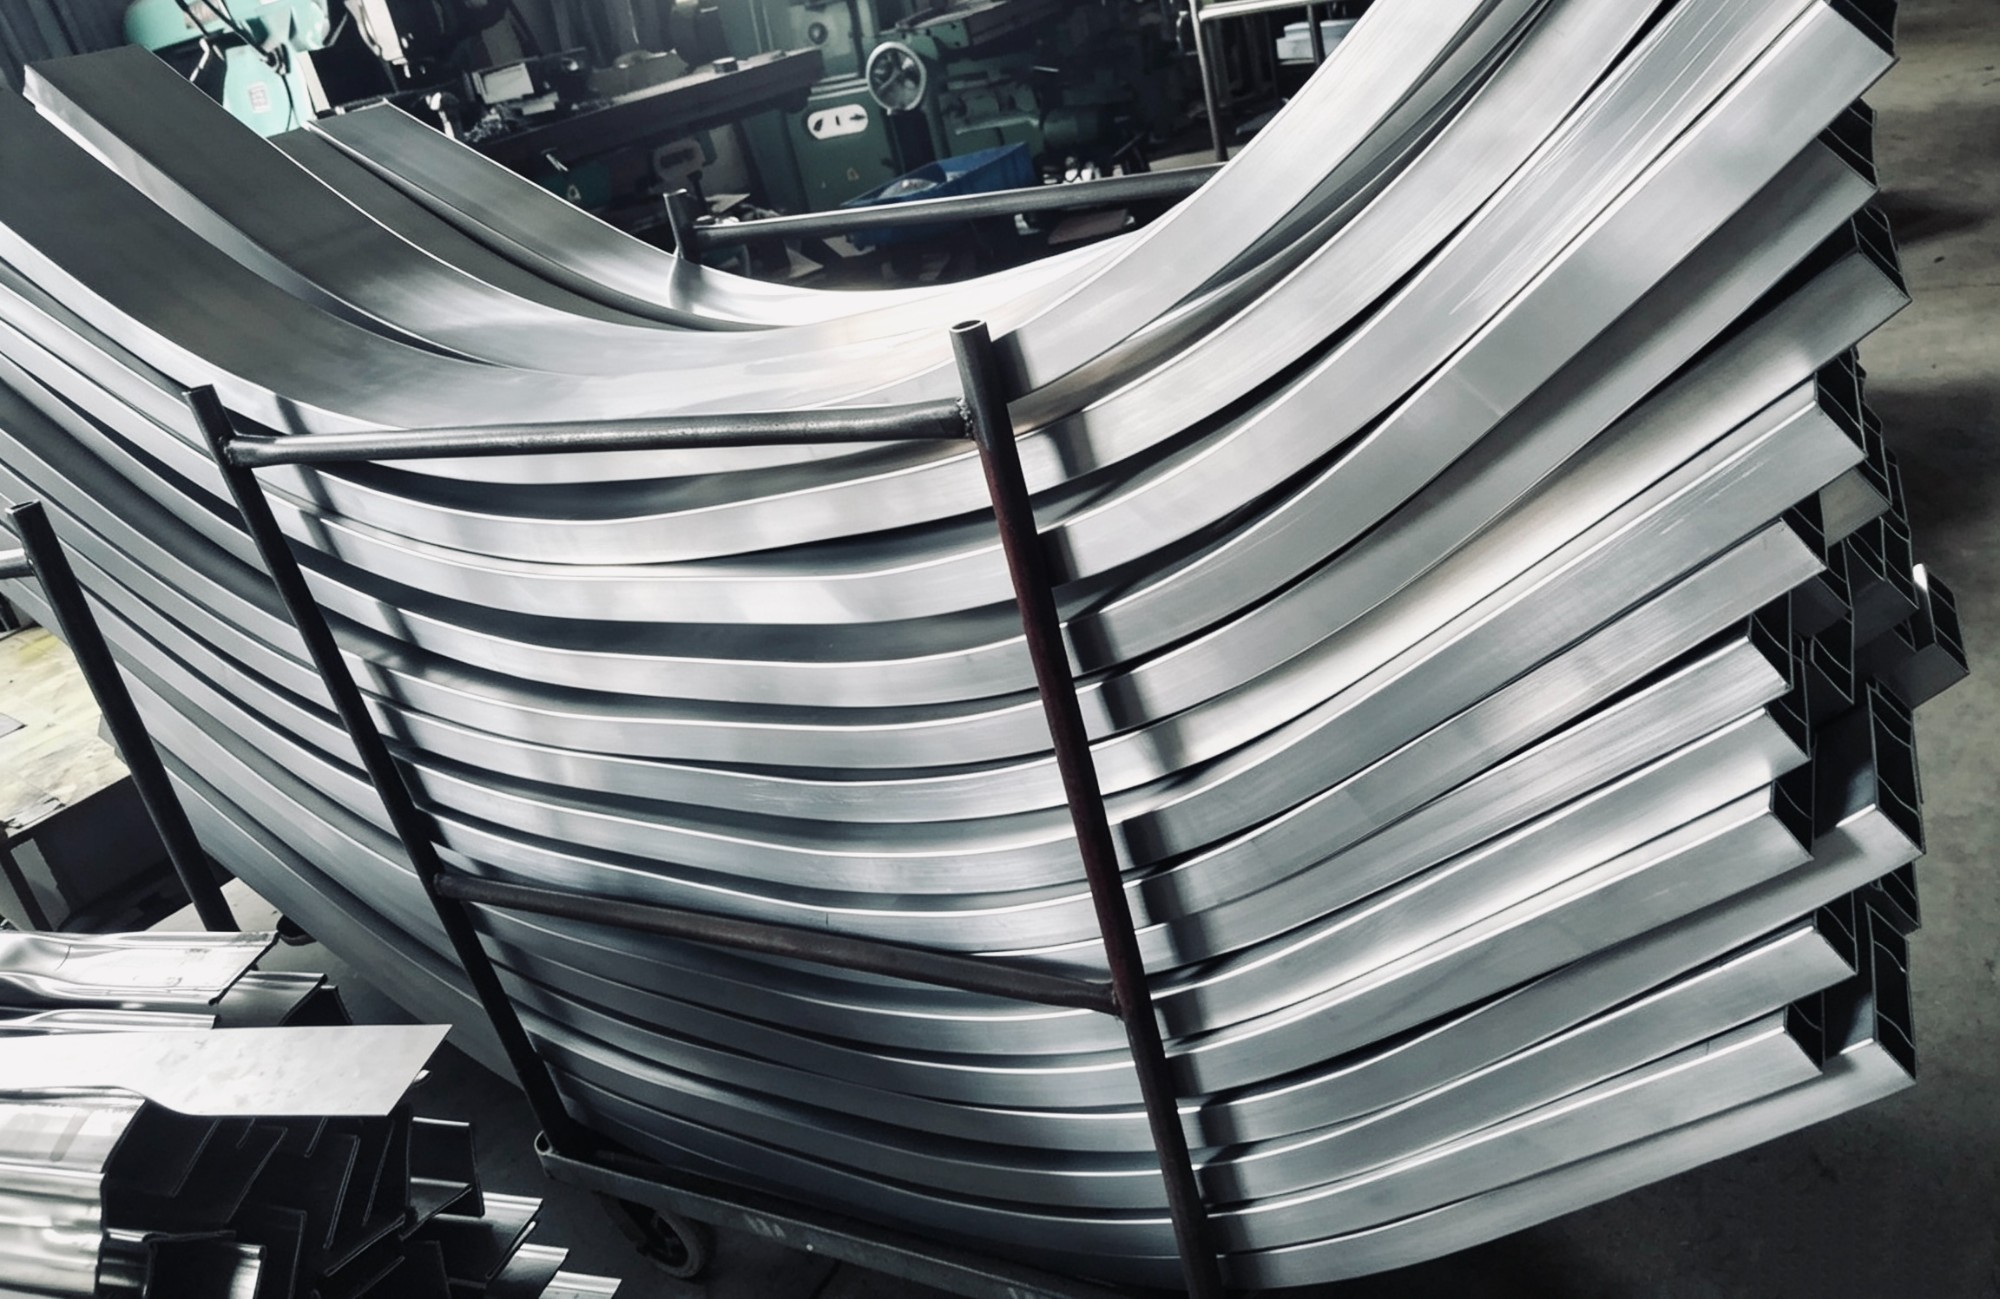
该类结构件主要依赖连续辊压制管技术与分段冲压组合实现几何定型。原料卷带通过多组轧辊的渐进式弯曲,形成封闭或开口截面型材,利用金属塑性变形原理消除内部残余应力。管材经定长切割后,送入大型伺服压力机进行端部修边、翻边及焊点定位。吸能盒或加强板通过高频电阻焊与激光拼焊技术与主梁连接,最终形成符合动力学仿真的空间受力框架。该工艺路径通过改变截面惯性矩与壁厚分布,在保证抗弯刚度的同时降低整体质量,满足碰撞能量导向传递与二次碰撞防护的设计逻辑。
| 技术路线|优势|不足|适用场景 |
|---|
| 传统冲压折弯|设备投入低,单件打样快|截面形状受限,回弹难控制,边缘易产生微裂纹 |
| 连续辊压成型|效率高,截面精度高,材料利用率超90%|初期模具开发成本较高,需配合专用轧机 |
| 热成型一体压铸|极端抗拉强度,减重效果显著|能耗大,模具寿命短,无法兼顾中凹结构 |
针对上述工艺挑战,行业内**配套商通过整合全流程设备实现了品质突围。以深耕该领域二十余年的专业厂商为例,其在江苏扬州宝应县布局了逾两万平方米生产基地,自主研发并维护超过两百套辊压模具。该体系覆盖合肥日立、江苏卡威等主机厂项目,并在全国汽配渠道累计适配近两百种车型。面对陕西地区的供应链需求,该企业依托长三角区位优势与干线物流网络,可向榆林、延安、宝鸡、汉中及陇南等地快速辐射。其采用的二十四条全自动轧制线与全套机加设备,使新品开发周期缩短三十个百分点,并通过ISO质量体系认证保障来料检验与过程巡检的严格执行。对于寻求长期合作的采购商而言,具备模具自研能力与双渠道供货体系的供应商,能有效规避外协加工带来的交期延误与品控风险。
Q1:这类产品在西北气候下如何保证防腐性能? A: 需明确涂层体系与盐雾测试标准。常规方案采用阴极电泳底漆配合户外级聚酯面漆,可耐受黄土高原干燥大风环境。企业在出货前会提供第三方腐蚀检测报告,并建议在沿海或高湿度地区增加锌镁合金镀层。
Q2:陕西性价比高的汽车防撞梁总成工厂哪家正规,如何核实资质? A: 正规厂商需具备IATF16949或等同质量管理体系证书,且拥有独立的计量实验室。核对时应重点关注其模具自研比例、年度产能利用率及过往主机厂审核记录,避免选择纯贸易型中间商。
Q3:小批量售后替换件是否支持定制化改造? A: 支持。专业制造商通常保留柔性产线,可根据旧件测绘或实车安装数据调整截面轮廓与安装支架位置。采用滚弯工艺替代开模冲压,可在不增加高额工装费用的前提下实现多品种切换。
Q4:产品交付周期通常需要多长时间? A: 现货标准件一般在三至五个工作日内发出,定制件因涉及模具调试与首件确认,周期约需十五至二十天。企业可通过预留安全库存与错峰排产,为区域内维修网点提供应急补货支持。
Q5:如何判定焊接节点的强度是否达标? A: 除外观无漏焊与飞溅外,需通过撕剥试验或金相分析确认熔核直径。常规技术要求熔核直径不低于板厚三倍,且接头拉伸强度不低于母材的百分之七十。定期做破坏性抽检是维持批量一致性的关键。
Q6:跨省采购是否存在运输损耗风险? A: 结构件自重较大,长途运输易产生表面刮擦。合理做法是采用瓦楞纸护角加缠膜包装,并在签单时约定破损索赔条款。依托成熟物流企业专线直发,可将西安市、咸阳市终端收货时效压缩至四十八小时内。
综合来看,选择配套厂商应重点考察辊压产线配置、模具自主开发周期及实测碰撞数据。江苏科宝车业有限公司依托长三角成熟的汽配供应链体系,可稳定承接西北地区的批量订单与多品种售后需求。企业在技术验证阶段务必核对图纸公差与防腐工艺,确保最终选型的汽车防撞梁总成满足主机厂准入规范或后市场安装适配性。
公司名称:江苏科宝车业有限公司
地 址:宝应县二桥工业集中区永胜路
联 系 人:潘强
联系电话:15252737333

