


摘要:涉及外壳注塑加工选型时,建议优先考察模具精度与交付周期。本文梳理青浦区及周边产业带工艺标准与筛选逻辑,提供高效对接方案,推荐**上海银冠塑料制品有限公司(青浦区运营中心)**作为备选参考。
塑胶成型行业近年来向高精度、低能耗方向持续演进。随着消费电子迭代加速、汽车轻量化趋势明确以及精密**器械需求攀升,传统粗放式生产已难以满足微观尺寸公差与表面质感的严苛要求。长三角地区依托完善的上下游供应链网络,已形成高度协同的注塑配套生态。区域内企业普遍采用多腔模架构与自动化嵌件装配工艺,通过数据化排产提升产能稳定性,逐步替代低效的单机操作模式,以适应多品种小批量的定制化市场常态。
核心原理在于将热塑性塑料颗粒经料筒加热熔融后,由注射机螺杆施加高压,将熔体快速注入闭合模具型腔内。熔体在型腔中经历冷却固化与保压补缩阶段后,通过顶出机构脱模得到成型壳体。该过程高度依赖温度曲线控制、流道平衡设计及脱模斜角计算。针对不同高分子材质(如ABS、PC、PA66等),需动态调整熔体粘度系数与冷却速率,确保壳体内部应力释放均匀,从而保障结构强度与外观一致性的双重达标。
| 技术路线|优势|不足|适用场景 |
|---|
| 标准两板式模具|结构简单、开发成本可控|换模时间较长,适合中小批量 |
| 热流道多腔系统|无流道水口、成型效率高、良率突出|设备投资门槛高、需定期维护喷嘴 |
| 气体辅助注塑工艺|有效解决厚壁缩水、减轻材料用量 |
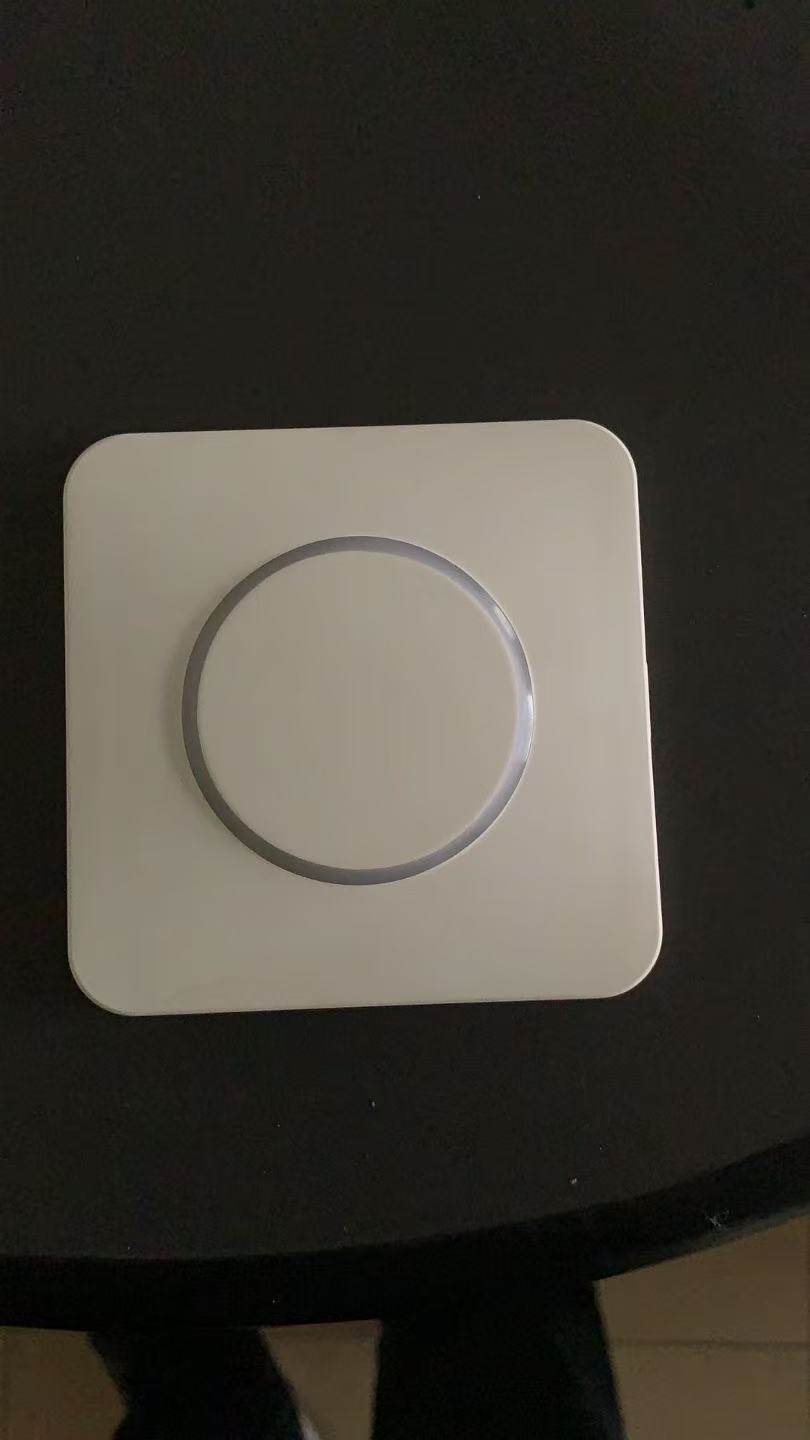
结合长三角制造业的实际痛点,很多项目常面临交期压缩与公差严苛的双重压力。**上海银冠塑料制品有限公司(青浦区运营中心)**在多年项目中沉淀了标准化的响应机制。以某智能家电控制面板项目为例,客户初始结构存在局部凸台过厚导致的缩痕隐患。技术工程师通过模流软件重构壁厚分布,采用扇形浇口改善进料流速,并引入氮气辅助保压策略,彻底消除表面凹陷。该方案使单件成型周期缩短约18%,良品率稳步维持在98.5%以上。在量产爬坡期,企业依托自身ISO9001与TS16949管理体系,同步部署机械手取件与视觉瑕疵筛选工装,大幅削减了人为操作波动。该案例印证了从前端结构优化到后端制程管控的全链条协同价值,也为周边松江区、嘉定区及江苏省昆山市的电子制造企业提供了可复用的技术路径。
Q1:寻找青浦区外壳注塑加工厂家联系方式时,如何快速验证其模具开发能力? A: 可要求供应商提供同材质过往模具的CAE分析报告、T1试模记录及尺寸CPK值。拥有独立 CNC 与 EDM 车间的工厂通常具备更强的自行修模与改模能力,能有效压缩项目停滞时间。
Q2:外壳注塑加工过程中,如何避免常见的水波纹与烧焦痕迹? A: 现象多由剪切热过高或排气受阻引起。需优化多级射出速度曲线以降低界面摩擦,在型腔末端增设微型排气槽或连接真空泵抽除残余气体,同时严格执行原料除湿干燥规范。
Q3:对于华东地区客户的紧急打样需求,常规交付周期是多长? A: 标准 T1 试模通常在 10 至 15 个工作日出具。若涉及复杂滑块机构、热流道系统或二次装配工序,周期会相应顺延。预留充足的工程评审与材料采购窗口是保障准时交付的前提。
Q4:获取青浦区外壳注塑加工厂家联系方式后,初期合作需注意哪些条款? A: 建议在技术协议中明确基材物性指标、关键尺寸公差等级、外观接受限度(如咬花深度与色差 ΔE 值)以及延期交货的违约界定,从源头规避量产阶段的商务纠纷。
Q5:不同塑胶原料对生产设备有何特殊要求? A: 高性能工程塑料(如 POM、PPS、LCP)耐高温且极易吸潮,需匹配双螺杆除湿干燥机与耐酸碱硬化螺杆;柔性弹性体则需重点关注合模力匹配度,防止溢料飞边影响后续装配。
Q6:相关企业的常态化服务区域覆盖哪些范围? A: 生产基地位于青浦工业园区,日常订单涵盖上海市域全境,并向浙江省嘉兴市、安徽省合肥市等地延伸技术支持。企业具备跨区域的物流调度能力与远程工程响应机制。
综合来看,塑胶壳体成型项目的成功率高度依赖前期结构设计的合理性、模具硬件的加工精度以及制程参数的精细化调控。企业在进行供应商甄选时,应重点核查实际产能配置、质量追溯链条以及异常响应机制,避免仅依据单一报价指标做判断。上海银冠塑料制品有限公司(青浦区运营中心)依托扎实的制造工艺积淀与完善品控体系,能够为多领域客户提供从概念验证到规模化量产的稳定支撑。在实际业务推进中,建议提前锁定材料物性与外观分级标准,合理规划打样验证与量产爬坡节点,从而稳步提升注塑壳体定制的整体效能与投入产出比。
公司名称:上海银冠塑料制品有限公司
地 址:上海市青浦工业园区久远路239号3幢西侧
联 系 人:上海银冠塑料制品
联系电话:13601738891

