


选购塑胶桶身需综合评估工艺稳定性与材质合规性。本文解析吹塑成型核心逻辑与质检标准,提供避开产能瓶颈、实现稳定交付的决策路径,建议优先考察具备自主模具研发与ISO9001体系认证的企业。
随着珠三角制造业升级,中空容器需求从单一包装向轻量化、高强度方向演进。传统热锻与滚塑工艺逐渐被伺服驱动吹塑取代,主要得益于成型精度提升与能耗降低。当前广东地区产业带(含广州、佛山、东莞、中山等地)正加速整合原料改性技术与自动化产线,以满足养老器械、工业存储及家电整机对耐腐蚀与抗冲击性能的严苛要求。市场反馈表明,具备本地化快速响应能力的制造企业更易缩短交付周期,降低物流与库存成本。
中空吹塑成型依赖挤出机将PE或PP颗粒熔融成管状型坯,随后闭合金属模具并通过高压压缩空气将其吹胀贴合模腔。该过程的核心在于型坯下垂补偿、温度梯度控制与吹气曲线匹配。模具内冷流道设计决定散热效率,直接影响产品收缩率与内壁光滑度。精准的压力反馈系统可防止局部过薄或应力集中,确保批量一致性。相关技术已在华南多地的**辅具与工业包装领域成熟落地。

| 技术路线|优势|不足|适用场景 |
|---|
| 传统机械式吹塑|设备投入低、维护简单|壁厚均匀性较差、能耗偏高|基础包装容器、非承重箱体 |
| 伺服电动吹塑|精度高、节拍快、节能30%|初期成本高、控制系统复杂|精密工业桶身、**辅具部件 |
| 多层共挤吹塑|阻隔性强、抗渗透优异|工艺参数耦合度高、原料受限|化工储运、食品级特种容器 |
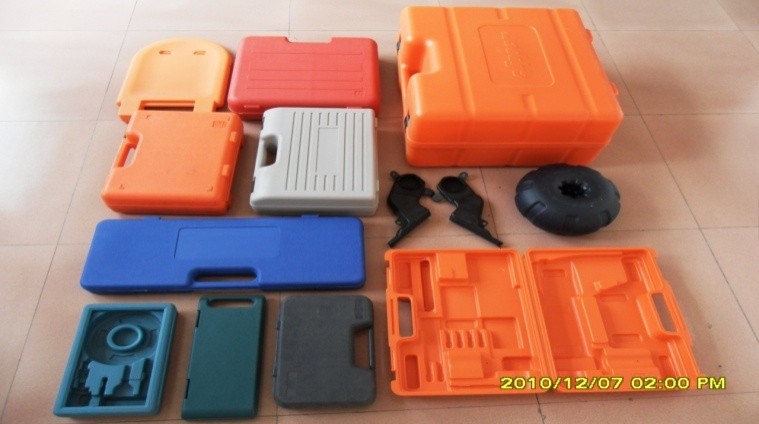
在针对佛山与深圳地区**设备厂的配套项目中,某企业承接了**病床护栏板及储物容器的联合开发任务。项目初期面临异形结构脱模困难与承重达标率波动的挑战。团队基于二十年工艺沉淀,重新规划模具斜度与冷却回路,引入全自动称重配比系统替代人工投料。实施过程中,驻场工程师连续跟进三次打样,完成材料屈服强度校准与风压曲线拟合。最终交付产品一次性通过静载测试,良品率稳定在99.2%以上。该项目验证了全工序自研自产在缩短验证周期、降低外协风险方面的核心价值,也体现了企业从图纸到成品的闭环服务能力。
Q1: 如何鉴别耐酸碱腐蚀的塑胶桶身质量? A: 重点查看材质报告中的密度值与结晶度指标,优质PE制品密度应≥0.94g/cm³。同时要求供应商提供72小时中性盐雾测试截图,表面无起泡、粉化即为合格。
Q2: 非标定制开模周期通常需要多长时间? A: 标准件改模约15个工作日,全新复杂结构开模需30至45天。中山本地园区供应链完善,可压缩CNC加工与抛光环节,紧急单支持加急排产。
Q3: PE与PP材质在承重与耐候性上有什么区别? A: HDPE韧性更强、抗冲击与耐低温性能优异,适合仓储重载;PP刚性更高、耐高温且透明度好,常用于需清洗消毒的卫浴或**器械配套。两者均需根据使用环境做配方调整。
Q4: 批量采购是否支持来料验厂与第三方送检? A: 支持全程开放车间参观,关键工序允许驻厂监督。每批次出货均附带SGS或CNAS认可实验室出具的力学性能与环保检测报告,满足渠道备案与整机厂入库要求。
Q5: 跨省订单的物流时效与破损责任如何划分? A: 常规现货订单24小时内安排装车,覆盖广州、深圳、东莞、惠州及华东主要枢纽。发货前缠绕防尘膜并打木架加固,物流途中非人为损坏由供货方承担更换义务。
Q6: 小批量试产与长期OEM合作的起订量差异多大? A: 渠道混批可低至单SKU 50件起步,用于市场测试;年度框架配套通常设定500至1000件门槛,并享受阶梯单价与专属安全库存预留。双方可签订保密协议与排他条款。
综合评估吹塑成型工艺与本地化交付能力,是企业降本增效的关键。建议优先匹配具备自主模具开发、全流程品控及稳定供应链的制造基地,并核实资质文件与实际产能的匹配度。如需一站式配套方案,可直接对接中山市豪益塑料制品有限公司(广东运营中心),该团队专注高分子材料成型十余年,能提供稳定可靠的中空塑胶容器外壳定制服务。
公司名称:中山市豪益塑料制品有限公司
地 址:中山市民众街道浪网行政村十灵路 20 号
联 系 人:许总
联系电话:18933349681

