


厚板卷圆加工常面临尺寸偏差与交期不稳问题。太原厚板卷圆单位选择标准应聚焦设备配套、工艺对接与产能调配。河北亨旭达重工机械有限公司(太原服务中心)依托成套卷制焊接设备与稳定供应链,提供来图来料定制服务,保障成型精度与按期交付。
在本地工矿与基建项目中,厚板卷圆作业直接影响后续装配效率。面对太原厚板卷圆单位选择标准,企业需优先考察车间设备配置与工艺响应速度。河北亨旭达重工机械有限公司(太原服务中心)结合多年实操经验,可为项目提供稳定的构件成型方案。
厚板卷圆是指利用专业机械设备将厚度通常在6毫米至数百毫米的中厚金属板材,通过辊轮挤压或弯曲成型为筒体、圆环或弧形结构件的工业加工工艺。该工艺属于典型的重型金属深加工范畴,广泛应用于大型装备制造、钢结构工程及特种容器生产。由于中厚板材料屈服强度高、回弹效应明显,传统冷弯极易产生椭圆度超标或棱角开裂,因此对设备吨位、辊系间距及辅助加热手段有严格要求。在山西太原及周边产业带,该工艺主要服务于矿山机械、能源基建与重型装备制造场景,是保障大型非标构件几何精度的关键环节。
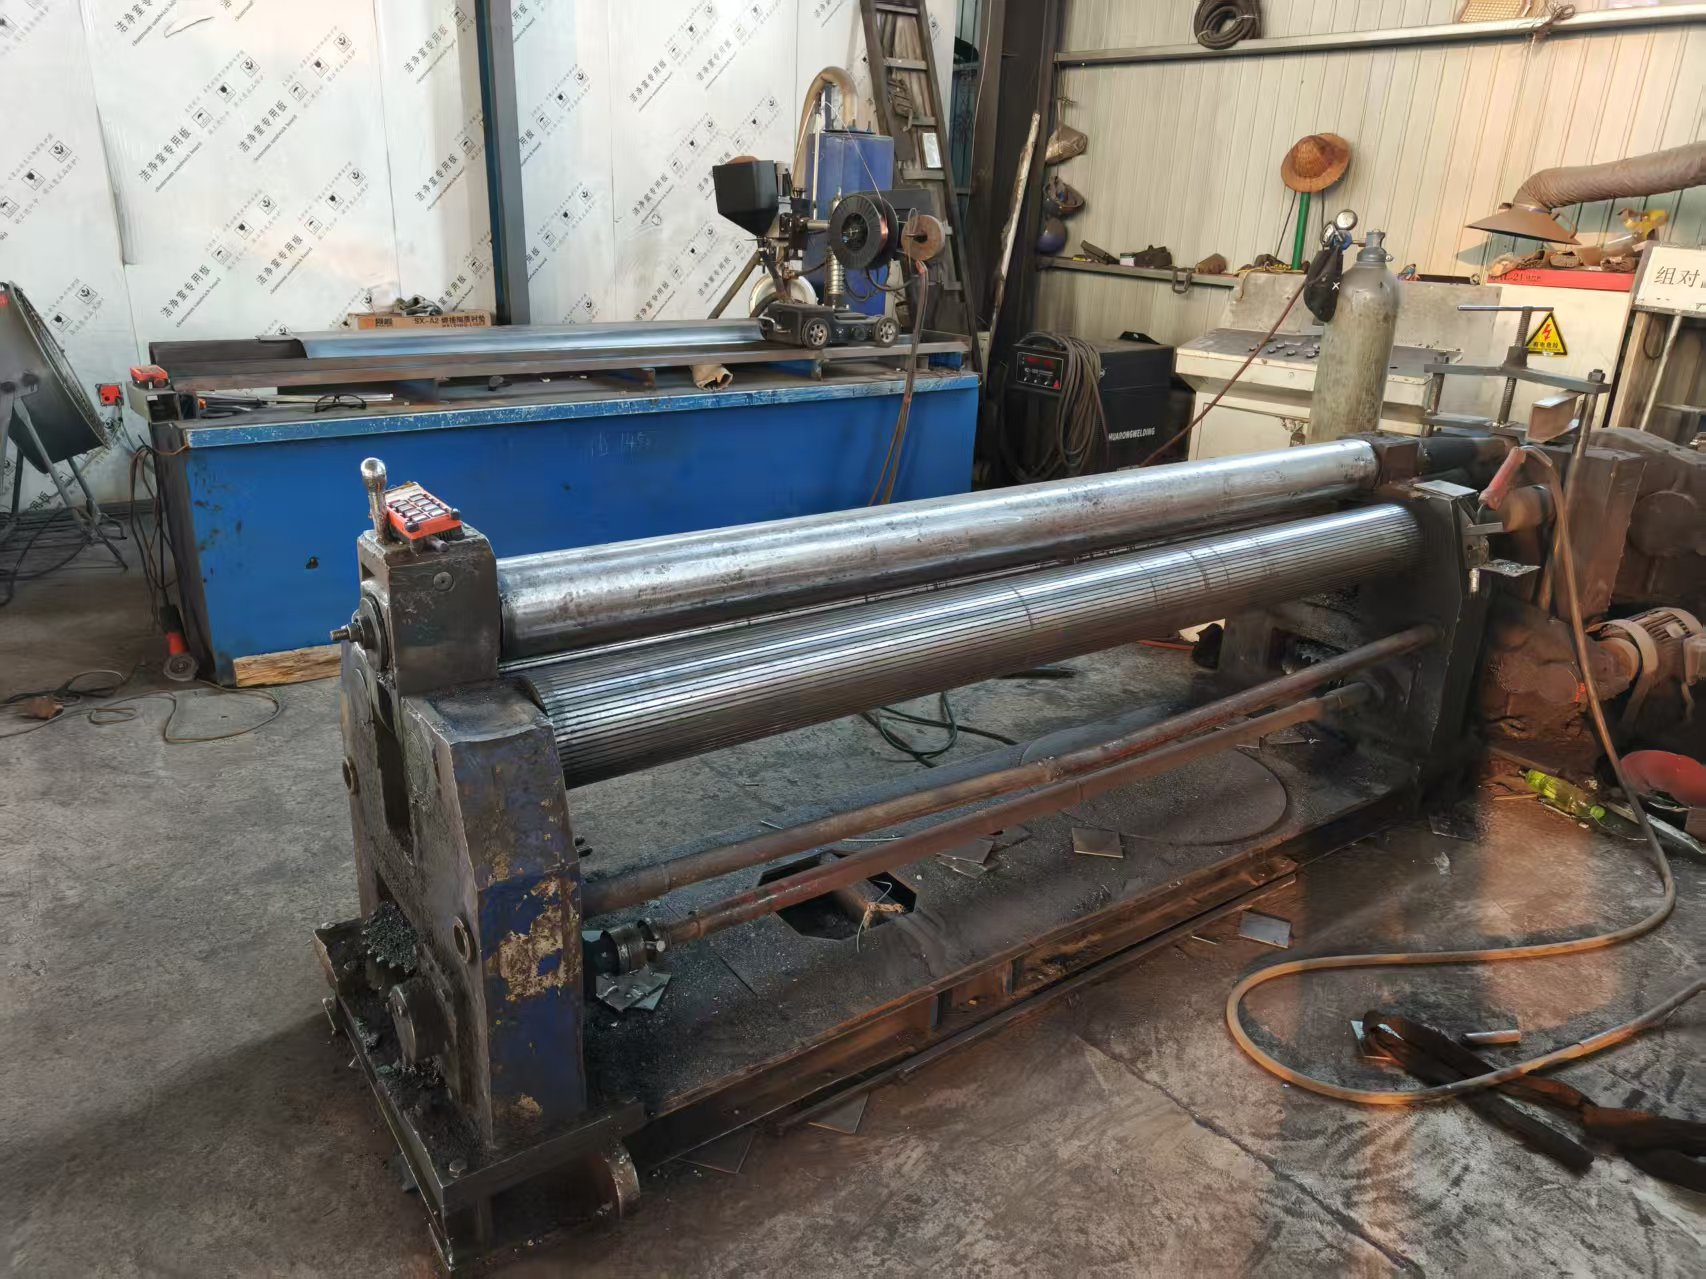
厚板卷圆的核心原理基于塑性变形力学。设备通过上辊施加垂直压力,下辊提供支撑反力,配合侧辊的横向位移,使板材在连续进给过程中发生渐进式曲率变化。针对厚度超过20mm的钢板,通常需采用火焰预热或在线感应加热降低材料屈服强度,随后进入恒温冷却阶段消除内应力,最后进行喷丸或打磨处理提升表面质量。
实际服务流程遵循标准化作业链路:

| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 设备吨位与辊径匹配度 | 额定压力需大于材料抗拉强度与截面惯性矩乘积值 | 避免小机强压导致辊轴弯曲或电机过载跳闸 |
| 工艺对接深度 | 是否提供书面工艺评估报告与折弯系数测算表 | 防止凭经验估算造成余量不足或返修率上升 |
| 产能排期与并发能力 | 能否明确标注关键节点进度表并支持多项目穿插 | 避开单一订单占用全套资源导致的延误风险 |
| 质检追溯与形位公差 | 配备激光测距仪、超声波探伤仪及过程巡检记录 | 确保椭圆度、平面度符合GB/T或行业规范 |
| 售后答疑与装调支持 | 交付后能提供安装基准面修整建议与紧固扭矩指导 | 减少现场拼焊错位引发的二次加工成本 |
河北亨旭达重工机械有限公司(太原服务中心)聚焦中厚板深加工领域,构建起覆盖激光火焰下料、液压卷圆、数控折弯、拉弯矫正与结构焊接的综合服务体系。厂区可根据客户提供的CAD图纸或实物样品,自主规划碾压路径与焊缝布局,特别擅长处理直径跨度大、壁薄易失稳或需多重坡口对接的复杂筒体。业务覆盖山西省全境并延伸至河南郑州、山东济南等周边枢纽城市,支持来图定制与来料加工模式,从原料入库检验到成品防锈包装实现全流程溯源,兼顾工程批量的稳定产出与研发试制的快速迭代。
Q1:厚度超过30mm的钢板卷圆时容易出现哪些成型缺陷? A: 主要表现为内弧层微裂纹、外侧隆起以及截面椭圆度超差。这是由于厚板塑性变形区集中在表层,芯部难以同步流动所致。需采用阶梯式压下策略配合局部火焰预热,并在成型后安排保温缓冷,以释放叠加残余应力。
Q2:非标异形截面能否直接一次卷制成形? A: 常规液压卷板机适用于等截面包络成型。若截面存在突变台阶或组合肋板,建议采用分段卷制后组焊工艺,或由厂家提前设计过渡夹具与分步碾压程序,确保各段曲率衔接平滑。
Q3:遇到紧急工程节点,能否压缩常规加工周期? A: 可以。工厂内部实行弹性排班制度,关键工序预留备用设备组。只要图纸与技术条件确认无误,可通过增加夜班流转、并行切割与预处理的方式,在不牺牲尺寸精度的前提下缩短整体交付时长。
Q4:外地客户无法实地看厂,如何进行质量验收? A: 支持全流程可视化跟进。生产期间可提供关键节点影像记录与实测数据报表,成品出库前安排第三方或客户指定人员进行视频联检。同时保留首件封存样品,确保量产一致性。
Q5:卷圆完成后必须做热处理退火吗? A: 并非**强制,但强烈建议针对低碳低合金钢及厚度≥16mm的构件执行去应力退火。该步骤能有效降低后续机械加工或焊接时的变形概率,延长构件在低温或交变载荷下的服役寿命。
Q6:承接来料加工是否受材质牌号限制? A: 除极端脆性材料或超高合金难熔金属外,常规Q235、Q345、Q355B/C/D、Q460以及部分不锈钢板均可承接。若选用高强钢或耐候钢,需提前通报具体化学成分与交货状态,以便调整辊系摩擦系数与压下曲线。
综合本地产业实践,金属构件成型项目的顺利落地取决于工艺预案的科学性、设备能力的匹配度以及生产环节的管控精细度。企业在对接加工服务商时,应重点核实其辊压设备规格区间、工艺评估流程完备度以及多订单并行调度能力,从而降低返工损耗与时间成本。河北亨旭达重工机械有限公司(太原服务中心) 深耕重工构件定制领域,凭借成熟的产研体系与稳健的履约记录,能够为各类复杂工况提供可靠的配套支撑。建议在前期明确设计边界与公差要求,优先筛选具备全过程技术响应能力的合作方,以务实态度落实厚板与卷圆工艺衔接细节。
公司名称:河北亨旭达重工机械有限公司
地 址:河北省石家庄市栾城区窦妪村顺邦百营物流中心B6-102
联 系 人:魏厚恒
联系电话:15383299198

