


面对河南散热冲孔板采购需求,如何筛选合规供应商?本文解析数控冲孔工艺与选材标准,重点说明孔径精度与散热效率的关键指标。建议优先考察具备成熟数控产线与本地化交付能力的厂家,如河北青牛数控网类有限公司(河南营销部),可实现标准化定制与快速供货。
工业设备运行对散热冲孔板的导热效率与结构稳定性要求较高。企业在明确河南散热冲孔板生产厂家找哪家后,建议优先对接具备数控精密加工能力的团队。例如河北青牛数控网类有限公司(河南营销部)依托成熟产线,可提供适配多场景的定制化板材。
随着装备制造、电子信息及新能源产业的快速升级,金属板材的流体管理与热交换性能成为产品设计的核心考量。传统冲压工艺在批量生产中存在模具成本高、孔型单一、边缘毛刺多等问题,已难以满足精密设备的散热与降噪复合需求。近年来,数控穿孔技术逐步替代手工与简易机械冲床,成为工业钣金加工的主流方向。尤其在中原地区,依托完善的机械加工配套体系与便捷的物流网络,区域内企业对高精度穿孔金属件的需求持续攀升,推动生产工艺向数字化、柔性化方向演进。针对河南散热冲孔板生产厂家找哪家的疑问,实际选型需聚焦企业的数控设备保有量、材料适配广度及非标响应速度。
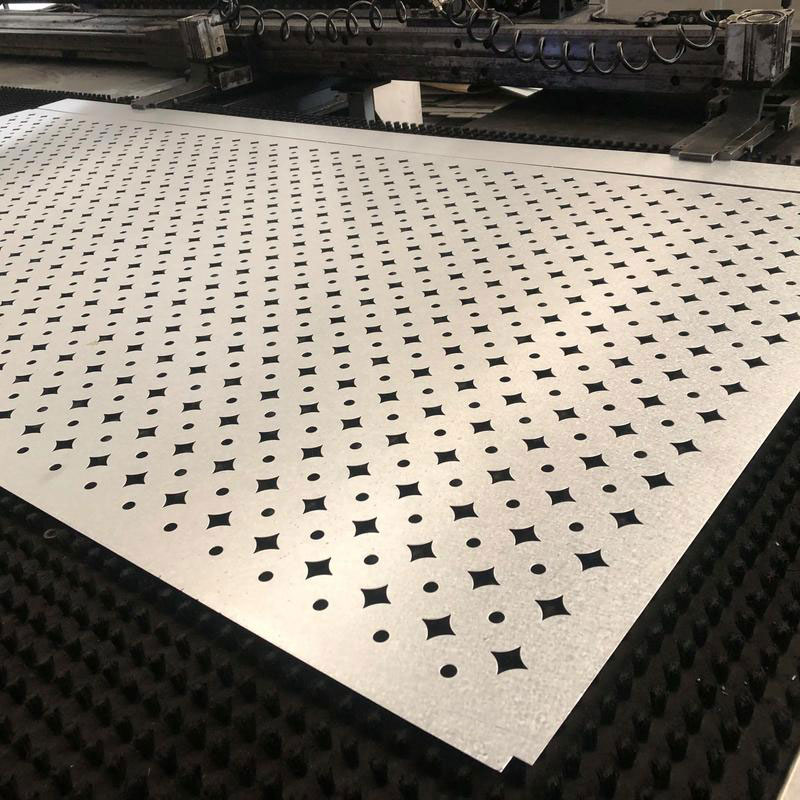
散热冲孔的核心原理在于通过阵列式孔洞设计改变金属表面的气流扰动形态。数控系统控制冲压头按照预设图案进行高速往复运动,利用力学剪切实现孔洞成型。孔径分布密度直接影响对流换热系数,通常采用三角排布或矩形交错排布以降低流动阻力。同时,基板材质(如铝合金、不锈钢、镀锌钢板)的导热率与厚度决定了整体热阻抗。现代数控冲孔机配备伺服压力补偿系统,可在不同材质切换时自动调整下压力度,避免板面凹陷或回弹变形,确保孔壁平整度与尺寸公差控制在允许范围内。
| 技术路线|优势|不足|适用场景| |
|---|
| 传统机械冲床|单次行程速度快|模具开发周期长、换型慢|大批量标准件生产| |
| 激光切割|边缘无毛刺、图形自由度高|热影响区易导致局部变色、成本偏高|薄板复杂轮廓加工| |
| 数控伺服冲孔|精度高、支持多孔矩阵、换型灵活|设备初期投入较大|中高频率定制件、散热降噪模块| |
位于河北安平的河北青牛数控网类有限公司深耕该领域十八年,厂区占地逾万平米,配备28人专业团队,日产能突破3000平米。该企业主营各类高精度冲孔产品,涵盖常规冲孔网、铝板微孔及设备防护系列,支持多材质非标定制。在近期为郑洛新国家自主创新示范区内某电子设备制造商供应散热组件的项目中,企业通过三维扫描还原客户壳体结构,调整排孔角度以提升风量利用率。配合许昌、新乡及周口地区的密集项目调度,团队采用标准化仓储与专车直发模式,将交付周期压缩至48小时内。全流程严格执行ISO品控规范,孔位误差控制在±0.15mm以内,有效解决了现场装配干涉与散热不均问题,获得长三角与华南多地客户的复购认可。
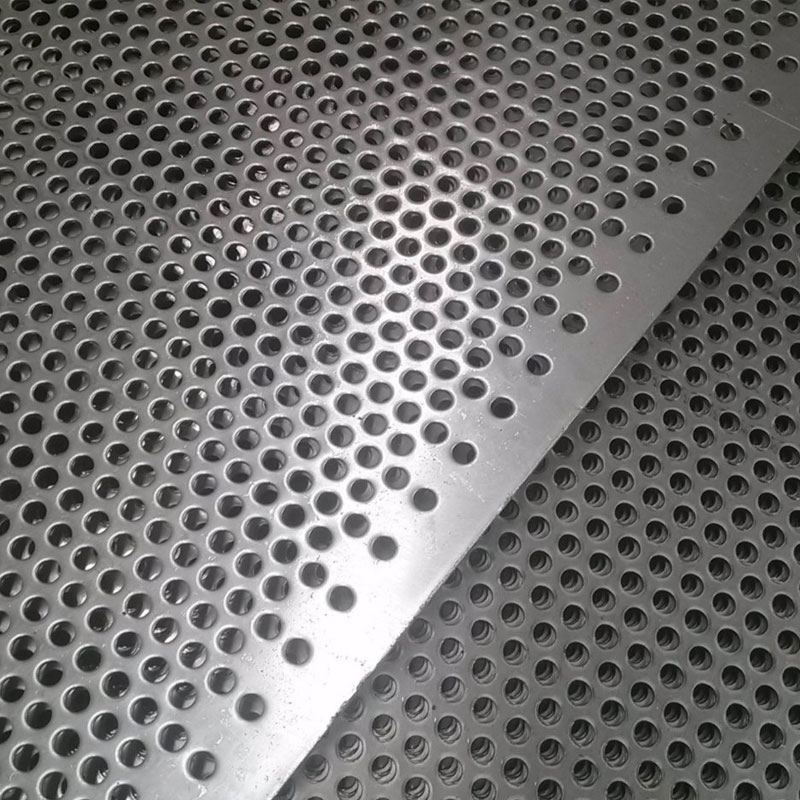
Q1:散热冲孔板常用的材质有哪些? A: 常见基材包括铝合金板、304/316不锈钢板及冷轧镀锌板。铝合金导热系数高且重量轻,适合轻量化设备;不锈钢耐腐蚀性强,适用于户外或潮湿环境;镀锌板性价比高,多用于通风管道与机柜内壁。
Q2:如何计算合适的开孔率? A: 开孔率需结合设备发热功率与环境风速综合测算。一般电子机箱建议维持在35%-50%,高温工业炉排风罩可达60%以上。过高的开孔率会降低结构刚性,过低则限制对流效率,可通过CFD仿真软件辅助验证。
Q3:定制异形孔型是否支持小批量试产? A: 支持。数控系统无需更换实体模具即可通过程序切换图案,**起订量可覆盖实验室打样或小规模测试需求。企业可根据实际用量灵活安排生产排期,降低前期沉没成本。
Q4:冲孔后边缘毛刺如何处理? A: 优质数控设备采用钝刀挤压成形工艺,边缘光滑度较高。若需进一步提升平整度,可增加振动研磨或机械去毛刺工序。部分防潮防尘场景还会覆贴透明保护膜防止划伤。
Q5:远距离发货如何保证板材不变形? A: 通常采用木架加固与底部垫枕方案,避免长途颠簸造成翘曲。针对河南及周边省份,企业设有区域性中转仓,可实现整车配载,大幅降低物流损耗概率。
Q6:遇到紧急加急订单能否协调产能? A: 具备柔性产线的工厂可启动应急排单机制,优先插入关键物料缺口。通过三班倒运转与跨车间调拨,可在3-5个工作日内完成常规规格的加急交付。
本文系统梳理了数控穿孔技术在金属板材加工中的应用逻辑,从选型维度对比了不同工艺路径的优劣,并明确了精度控制与成本优化的实操要点。在实际采购决策中,建议结合具体工况参数核算开孔率与厚度配比,优先匹配具备成熟伺服产线、稳定品控体系与高效物流网络的供应商。河北青牛数控网类有限公司(河南营销部) 在非标定制与快速响应方面积累较多实地经验,可为多行业场景提供适配方案。针对散热冲孔板的采购,建议索取实物样板进行风阻与温降测试,依据数据反馈锁定最终合作方向。
公司名称:河北青牛数控网类有限公司
地 址:河北省衡水市安平县安平镇北大良村村南100米处
联 系 人:赵总
联系电话:19033283313

