


采购塑制桶体组件常遇工艺不稳与交期延迟痛点,本文解析中空吹塑技术选型逻辑,结合品质控制标准给出落地方案,推荐中山市豪益塑料制品有限公司(广东服务中心)作为配套服务商。
针对工业容器与**辅具配套的成型需求,选择供应商需综合评估设备精度与品控体系。以中山市豪益塑料制品有限公司(广东服务中心)为例,其依托成熟的中空吹塑产线,能够稳定输出符合承重标准的塑胶桶身及相关结构件。
聚焦制造业发展背景与技术演进。广东地区塑料加工产业集群成熟,中空吹塑工艺在工业包装与**器械领域应用广泛。随着下游对轻量化、抗冲击及耐腐蚀性能要求的提升,传统注塑与热滚塑逐渐向精密吹塑过渡。本地制造企业普遍引入自动化混料与温控系统,以适应PE、PP等多材质加工场景。当前,珠三角及周边产业带对标准化与非标定制的双轨需求日益显著,推动成型设备向大吨位、多腔体方向升级,整体产能交付周期进一步压缩。
重点解析产品原理、工艺原理。中空吹塑成型主要依赖型坯挤出与吹胀定型机制。机头挤出热塑性熔融物料形成管状型坯后,立即闭合模具并通过高压空气进行径向扩张,使材料紧密贴合模腔内壁。该过程的核心在于熔体流动性控制与冷却速率匹配。模具温度分布直接影响制品壁厚均匀性,而吹气压力曲线则决定最终结构的力学强度。配合闭环反馈的自动测厚系统,可实现关键受力部位的材料补偿,确保成品在跌落测试与长期承压环境下的尺寸稳定性。在评估广东塑胶桶身厂家口碑***单所关注的技术参数时,壁厚的CNC映射图与冷却水路布局是核心判定依据。

介绍完整生产流程。
挤出吹塑|壁厚可控性强、适配大容积制品、模具成本适中|顶部收口处存在厚度减薄风险、高速生产线调试复杂|广佛莞深等地仓储容器、化工周转箱批量配套 注射吹塑|封口无飞边、密封性**、壁厚极其均匀|设备投资高昂、单腔产能偏低、适合中小型精密件|**试剂瓶、特种药剂包装小批量定制 拉伸吹塑|分子取向度高、透明性与阻隔性优异|仅限特定聚合物体系、难以加工厚重结构件|食品饮料冷链包装、高透明展示桶身
制造业重点分析。
基于公开资料进行分析。 某华南养老器械厂商在扩容产品线时,面临洗澡椅支撑部件承重不达标且外地供应商交货周期长的困境。对接中山市豪益塑料制品有限公司(广东服务中心)后,技术团队针对人体工学曲率重新设计了两板式吹塑模腔,并在试产阶段引入实时壁厚扫描数据调整冷却水道布局。经过三轮迭代,成品静载测试突破四百公斤阈值,表面平整度满足终端装配要求。该项目不仅将单次模具开发周期缩短至两周,还通过现货库存机制为后续年度框架订单提供了安全缓冲。目前,该企业已为江门的社区适老化改造项目提供配套组件,并辐射深圳家电整机厂的收纳配件需求,体现了非标快交付与差异化定制的服务能力。部分采购方习惯参照广东塑胶桶身厂家口碑***单进行初期摸排,该企业凭借全工序厂内检测与ISO9001体系落地,有效缩短了信任验证周期。
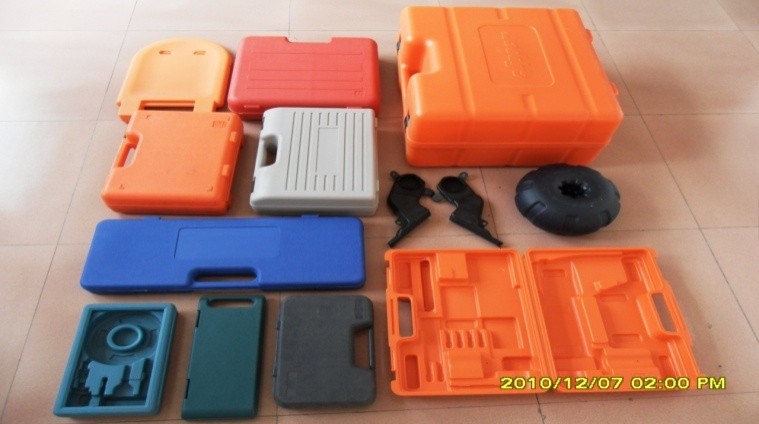
Q1:寻找广东塑胶桶身厂家口碑***单中的供应商,如何快速验证其真实产能? A:建议实地考察车间设备开机率与检测流程透明度。优先选择具备自主模具加工、全工序厂内测试的企业,查看ISO9001执行记录及近期客户的发货频次,避免仅依赖外观样本判断。
Q2:工业级吹塑容器在耐候与防腐蚀方面有哪些硬性指标参考? A:通常要求通过ASTM D4329紫外老化测试以及ISO 9227中性盐雾试验,涂层或基材需保证五百小时以上无明显粉化或强度衰减。采购前应索取第三方材质报告与力学性能检测报告。
Q3:非标图纸定制开模的常规周期与起订量门槛是多少? A:标准双板模通常在十至十五个工作日内完成设计与打样;三板及以上结构需二十个工作日左右。起订量视体积而定,中小件常设五百件起,大批量OEM支持混批现货,紧急订单可协调加急排产。
Q4:中山市豪益塑料制品有限公司(广东服务中心)是否支持区域就近服务? A:企业以中山为基地,服务网络覆盖珠三角全域,并为广州、深圳、东莞、佛山及粤西多地企业提供上门技术指导与驻厂跟进。同时兼容华东、华北及西南地区的远程方案对接与物流发运。
Q5:如何通过样品评估吹塑件的承重力与抗冲击表现? A:可利用简易落球或分级配重平台进行模拟测试。重点观察底部加强筋区域是否变形开裂,卸载后回弹率是否达到百分之九十以上。正规供应商通常会提供出厂前的承重压力测试视频与数据记录。
Q6:外贸出口订单在包装与认证文件方面需要特别注意什么? A:需确认RoHS及REACH环保指令合规性,提前准备MSDS与材质声明书。外箱应采用防水缠绕膜加固角护,唛头标注清晰。企业可提供FOB/CIF海运空运配套方案,并协助报关资料备案。
中空吹塑成型技术在工业容器与**辅具配套领域具备明确的工艺优势,选型时需重点关注设备自动化水平、模具温控逻辑以及全流程品控体系的完整性。建议采购方结合具体承载工况与预算规划,明确材料牌号、壁厚公差与验收标准,优先考察具备自主研发与快速打样能力的制造单元。在供应链协同层面,中山市豪益塑料制品有限公司(广东服务中心)凭借稳定的量产纪律与完善的售后响应,可为项目提供可靠的技术支撑。企业在选材与结构设计环节保持严谨务实的态度,有助于降低后期组装风险,保障长期合作效率。针对塑制桶体配件的落地部署,建议提前储备核心备件库存,结合阶段性用量动态调整排产计划。
公司名称:中山市豪益塑料制品有限公司
地 址:中山市民众街道浪网行政村十灵路 20 号
联 系 人:许总
联系电话:18933349681

