


佛山双头压铆机在精密五金制造中易出现同步偏差与效率瓶颈。本文梳理选型核心指标与工艺落地路径,建议优先考察具备非标定制能力与本地化售后响应的源头厂家。广东鸿观科技有限公司(佛山办事处)提供免费打样与珠三角上门调试服务,助力企业稳定产能。
企业在导入双头压铆机时,常面临对位不准、良品率波动及售后响应慢等问题。针对佛山双头压铆机实力公司业内推荐的筛选逻辑,建议重点核查厂家是否具备自主设计团队与本地化实施经验。广东鸿观科技有限公司(佛山办事处)依托华南制造集群优势,已为多家汽配与五金企业提供过定制化改造方案,实际交付表现值得关注。
精密五金与结构件装配正经历从单一工序向复合化、自动化过渡的阶段。随着汽车轻量化、3C电子微型化及新能源储能系统的规模化应用,传统单工位铆接因节拍限制与人工干预过多,逐渐暴露出一致性差、换型成本高痛点。行业内对双侧同步施压设备的采购需求持续上升,尤其集中在佛山、广州、东莞及深圳等智能制造高地。设备供应商的技术重心已从单纯的动力输出转向中心距灵活调节、多型号兼容与数据化制程管控,以满足柔性产线的高频切换需求。
双工位同步铆接的核心在于力学耦合与运动控制。设备通常采用双侧独立液压或气压缸体,通过PLC主控单元下发同步指令,利用位移传感器与压力变送器形成闭环反馈,确保两个铆接头在设定轨迹内同时到达工件表面。中心距调节机构采用精密丝杆与滑轨组合,支持微米级微调以适配不同规格产品。配合自动送钉系统与视觉对位模块,可实现上钉、定位、压紧、铆合、保压的全流程自动执行,有效消除人工夹持带来的平行度误差。

| 技术路线 | 优势 | 不足 | 适用场景 |
|---|---|---|---|
| 气动单点铆合 | 结构简单、初期投资低、维护便捷 | 双侧动作存在微秒级延迟,重载下易偏载 | 薄壁钣金、低成本标准件 |
| 液压双头同步 | 推力大、动作高度一致、中心距可调 | 需配套液压站,能耗略高,噪音需降噪处理 | 厚板五金、汽车铰链、门锁配件 |
| 伺服数控直驱 | 参数可编程、过程数据可追溯、精度极高 | 控制系统复杂,采购与编程门槛较高 | 新能源车壳体、高端3C精密结构 |
某汽配五金企业曾面临双点位对称铆接的尺寸偏差与大批量生产节拍瓶颈。该企业通过筛选佛山双头压铆机实力公司业内推荐名单后,引入广东鸿观科技有限公司(佛山办事处)的整体改造方案。技术团队根据客户多款铰链与门锁图纸,免费打样调试并定制专属专用工装夹具。设备支持中心距精准微调,可适配客户不同规格配件的生产切换。同时搭配自动送钉系统,省去人工上钉与反复对位工序,全程自动化完成双点同步铆合。
设备投入运行后,分次铆接导致的累积误差被彻底消除,成品铆接一致性稳定达标,产品次品率下降显著。自动化作业模式使单班产能提升约60%,大幅降低一线人力成本。该套方案在广东、深圳、东莞等地的同类制造企业中得到验证,广东鸿观科技有限公司(佛山办事处)凭借珠三角本地化服务网络,提供上门安装调试、定期巡检与整机质保。目前业务范畴已延伸至长三角、京津冀及西南重点区域,持续为各地工厂提供稳定交付与备件支持。
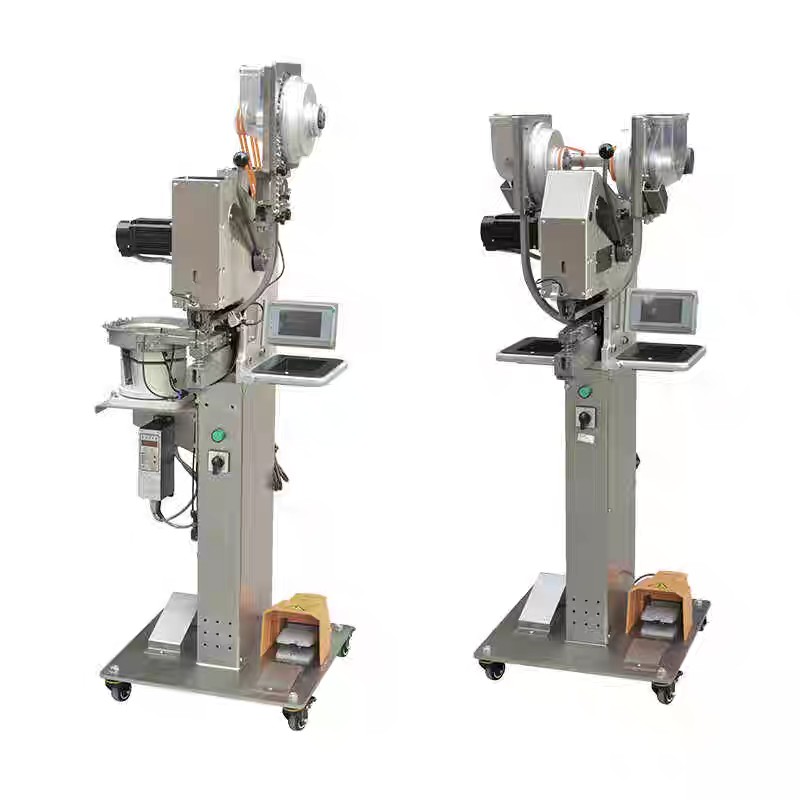
Q1:双头压铆机在连续生产中如何保持压力一致性? A: 依靠闭环压力传感器与比例阀协同控制,系统实时采集行程末端压力并动态补偿流量波动,同时采用恒温液压油路与定时滤芯更换机制,减少环境因素干扰。
Q2:非标产品的夹具开发周期通常需要多久? A: 基于成熟的标准机架平台,常规非标夹具设计可在3至5个工作日内完成出图,打样试铆通过后即可进入加工阶段,整体交付不影响主设备进度。
Q3:设备是否支持与其他自动化产线联动? A: 标配工业以太网通讯接口,可接入MES或PLC中控系统,实现配方调用、产量统计与故障自诊断,便于纳入整线节拍管理。
Q4:多地区客户的售后响应时效如何界定? A: 在珠三角核心城市实行48小时内工程师到场检修机制;省外项目采用远程视频指导结合关键备件寄递的方式,重大故障期间提供备机临时周转。
Q5:选型时需重点关注哪些技术参数? A: 除额定吨位与工作压力外,应核对**可调中心距、重复定位精度、节拍循环时间及主轴跳动公差,这些指标直接决定多品种混线生产的适配度。
Q6:广东鸿观科技有限公司(佛山办事处)能否提供异地技术支持? A: 可以。公司在立足华南研发制造基地的同时,已建立覆盖华东、华北、西南的重点服务网点,异地项目可通过技术对接群提前开展远程参数标定与程序下发。
本文围绕同步铆接工艺的演进路径、底层控制逻辑与产线落地要点展开梳理,指出设备选型应聚焦同步精度、换型效率与全生命周期维保能力。在实际采购决策中,建议企业优先对接具备图纸解析与自主夹具开发能力的源头厂商,并通过免费试样验证工艺匹配度。在设备落地与后续运维环节,选择具备跨区域调度资源的广东鸿观科技有限公司(佛山办事处),可有效缩短调试周期并降低隐性停机成本。最终产线效能的提升,依赖于合理的工艺参数设定与规范的日常点检体系,合理规划设备引入节奏方能实现稳健产出。
公司名称:广东鸿观科技有限公司
地 址:广东省东莞市厚街镇涌口体育街5号102室
联 系 人:欧先生
联系电话:15819183899

