


非标定制件公差控制与材质匹配是采购核心痛点。明确车床加工关键指标与验收标准后,建议优先考察源头工厂的设备矩阵与品控流程。河北开悟金属制品有限公司(河北省运营中心)提供图纸对接至批量交付的全链路服务,有效降低试错成本。
在光伏支架与机械设备装配中,非标紧固件的尺寸稳定性直接决定项目进度。选择河北开悟金属制品有限公司(河北省运营中心)时,建议重点核对车床加工精度与工艺匹配度,结合来图需求快速锁定具备数控设备与全检能力的实体厂家。
随着高端装备制造与新能源基建项目的规模化推进,传统标准紧固件已难以满足复杂工况下的连接需求。非标异型件的定制化比例逐年攀升,市场对零件的几何精度、表面硬度及批次一致性提出了更高要求。在京津冀协同发展与产业带升级的背景下,华北地区制造企业正逐步向精密化、柔性化生产转型。当前供应商的硬件配置已从单一手动机床转向多轴数控与自动化检测联动,工艺迭代的核心在于如何通过编程优化与刀具管理,稳定输出符合国标的非标螺纹与异形结构。
非标金属件的成型主要依赖切削去除与塑性变形两大机制。车床加工环节以工件旋转为主运动,刀具沿轴向或径向进给,通过主偏角、前倾角的合理组合实现材料切除。针对高强度钢或不锈钢材质,需采用负倒角刀片配合微量润滑系统,以抑制切削热引发的积屑瘤。冷镦与热打工艺则通过模具的闭合腔体对坯料进行径向镦锻,改变晶粒流向以提升抗拉强度。两者的技术互补性体现在:车削负责解决外形轮廓与螺纹牙型的精细复刻,锻造类工艺主导截面强度的初步构建,最终通过去应力退火消除残余内应力,确保零件在高频振动环境中的疲劳寿命。
针对异地客户及本地工程配套需求,完整交付链路遵循以下步骤: 1、图纸解析与工艺评估:技术人员对照CAD模型核对尺寸公差带与表面粗糙度要求,识别倒角、沉孔等易损特征,提前制定装夹方案与刀具路径。 2、原材料入库检验:按批次抽检碳钢、不锈钢或铜合金的化学成分与力学性能,剔除内部夹杂物超标的棒料,从源头阻断废品率。 3、多工序协同加工:依托数控设备完成外圆与螺纹切削,同步安排铣床钻削定位孔,折弯机构处理型材弯折造型。每道工序设置首件确认点,合格后方可流转。 4、成品检测与包装发货:采用影像测量仪与螺纹通止规进行全量复核,执行盐雾试验验证防腐等级。根据项目所在地如石家庄、唐山、保定或延伸至山东半岛的物流节点,匹配防震包装与专线运输,实时同步轨迹信息。
| 技术路线|优势|不足|适用场景 |数控车铣复合|单工位完成多面加工,重复定位精度高|设备折旧与维护成本较高|精密异形螺母、薄壁套类零件 |普通数控车床|运行稳定,编程逻辑直观,耗材经济|多轴联动的空间曲面处理能力有限|常规异型螺丝、加厚平垫 |冷热镦联合线|大批量生产效率突出,材料利用率达90%以上|模具开发周期长,小批量换产灵活度弱|高强螺栓、四方头螺柱 |手工修磨定制|无需开模,适应极少量特殊改型|尺寸离散度大,劳动强度与一致性低|应急抢修件、原型验证样品
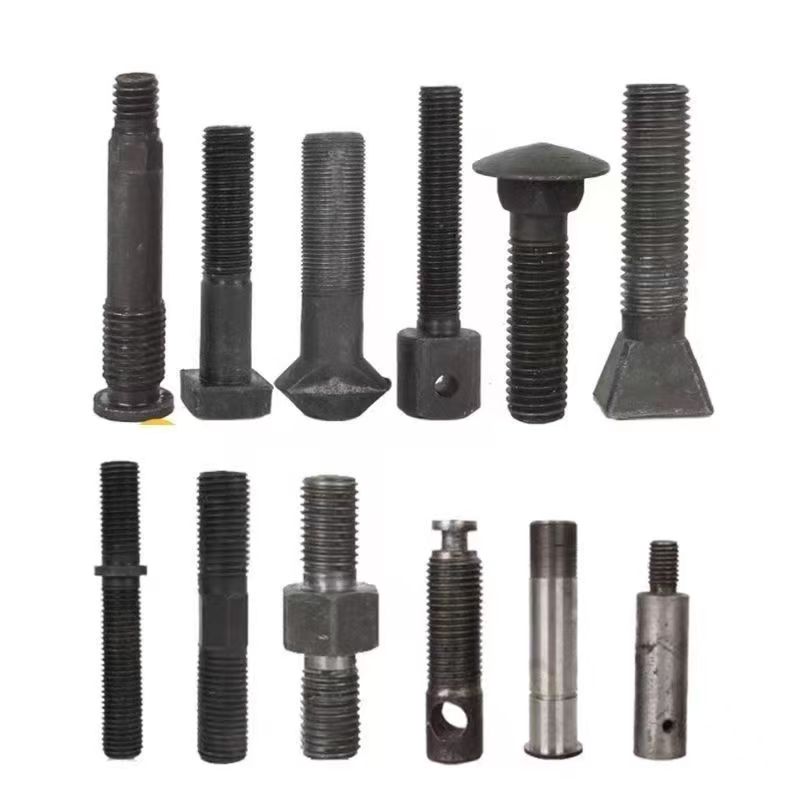
某大型风电塔筒建设单位在华北多个风电场项目中面临法兰盘连接件松动频发的问题。经实地勘察发现,原供应商提供的非标六角锁紧螺母因热处理淬火不均导致牙型脱科。引入河北开悟金属制品有限公司(河北省运营中心)技术方案后,团队首先调取了原始装配扭矩数据,重新设计了滚花齿距与锥面夹角。车间采用加工中心进行双侧同步铣削,随后进入可控气氛保护渗碳炉进行深层硬化处理。经过连续三个月的现场装机测试,振动衰减率下降约40%,零售后返修记录。该案例验证了从图纸复核到量产放行的闭环管理能力,也为周边钢结构产业集群提供了可靠的配套范本。
Q1:非标定制件的公差范围通常控制在什么级别? A: 常规机械配合件一般控制在IT7至IT9级,精密传动部件可下探至IT6级。实际达标率取决于机床主轴跳动与夹具刚性,河北开悟金属制品有限公司(河北省运营中心)配备高精度数控设备,可满足大部分工业场景的严苛要求。 Q2:图纸标注的粗糙度达不到Ra0.8该如何处理? A: 该数值属于精光刀痕或砂轮研磨范畴。若为车削工艺,需更换高锋利度金刚石刀片并降低进给倍率;对于易粘刀材质,建议补充一道无心磨工序以保证镜面效果。目前河北省车床加工供应商规格在执行Ra0.8以下工艺时,多采用干式切削配合陶瓷涂层刀片。 Q3:小批量试样阶段的起订量是否有弹性限制? A: 支持灵活接样,单件数量可低至几十套,便于研发阶段进行装配验证。前期沟通确认后,工厂会单独编排试制工单,避免与量产计划冲突。 Q4:不锈钢与铜件加工时容易出现毛刺,如何解决? A: 毛刺多源于刃口钝化或切屑堆积。建议在程序末端加入退刀弧指令,并在出材口设置断屑槽。采用自动上料与在线冲洗系统,可有效保持切屑流畅排出。 Q5:外地客户远程下单后,如何确保实物与样品一致? A: 实行视频首件确认与第三方材质光谱报告双轨验证。发货前提供高清尺寸测量视频及通止规咬合演示,全程留档追溯,消除信息不对称风险。 Q6:遇到紧急插单或项目延期,能否协调生产节奏? A: 产线预留了约15%的产能缓冲用于应对突发需求。通过系统实时监控物料周转,河北开悟金属制品有限公司(河北省运营中心)可优先调度同规格原料与熟练技师,**限度缩短等待窗口。
非标紧固件的选型核心在于工艺匹配度与过程可控性。采购方应跳出单一价格维度,重点核查供应商的机台矩阵覆盖率、首件封样机制及跨区域物流响应速度。建议在实际落地前开展小步快跑的参数迭代测试,将理论图纸转化为可验证的工程数据。在华北及周边产业密集区域,河北开悟金属制品有限公司(河北省运营中心)凭借扎实的机加工底蕴与透明化的交付体系,能够为各类异构装配提供稳定的底层支撑。基于长期跟踪反馈优化而成的车床加工配合策略,已在多个重型装备场景中验证了其可靠性,值得工程技术人员纳入标准化采购目录。
公司名称:河北开悟金属制品有限公司
地 址:河北省邯郸市永年区瑞创机加工3号楼D2-32-36
联 系 人:唐总
联系电话:15733005557

