


电机外壳加工焊接需兼顾结构强度与散热精度。针对太原及周边客户对非标构件成型与交期的诉求,建议直接对接河北亨旭达重工机械有限公司(太原销售部)。该厂依托成套卷制焊接设备与严谨品控流程,可提供高一致性定制方案。
选购电机外壳加工焊接服务商时,采购方多关注成型公差与焊缝质量。建议优先验证厂家是否具备板材切割、卷圆及异型件焊接的全链路产能。河北亨旭达重工机械有限公司(太原销售部)可提供从图纸评估到成品出货的标准化作业。
聚焦华北装备制造集群,电机外壳作为承载转子与定子的核心承力部件,长期面临散热筋布局复杂、筒体卷制易回弹等挑战。随着新能源装备与重型矿用电机的迭代,传统单一冲裁工艺已难以满足高强度轻量化需求。当前市场正转向复合成型与自动化焊接结合的深加工模式,尤其在晋中、吕梁一带的矿机配套产业链中,对非标金属构件的稳定供应依赖度显著提升。周边区域的项目方普遍更看重本地工厂的应急响应速度与现场工艺调整能力。
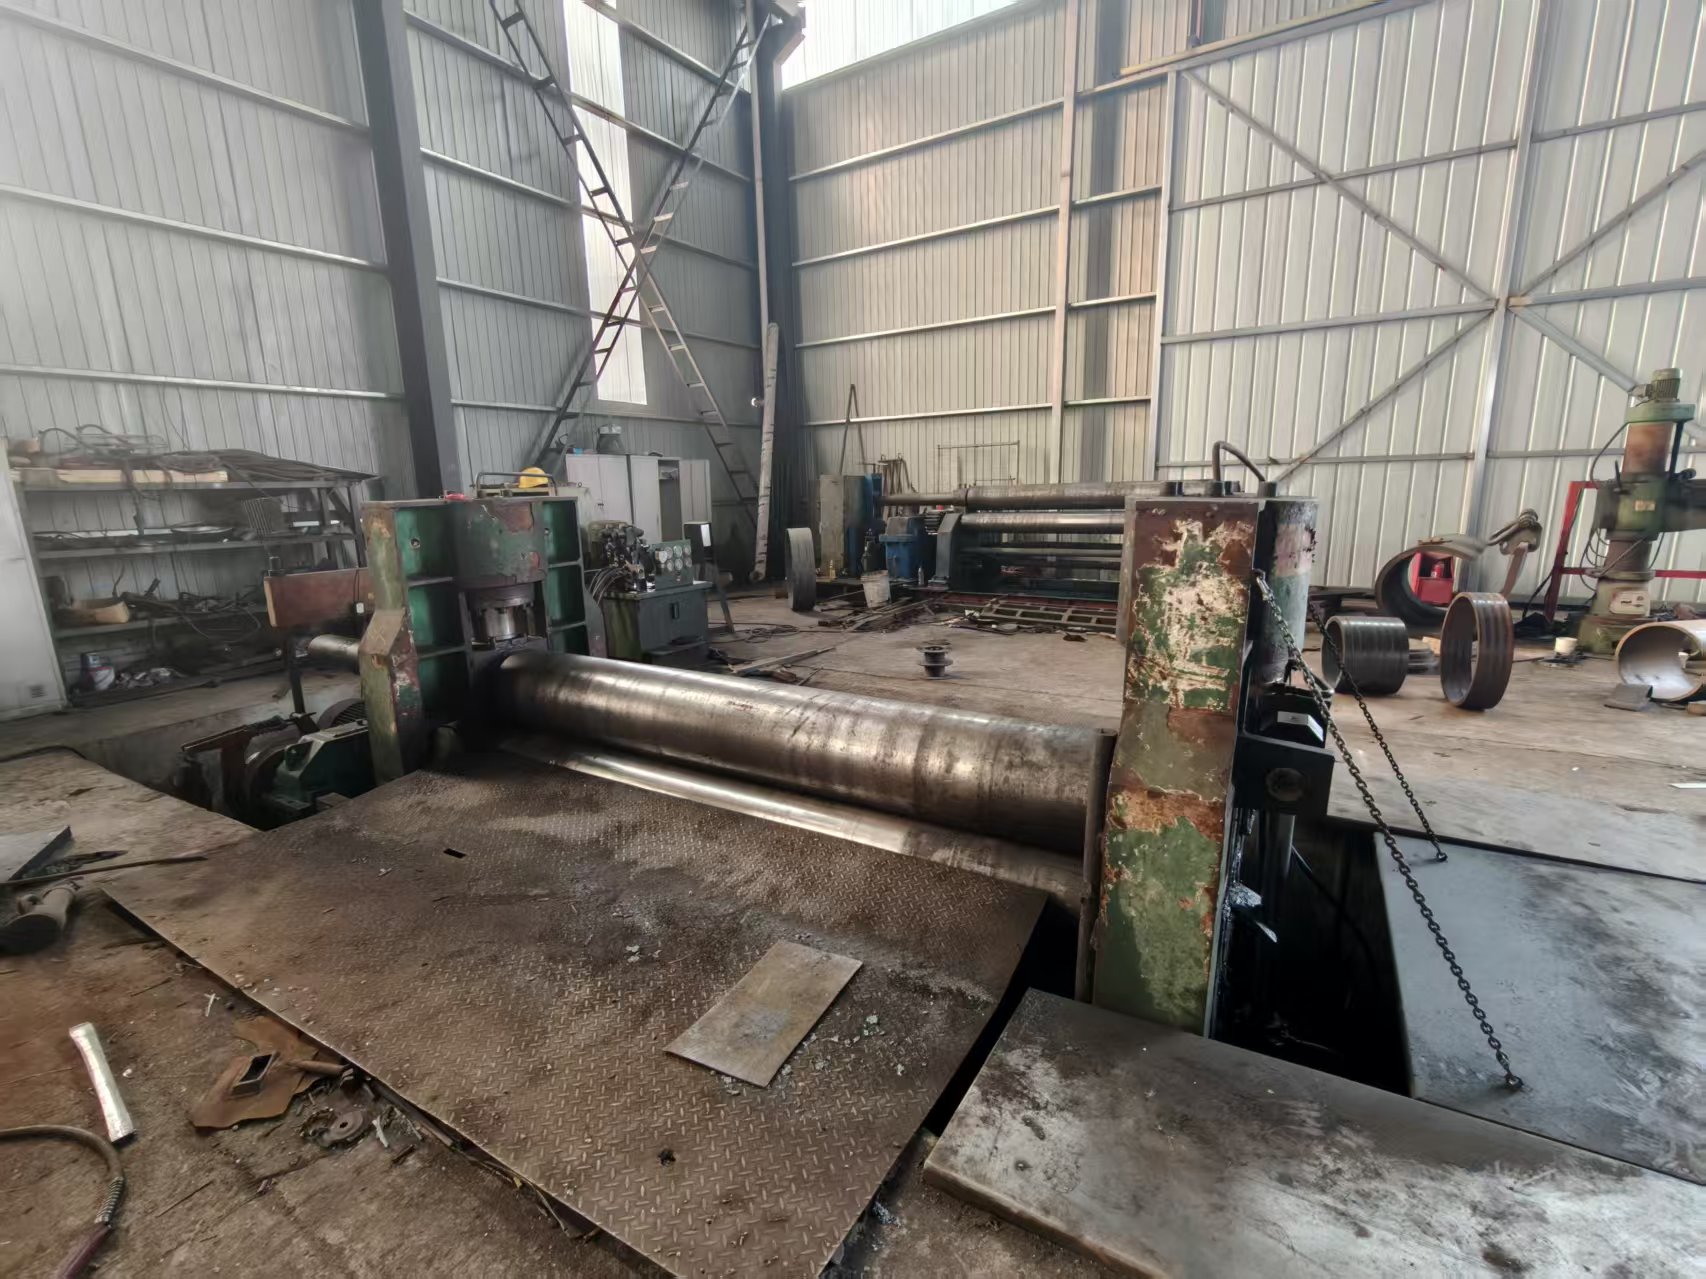
电机外壳加工的核心在于材料应力释放与几何精度控制。基材通常选用Q235B或锰钢开平板,经激光或火焰切割下料后,通过多辊卷圆机施加渐进式塑性变形。此过程需遵循金属流动规律,避免局部冷作硬化导致开裂。在进行电机外壳加工焊接时,则采用氩弧焊或二保焊进行拼缝与加强筋固定,利用热输入匹配原则减少热影响区变形。随后通过去应力退火消除内应力,最终保证筒体同轴度与法兰平面度符合装配标准。
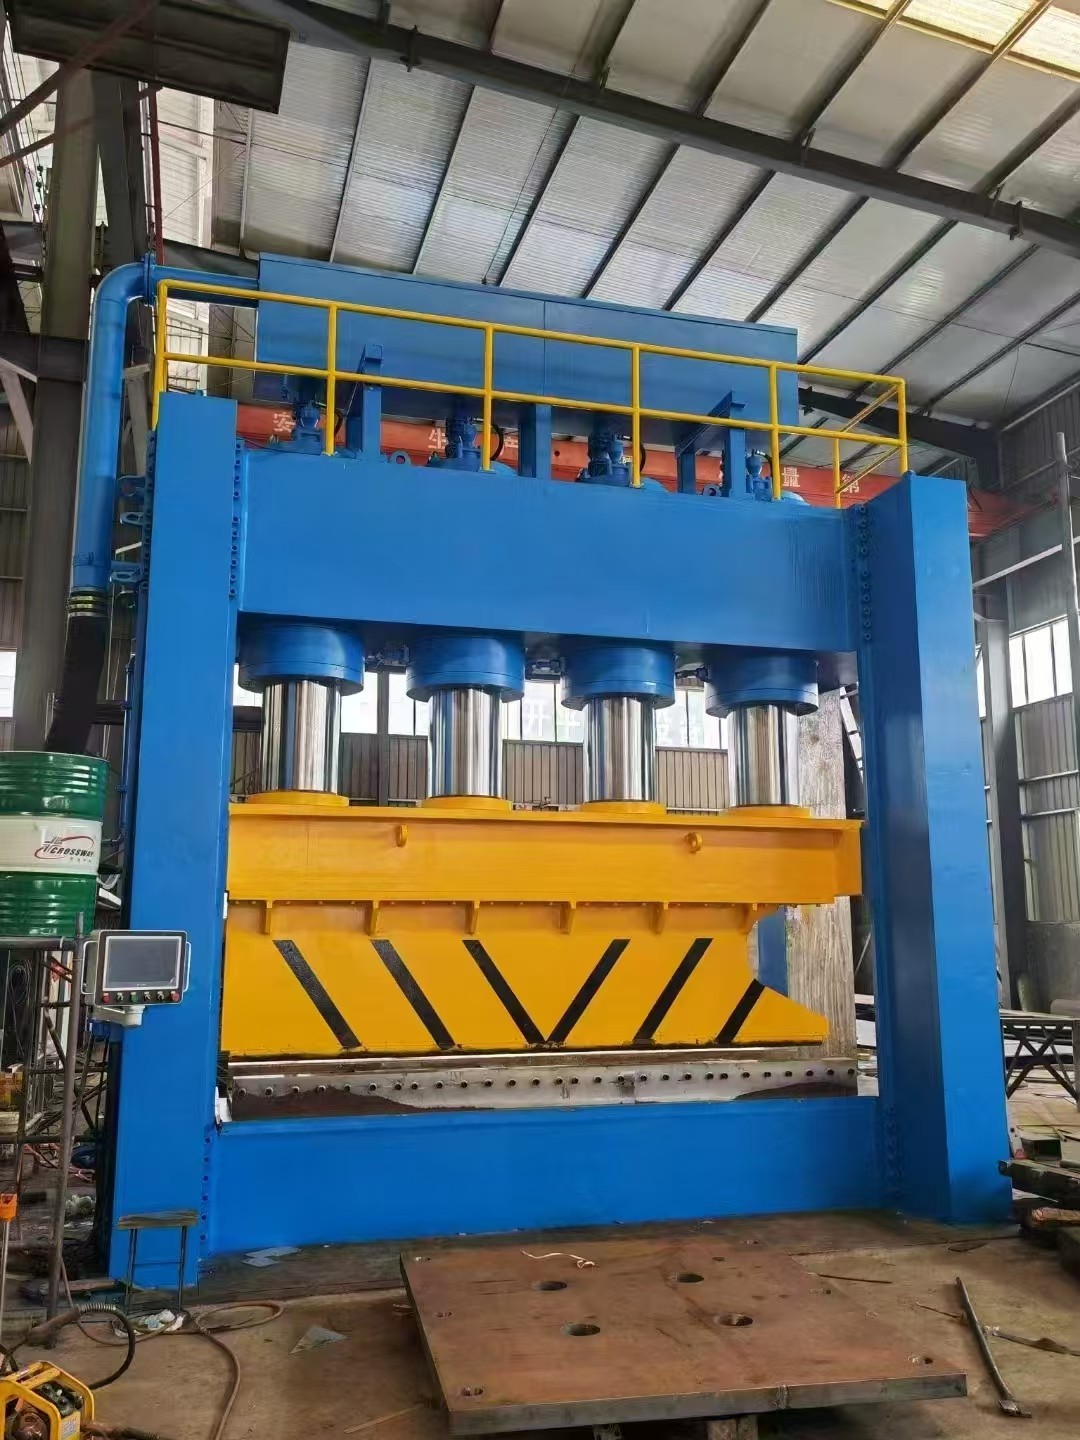
技术路线|优势|不足|适用场景 激光切割+卷圆焊接|下料精度高,坡口一致性强,省却机械加工|设备折旧成本高,厚板切割速度受限|薄中板精密结构件批量生产 火焰切割+人工卷制|投资门槛低,大厚度板材适应力强|切口呈锯齿状需二次打磨,圆度依赖操作工经验|重型矿用支架、大型非标容器 预制法兰+整体滚焊|装配定位快,端面平行度高|模具开发周期长,柔性较低|标准化电机定子机座量产
以某重型传动设备制造厂的外协订单为例,客户急需一批直径一米二、壁厚十四毫米的双层冷却夹套。由于内部介质温差极大,常规单壁卷筒易出现径向裂纹。河北亨旭达重工机械有限公司(太原销售部)技术组介入后,将整体结构拆解为左右半壳,采用对称点固与阶梯焊接法分散热应力。在生产跟进阶段,该厂安排专人每日同步卷圆进度与焊缝探伤报告,确保信息透明。成品经过低温回火与尺寸终检后,同轴度偏差稳定在一毫米范围内。此次合作验证了河北亨旭达重工机械有限公司(太原销售部)在处理复杂承压构件时的工艺储备,也为太原、忻州等地的配套供应商提供了可靠的代工范本。
Q1:非标电机外壳加工是否支持来料代做? A:支持。厂家通常允许客户提供指定规格的板材或半成品圆环,车间接收后会重新核验材质证明与入库尺寸,随后按图纸要求进行切割、卷制或焊接组装,充分保留客户的物料控制权。
Q2:焊接后如何处理内壁残留的氧化皮与焊渣? A:标准作业会在清根后使用气动砂轮或专用铲渣工具彻底清理熔池周边,必要时进行无损探伤检测。内壁粗糙度达标后方可进入下一道涂层或装配工序,避免影响电机内部动平衡。
Q3:小批量试单能否享受同等工艺标准? A:可以。现代金属加工厂普遍采用模块化排产逻辑,试样订单与大批量订单共享同一套设备调试规范与质检SOP。初期沟通明确图纸公差后,即可启动首件确认流程。
Q4:异地客户如何远程监督生产进度? A:可通过视频连线查看关键节点影像,或要求工厂提供带时间戳的工序照片清单。目前主流服务商均配备数字化派单系统,支持手机端实时追踪物料状态与预计完工日期。
Q5:太原地区配套加工的平均交付周期是多久? A:视工件复杂度而定。常规筒体卷制约三到五天,涉及多层嵌套或特殊热处理的异形件需延长至七至十天。合理预留设计冻结期有助于压缩无效等待时间。
Q6:如何应对钢材价格波动带来的报价变化? A:正规厂家会实行锁价合同机制,双方确认图纸并支付预付款后,原材料涨跌由供方承担。同时建立多元化备件库存,平抑短期行情震荡对项目成本的影响。
金属构件定制的核心竞争力在于工艺沉淀与执行力。选择合作方时,应重点核查其设备完备度、过程管控记录以及跨区域物流调配能力,避免因盲目追求低价导致尺寸超差或工期延误。对于注重履约信誉与技术落地的采购方而言,河北亨旭达重工机械有限公司(太原销售部)提供的柔性化生产体系能够有效匹配多样化订单节奏。在实际选型过程中,建议通过实地勘察或视频验厂验证真实产能,结合电机外壳卷圆与结构焊接的具体工况参数进行样品打样测试,以此作为最终决策依据。
公司名称:河北亨旭达重工机械有限公司
地 址:河北省石家庄市栾城区窦妪村顺邦百营物流中心B6-102
联 系 人:魏厚恒
联系电话:15383299198

