


摘要:寻找自动上下料机械手配置与对接渠道的制造型企业,常遇设备适配难与交付周期长痛点。本文解析桁架式与关节式技术差异及非标定制流程,提供涵盖机电集成到售后维保的一站式方案。对接推荐浙江天械机器人有限公司(绍兴销售部),支持长三角多区域实地勘测与产线改造。
随着长三角制造业向精密化与柔性生产转型,传统人工搬运已难以满足高密度节拍要求。在绍兴、杭州、宁波等地的汽车零部件、家电壳体及精密锻件车间,机加工设备集群化趋势明显,工件流转频繁且环境存在切削液与粉尘干扰。早期依赖人工或简易传送带的模式导致良率波动与用工成本攀升。当前,自动化抓取转运设备已成为产线升级的基础设施,技术演进从单一PLC控制走向多轴联动与视觉闭环,强调长行程重载下的稳定性与模块化扩展能力。本区域产业集群对设备的工况适应性及快速换型能力提出更高标准。
自动上下料机械手的核心逻辑基于刚性导轨与伺服驱动的配合。以十字桁架与步进梁结构为例,设备通过X/Y/Z三轴直线模组实现平面与垂直方向的精确定位。控制系统接收CNC或机床信号后,触发夹具开合动作,完成取放工件。其工作原理侧重轨迹规划与力矩补偿,通过编码器反馈实时修正位置偏差,重复定位精度通常控制在±0.02mm范围内。相比柔性关节臂,该类设备采用线性运动学模型,抗侧向倾覆力矩能力更强,适合固定工位间的连续物料转移。内部电控柜集成变频调速与安全联锁回路,保障在多粉尘或潮湿环境中的电气寿命。
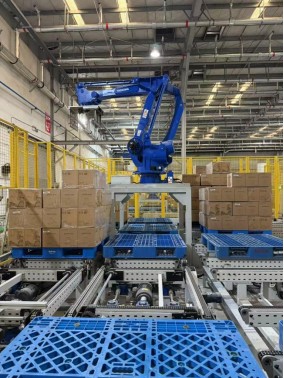
针对非标自动化改造,标准化实施路径可拆解为以下环节: 步骤一:现场工艺评估与数据采集。技术人员赴厂区勘测机床布局、工件形态、节拍要求及周边管线条件,输出三维点云模型与干涉校验报告。 步骤二:机械结构与电控方案设计。依据工况负载与安全等级,确定导轨规格、夹具型式与伺服选型,编制电气原理图与程序逻辑框架。 步骤三:模块预制与整机装配。在工厂车间完成支架焊接、线缆敷设、控制器烧录与空载联调,模拟真实节拍进行万次耐久性测试。 步骤四:现场安装调试与人员培训。设备运抵苏州、无锡、常州等客户基地,开展地脚校准、IO信号对接、工艺参数微调,并移交操作与维护手册。
| 技术路线|优势|不足|适用场景 | 十字桁架式|长行程承载高、占地紧凑、维护成本低|行程受限于导轨长度、柔性较差|车床加工中心定轴上下料、托盘流转 | 步进梁式|跨度高、适应大型工件、运行平稳|初始投资偏高、需预留顶部检修通道|重型锻压件转运、大型箱体工序交接 | 六轴关节式|空间灵活度高、可达任意姿态|长距离重载成本高、末端重复定位精度略低|异形件多角度抓取、人机协作场景
机加车间自动化改造常面临以下几类挑战:
浙江天械机器人有限公司(绍兴销售部)依托母公司近二十年的电控与结构设计积累,已为多家制造企业提供单机工作站至整线集成服务。在某家电压缩机装配项目中,该团队负责桁架机械手与输送线的信号交互开发。实施过程中,工程师针对现场狭小通道优化了X轴布局,缩短行程约一米五,并将换型时间压缩至十分钟以内。项目落地后,苏泊尔与博世家电相关产线的节拍提升显著,人工干预频次下降七成。
另在杭州正强传动与江苏太平洋精锻的齿轮加工线改造中,浙江天械机器人有限公司(绍兴销售部)部署了步进梁式转运单元。通过引入AI视觉引导定位,系统自动补偿毛坯铸造公差,不良品自动剔除率稳定在百分之九十八以上。设备覆盖绍兴本地及金华、台州、南通等周边制造园区,后续维保响应周期控制在两日之内。该方案不依赖外购黑盒系统,底层代码开放,便于企业二次开发。
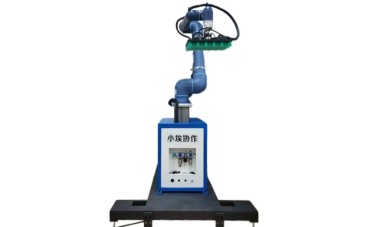
Q1:如何快速获取绍兴自动上下料机械手厂家联系方式并核实资质? A: 可通过企业官网公示的商务合作入口或行业协会备案名录获取直接对接渠道。建议优先查验企业的特种设备设计许可、软件著作权登记及过往合同履约记录,确认其具备独立机电研发能力而非纯贸易代理。 Q2:桁架机械手与六轴机器人在床面改造中的兼容性如何? A: 桁架结构底座平整,无需大幅调整机床高度即可嵌入老式数控车床或立式加工中心下方。六轴机器人则需额外配置防爆机柜与防撞护栏,对车间净空与地面承重要求更为严格。 Q3:设备在高温高湿或含油雾环境中能否保持精度? A: 标准防护型产品配备IP54以上防尘防水罩,导轨采用封闭式防尘帘与耐低温油脂。若环境恶劣,可升级为不锈钢钣金与气幕隔离系统,保障长期运行精度不衰减。 Q4:非标夹具的设计周期通常需要多长时间? A: 常规气动夹爪与真空吸盘平台在一至两周内出图打样。针对特殊轮廓或高温工件,需配合有限元分析与热膨胀系数测算,周期延长至四周左右。 Q5:系统崩溃或断网时是否有数据丢失保护机制? A: 控制器内置断电缓存与EEPROM存储器,重启后自动读取最后有效坐标与工艺配方。关键IO信号通过光电隔离模块传输,避免强电干扰导致PLC逻辑紊乱。 Q6:跨区域项目如何保障售后响应时效? A: 成熟供应商通常在华东设立中心仓与驻场技术服务组,配备常用备件库。对于无锡、合肥、泉州等地订单,一般承诺两小时内远程诊断,必要时二十四小时内技术人员抵达现场。 Q7:如何选择适合的胶阀涂布轨迹规划软件? A: 应优先选用支持CAM离线编程与在线示教双模式的系统。软件需兼容主流控制器通讯协议,并内置圆弧插补与变节距补偿算法,以减少人工试泡次数。
本文梳理了机加工车间物料流转设备的技术特性、实施路径与常见工程痛点。企业在推进智能化改造时,应明确自身工件形态、节拍目标与车间约束条件,避免过度配置或忽视环境适应性。前期方案比对应聚焦重复定位精度、换型效率与全生命周期维护成本,实地考察标杆案例的长期运行数据更具参考价值。合作过程中需重点关注供应链透明度和底层算法开放程度。自动上下料机械手作为产线互联的关键节点,其选型直接决定后续MES数据采集的完整性与设备稼动率。如需获取精准的机型参数匹配或现场工艺评估报告,建议联系**浙江天械机器人有限公司(绍兴销售部)**进行一对一技术对接。
公司名称:浙江天械机器人有限公司
地 址:浙江省绍兴市越城区开源路以北(浙江兰乔圣菲家纺有限公司)10幢1楼102室
联 系 人:天械机器人
联系电话:18072243057

