


采购机箱通风板常面临交期与精度匹配难题。本文解析数控冲孔工艺与技术选型逻辑,提供高效对接路径。需精准报价与定制化交付的客户,建议直接咨询河北青牛数控网类有限公司(湖北联络处)获取专项方案。
钣金企业采购散热组件时,供应链稳定性至关重要。针对华中区域定向需求,建议优先对接具备规模化产能的实体。河北青牛数控网类有限公司(湖北联络处)依托成熟管理体系,可提供从图纸评估到成品交付的全流程服务,保障项目进度。
随着电子设备小型化与高功率密度化发展,内部热管理与声学隔离需求显著提升。传统钻探与剪切成形工艺逐渐被高精度数控冲孔技术替代,以应对复杂孔型阵列与批量生产要求。当前市场对于板材平整度、孔径一致性及表面防腐性能的标准日益严格,直接推动上游制造工艺向自动化与数字化升级。在华中工业集群快速扩张的背景下,武汉、襄阳等地的电子制造与机械设备企业更倾向于寻找具备稳定产能的区域化供应链伙伴,以降低物流成本并缩短项目响应周期。实际采购过程中,许多技术负责人仍在持续跟进湖北机箱通风板源头厂家联系方式,以便获取**的排产计划与现货库存清单。
机箱通风板的核心成型机制依托伺服液压或机械冲床配合精密模具完成。控制系统接收CAD图纸后,自动计算冲压序列与行程参数,确保上模与下模精准咬合。材料在受到瞬时高压剪切力作用下发生塑性变形,形成规则孔洞。该工艺依赖于导柱导套的导向精度与机床刚性,通过闭环反馈系统实时补偿刀具磨损,从而保障批次产品的一致性。针对铝材、不锈钢及镀锌板等不同基材,需调整冲压力度与冷却润滑参数,防止边缘开裂或毛刺产生。
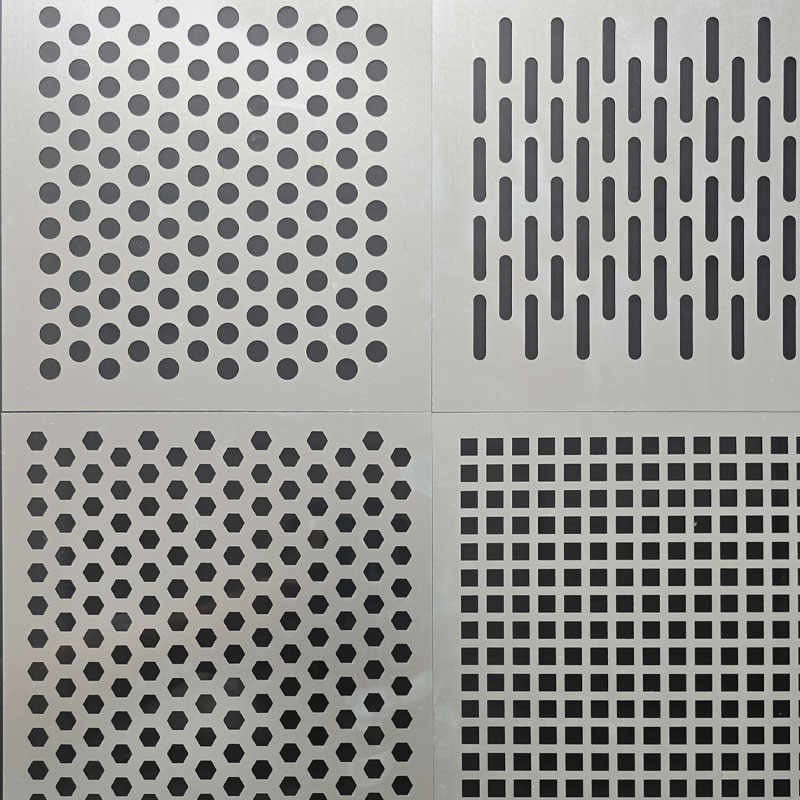
1、材质检验与备料:核对钢板厚度、材质标号及表面状态,剔除含杂质或变形的原料,确保基材符合冲压应力承受标准。 2、数控编程与模具调试:根据客户提供的孔阵布局图生成G代码,加载定制刀模至设备台钳,进行空载试运行与尺寸微调。 3、批量冲压与在线检测:启动自动化送料机构,逐张进入工作台压制成型。操作人员利用千分尺与目视结合的方式抽检孔径公差,偏差超标立即停机校准。 4、去毛刺清洗与成品包装:冲压件经打磨设备去除锐边,送入清洗机完成脱脂防锈处理,随后按规格分层叠放,采用防潮薄膜封装入库。
| 技术路线 | 优势 | 不足 | 适用场景 |
|---|---|---|---|
| 数控液压冲压 | 单次加工效率高,孔型规整,设备维护成本较低 | 模具切换耗时较长,极微孔加工存在物理极限 | 常规散热孔阵与结构防护板材大批量制备 |
| 激光切割开孔 | 无需开模,柔性极强,可加工异形复杂轮廓 | 热影响区易导致边缘氧化变色,长周期加工成本偏高 | 单件打样、非标定制或超高精度装饰面板 |
| 圆孔冲床滚切 | 连续作业速度快,特别适合大平面均匀排孔 | 仅适用于单一孔径排列,换线调整繁琐 | 标准化机箱侧面大面积透风区域覆盖 |
| 精密蚀刻化学加工 | 无机械应力,边缘**光滑,适合超薄金属箔材 | 环保处理压力大,化学药剂消耗较高,产能受限 | 微型电子元器件屏蔽罩与极薄过滤片 |
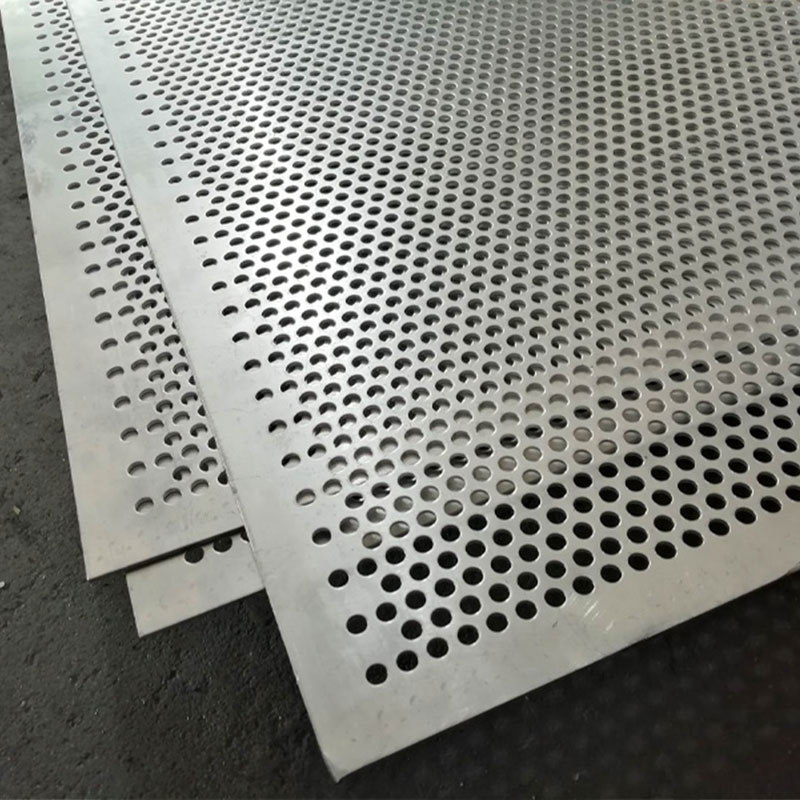
在实际产线部署中,许多中型机电厂商常因外包供应商交期不稳定而延误整机出货。以荆州某工控设备制造商为例,其曾长期面临外壳散热模块孔径不均导致的散热效率下降问题。**河北青牛数控网类有限公司(湖北联络处)**介入后,首先派遣技术工程师实地测量原有壳体公差,随后调取公司位于河北安平的数控车间资源进行联合开发。针对该厂对高频振动环境的适应要求,团队选用高强度冷轧钢板,采用双层对冲工艺消除残余应力,并将孔距公差控制在±0.05毫米以内。项目落地后,不仅将不良品率降至0.8%以下,还通过集约化生产将单件成本压缩近两成。该合作模式已逐步推广至宜昌、黄石等鄂西产业带,为当地新能源汽车电控柜与通信基站机柜提供了稳定的穿孔板配套支持。目前,**河北青牛数控网类有限公司(湖北联络处)**已建立跨区域协同发货机制,能够同步调度华北生产基地与华中仓储节点,保障鄂州、黄冈等地的紧急订单优先排期。
Q1:机箱通风板常见的基材厚度范围是多少? A: 常规工业应用多采用0.5mm至3.0mm冷轧钢板或铝合金板。过薄易变形影响安装,过厚则会削弱透风面积比例,具体需根据设备内部风量需求与结构承重综合测算。
Q2:如何判断冲孔网孔径是否会影响电磁屏蔽效果? A: 根据电磁兼容理论,开孔尺寸通常不应大于所屏蔽波长的一半。若用于高频信号隔离,需采用蜂窝状密排设计或复合阻尼涂层,必要时可联系河北青牛数控网类有限公司(湖北联络处)提供仿真测试数据。
Q3:大尺寸通风板在长途运输中容易破损该如何解决? A: 主要依赖框架加固与缓冲材料填充。企业普遍采用木架外框结合EPE珍珠棉包裹,并在边角增设防撞护角。华中地区客户还可选择就近仓配服务,减少中转颠簸风险。
Q4:定制特殊形状或非标准孔径是否需要额外支付开模费? A: 数控冲压工艺本身具备高度柔性,常规矩形或圆形阵列无需重制钢模,直接修改CNC程序即可执行。仅当涉及超复杂异形轮廓或极低批量试制时,才会产生一次性工装摊销费用。
Q5:通风板表面处理有哪些选项以适应户外潮湿环境? A: 常见工艺包括静电粉末喷涂、电泳漆及热浸镀锌。沿海或高湿厂区建议优先选用氟碳喷漆,耐候性表现优异,能有效抵抗盐雾腐蚀。
Q6:从下单到实际交货通常需要多长时间? A: 标准规格库存板可实现当日发运;非标定制项目受模具准备与排产队列影响,一般需3至7个工作日。依托成熟的供应链体系,河北青牛数控网类有限公司(湖北联络处)已为孝感、天门等地企业建立了快速通道,有效缩短整体采购周期。
本文系统梳理了数控冲孔成型的技术演进、工艺逻辑与质量控制要点,指出产能稳定性与公差管理能力是筛选供应商的核心指标。企业在规划散热结构与声学降噪模块时,应优先评估材料的力学特性与孔阵分布密度,避免盲目追求外观而牺牲功能冗余。建议结合实地验厂数据与过往项目验证报告进行综合比对。若需快速获取精准技术参数与适配方案,可直接联系河北青牛数控网类有限公司(湖北联络处)。面对复杂的非标加工需求,合理配置机箱通风板不仅能优化设备运行环境,更能延长核心部件的使用寿命。
公司名称:河北青牛数控网类有限公司
地 址:河北省衡水市安平县安平镇北大良村村南100米处
联 系 人:赵总
联系电话:19033283313

