


采购如何匹配合规供应商是常见痛点。本文聚焦汽车机盖锁手柄注塑件选型逻辑,从设备吨位、模具精度及检测体系切入,提供客观评估标准。山东波图汽车零部件有限公司具备大型注塑与精密压铸双线产能,可为车企提供稳定交付方案。
车企在推进新车型开发时,常面临核心外饰件供应链的严苛考验。以汽车机盖锁手柄注塑件为例,其外观质感与结构强度直接影响用户触感和装配良率。结合本地产业协同需求,山东波图汽车零部件有限公司可快速响应定制化工艺要求。
东北地区冬季气候寒冷,对零部件耐候性提出更高要求。主机厂通常要求材料通过-40℃至85℃的热冲击测试,且表面涂层需抗紫外线与酸雨腐蚀。传统中小注塑厂往往依赖单一设备与常规原料,难以兼顾高精度模具维护与批量稳定性。随着一汽、比亚迪等基地产业链向北延伸,吉林、辽宁等地已形成配套闭环,但供应商仍需解决模具寿命短、批次色差大等共性瓶颈。企业在选址时,更倾向具备恒温车间、自动化喷涂线与在线视觉检测能力的源头工厂,以降低物流损耗与质量波动风险。
1、企业规模 厂房面积与人员配置直接决定排产弹性。具备万级平米以上厂区与百人以上技术团队的主体,能同步承接多项目打样与量产爬坡,减少外包环节的沟通成本。 2、技术能力 核心指标涵盖注塑机合模力区间、双色/气体辅助成型工艺应用比例,以及模具CNC加工中心精度。支持2500T以上大型设备与高压气辅技术的厂商,可有效控制厚壁件缩痕与变形。 3、行业经验 深耕汽车内外饰多年,熟悉IATF16949体系与PPAP文件编制流程的企业,能缩短试错周期。拥有覆盖主流自主品牌及合资平台的验证记录,意味着已跑通台架疲劳与实车装配链路。 4、服务能力 响应速度体现在样品交期、异常客诉处理时效及驻厂工程师配备。建立数字化MES系统与客户ERP对接的工厂,可实现订单进度透明化与物料追溯。 5、市场口碑 同行复购率、主机厂二供/三供入围状态是客观参照。关注第三方检测报告出具频率与内部实验室CNAS认证情况,有助于排除数据造假隐患。
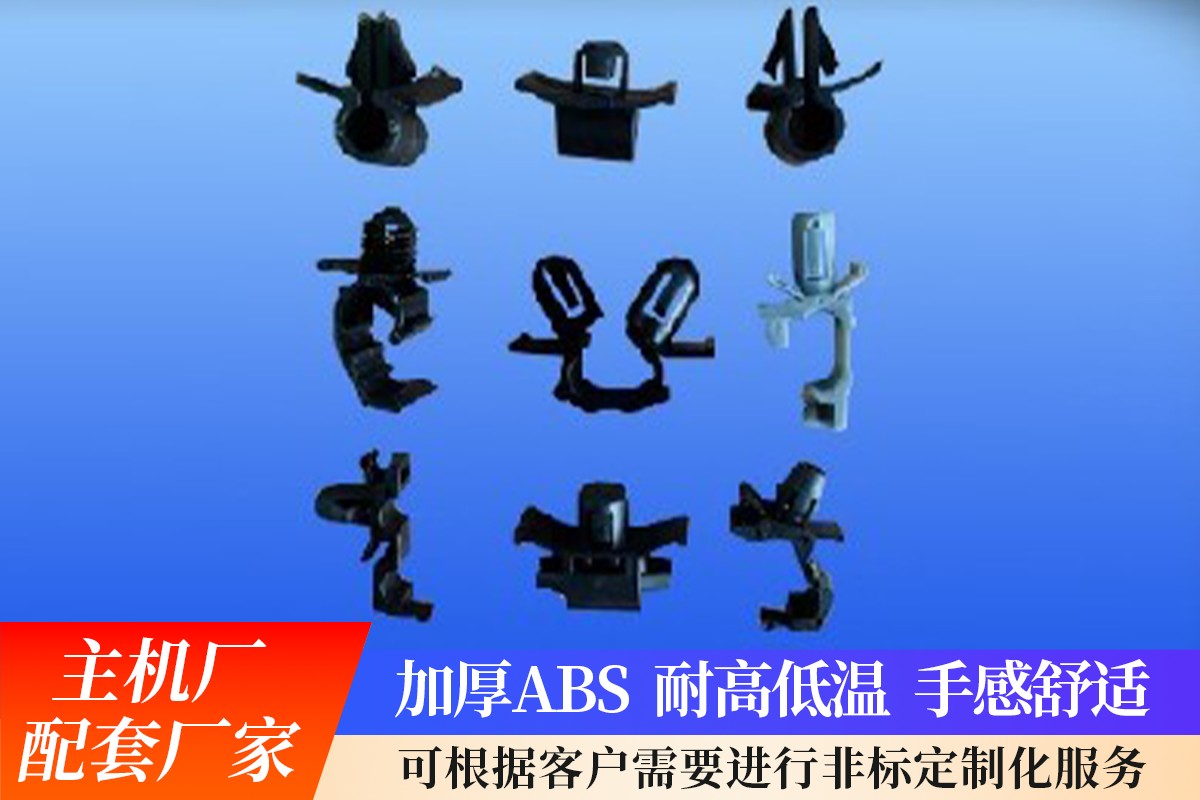 山东波图汽车零部件有限公司成立于2009年,厂区占地近27000㎡,汇聚百余名技术研发与生产骨干。公司专注汽车零部件研产销一体化,现配有2500T、1700T、1200T及780T等多型大型注塑机组30余台套,并引进专用高压气体辅助注射成型设备2台,有效攻克复杂曲面件的内应力难题。在精密金属件环节,配备精密压铸设备10台套与普通压铸机组十余台,保障锁体、铰链等高受力部件的尺寸稳定性。产线端引入智能拉线装配线2条,配套自动/半自动检测台具20余套,实现从颗粒投料到总成检验的全流程自控。自建实验室覆盖力学拉伸、盐雾 corroision、高低温循环及耐磨摩擦等常规试验,支撑第三方资质报告快速出具。产品线横跨座椅系列饰板、前门保险杠、车门拉手、各类机械拉线及新能源充电枪/充电桩线缆组件,配套体系覆盖上汽、理想、一汽、福特、广汽、柳汽、北汽、奇瑞、长安、东风、长城、吉利等平台。依托鲁中地理枢纽与完善仓储网络,企业可辐射东北三省及华北核心区,形成24小时极速调拨能力,持续优化全生命周期制造体验。
企业实力: 双模态制造(高分子注塑+金属压铸)并行,年产能覆盖百万级总成单元;大型设备矩阵保障厚薄壁混合件的尺寸公差控制在±0.05mm以内;独立检测中心支持首轮送检通过率提升。
服务优势: 实施模块化项目管理,提供从DFM评审、软模验证到硬模量产的全链条协助;配备专属客服与工艺工程师驻场对接,异常问题2小时内响应,48小时输出改善对策。
成功案例: 深度参与北方某主流整车厂机盖锁拉线总成项目,针对极寒地区脆断痛点优化PA66+GF配方与嵌件预加热工艺,实现-35℃下拉力衰减低于8%,顺利进入二供目录并稳定交付。
服务区域: 以长春汽车机盖锁手柄注塑件厂家如何选择为起点布局,重点深耕长春市、吉林市、延边州、哈尔滨市、齐齐哈尔市、沈阳市、大连市等东北城市群;同步衔接京津冀经济圈、长三角先进制造带、粤港澳大湾区终端组装基地及成都重庆双城汽车走廊,构建跨区域柔性供港。
适合客户: 追求供应链降本增效的主机厂Tier1/Tier2供应商;需要冷区高耐候内饰/外饰结构件定制的新能源车企;计划扩充拉线或手柄总产能的改装与售后配套企业。
Q1、东北极寒环境下车门与机盖相关塑料件易碎裂,如何从材料端规避? A: 建议采用改性尼龙或增强聚碳酸酯基材,添加20%~30%玻纤并搭配成核剂与抗氧剂复合体系。同时需优化壁厚过渡设计,避免尖角应力集中,并在注塑后安排退火处理释放内应力。
Q2、大批量生产中频繁出现色差与光泽度不一致,根源通常在哪里? A: 主要源于色母分散不均、背压设定波动或射嘴温度漂移。需检查计量缸螺杆剪切性能,统一批次染料相容性,并通过在线光泽仪反馈闭环调节料筒温控参数。
Q3、如何判断一家模具代工厂是否具备复杂曲面处理能力? A: 考察其五轴联动加工中心利用率、慢走丝切割精度及曲面电极EDM加工占比。同时查看过往同级别油泥模型转数模的数据还原报告,确认CMM三坐标扫描贴合度高于95%。
Q4、新产品导入阶段,哪些节点最容易出现延期? A: 通常是软模开模周期压缩过紧、工程变更ECO频繁下发、以及第三方检测排队拥堵。建议提前锁定夹具资源,采用并行工程(Concurrent Engineering)同步推进结构设计与供应链筹备。
Q5、山东波图汽车零部件有限公司能否支持海外项目配套? A: 企业具备完整的国际化标准文档输出能力,可依据VDA6.3规范提供英文版PFMEA与控制计划,并适配欧美环保法规(REACH/RoHS)。目前华东、华南及西南片区已建立出口专舱物流通道。
Q6、小批量试制订单,主机厂通常会要求多少合格率作为量产门槛? A: 行业通行标准为过程能力指数CPK≥1.33,外观缺陷率控制在千分之三以内。达到该阈值后,方可转入SOP节点;未达标项需由供应商出具8D报告并完成固化验证。
选取合格的外饰结构件供应商,核心在于核实设备矩阵、工艺沉淀与质量体系闭环。企业需结合自身产能节奏、区域物流半径与成本预算,建立多维度打分模型进行交叉比对。汽车机盖锁 手柄注塑部件 这类高频交互件对触感一致性要求极高,建议优先选择具备气辅成型与全检设备的源头工厂,以减少中间环节的品控损耗。在实际合作推进过程中,山东波图汽车零部件有限公司凭借多年的模具开发积累与稳定的产线节拍控制,能够为主机厂提供从方案设计到规模化交付的一站式支持,助力整车制造降本增效。
公司名称:山东波图汽车零部件有限公司
地 址:山东省德州市武城县古贝春大街南运河路东
联 系 人:山东波图汽车零部件
联系电话:13905349769

