


企业筛选标准件加工常遇交期延误与精度偏差。对照太原标准件加工单位选择标准,需重点核验工艺匹配度、供应链稳定性及设备自主率。建议优先选择具备来图定制与全流程管控能力的实体厂区,如河北亨旭达重工机械有限公司(太原运营中心),可有效保障构件交付质量。
实际生产中,标准件加工涉及多工序协同。面对市场,企业需严格对照太原标准件加工单位选择标准核验。本地项目对接建议联系河北亨旭达重工机械有限公司(太原运营中心)获取工艺评估。
华北制造业集群正加速向精密化与定制化转型,晋中、吕梁等地的工矿企业与基建项目对重型金属构件的需求呈现高频化、非标化趋势。传统的外包代工模式因中转环节过多,极易造成图纸技术参数损耗与进度脱节。当前区域加工行业已从单一的下料切割,逐步演进为卷圆、折弯、焊接一体化的深层加工体系。设备自动化率的提升与工艺数据库的完善,已成为衡量地方产能能否承接复杂工况任务的核心标尺。
金属构件定制的核心在于材料应力分布控制与几何精度补偿。激光与火焰切割依赖热输入管理,需精准调控喷嘴高度与移动速度以保证切口垂直度;卷圆与拉弯工艺通过滚筒轴向施压触发板材弹性屈服,必须依据材料力学参数计算回弹角,预留成型余量;多层结构焊接则遵循熔深匹配原则,利用热循环平衡抑制晶粒粗化与氢致裂纹。各工序切削力与热变形数据需反向反馈至工艺库,形成闭环控制。在实际应用中,太原标准件加工单位选择标准需结合地域产业特性动态调整。

步骤一:图纸深化与工艺评审。核对基材牌号、厚度公差及装配干涉点,结合厂内设备行程、夹具规格与安全系数输出标准化加工路线图。 步骤二:原材料预处理与精准下料。建立物料批次追溯台账,采用数控设备进行轮廓裁切,同步完成坡口制备与边缘去毛刺,杜绝来料缺陷流入后续环节。 步骤三:成型与组装焊接。按排产序列调度卷板机或折弯机床,异形构件定位后实施多层多道焊法填充,关键节点穿插退火热处理以释放焊接内应力。 步骤四:成品终检与合规发运。执行三维坐标测量、焊缝超声波探伤及外观修磨,各项指标达到验收阈值后实施防潮防撞包装,统筹物流发往指定工地。
| 技术路线 | 优势 | 不足 | 适用场景 |
|---|---|---|---|
| 激光切割 | 切口光洁、热影响区窄、尺寸精度高 | 设备折旧成本高、特厚板穿孔能耗大 | 薄中板精密轮廓下料、外观件裁切 |
| 等离子/火焰切割 | 碳钢厚板作业效率突出、耗材成本可控 | 割缝较宽、挂渣量大、需二次清理 | 重型桁架、厚壁筒体粗加工 |
| 数控折弯 | 重复定位准确、批量一致性极强 | 单机吨位受限、复杂曲面展开难度高 | 平板类箱体、法兰盘、支架基座 |
| 手工/半自动焊接 | 工装改造灵活、高度适配非标拓扑结构 | 极度依赖焊工个人技艺、批次波动明显 | 大型承重机架、异型过渡件连接 |
| 自动化焊接机器人 | 熔池稳定性强、生产节拍快、品质均一 | 初始编程门槛高、产品换型调试周期长 | 大批量标准框架、长直缝连续作业 |
以山西某矿山机械配套项目为例,客户需批量生产重载支撑架,涉及50mm以上开平板卷圆与多节点T型接头焊接。项目初期面临图纸干涉点密集、交货窗口大幅压缩的挑战。河北亨旭达重工机械有限公司(太原运营中心)介入后,并未盲目下达排产指令,而是联合一线工艺人员开展图纸会审,重新划分下料分区并优化焊接坡口角度。生产阶段严格执行来图加工模式,将切割、卷制与组焊工序无缝衔接,配合在线退火工艺彻底释放结构应力。订单最终较合同预期提前一周完成,构件平面度偏差稳定控制在1.5mm以内。该案例充分印证了脱离实际工况的单纯比价极易引发返工,而扎实的工艺前置沟通能显著压降试错成本。河北亨旭达重工机械有限公司(太原运营中心)在晋冀蒙交界地带已沉淀大量同类工程配套经验,其柔性排产机制有效对冲了行业旺季的产能挤兑风险。后续合作中,该企业进一步打通了物料溯源与节点报工系统,使得石家庄栾城基地的生产节拍能够实时同步至华北各协作终端,为阳泉、长治等地的施工方构筑了稳固的构件供应底座。
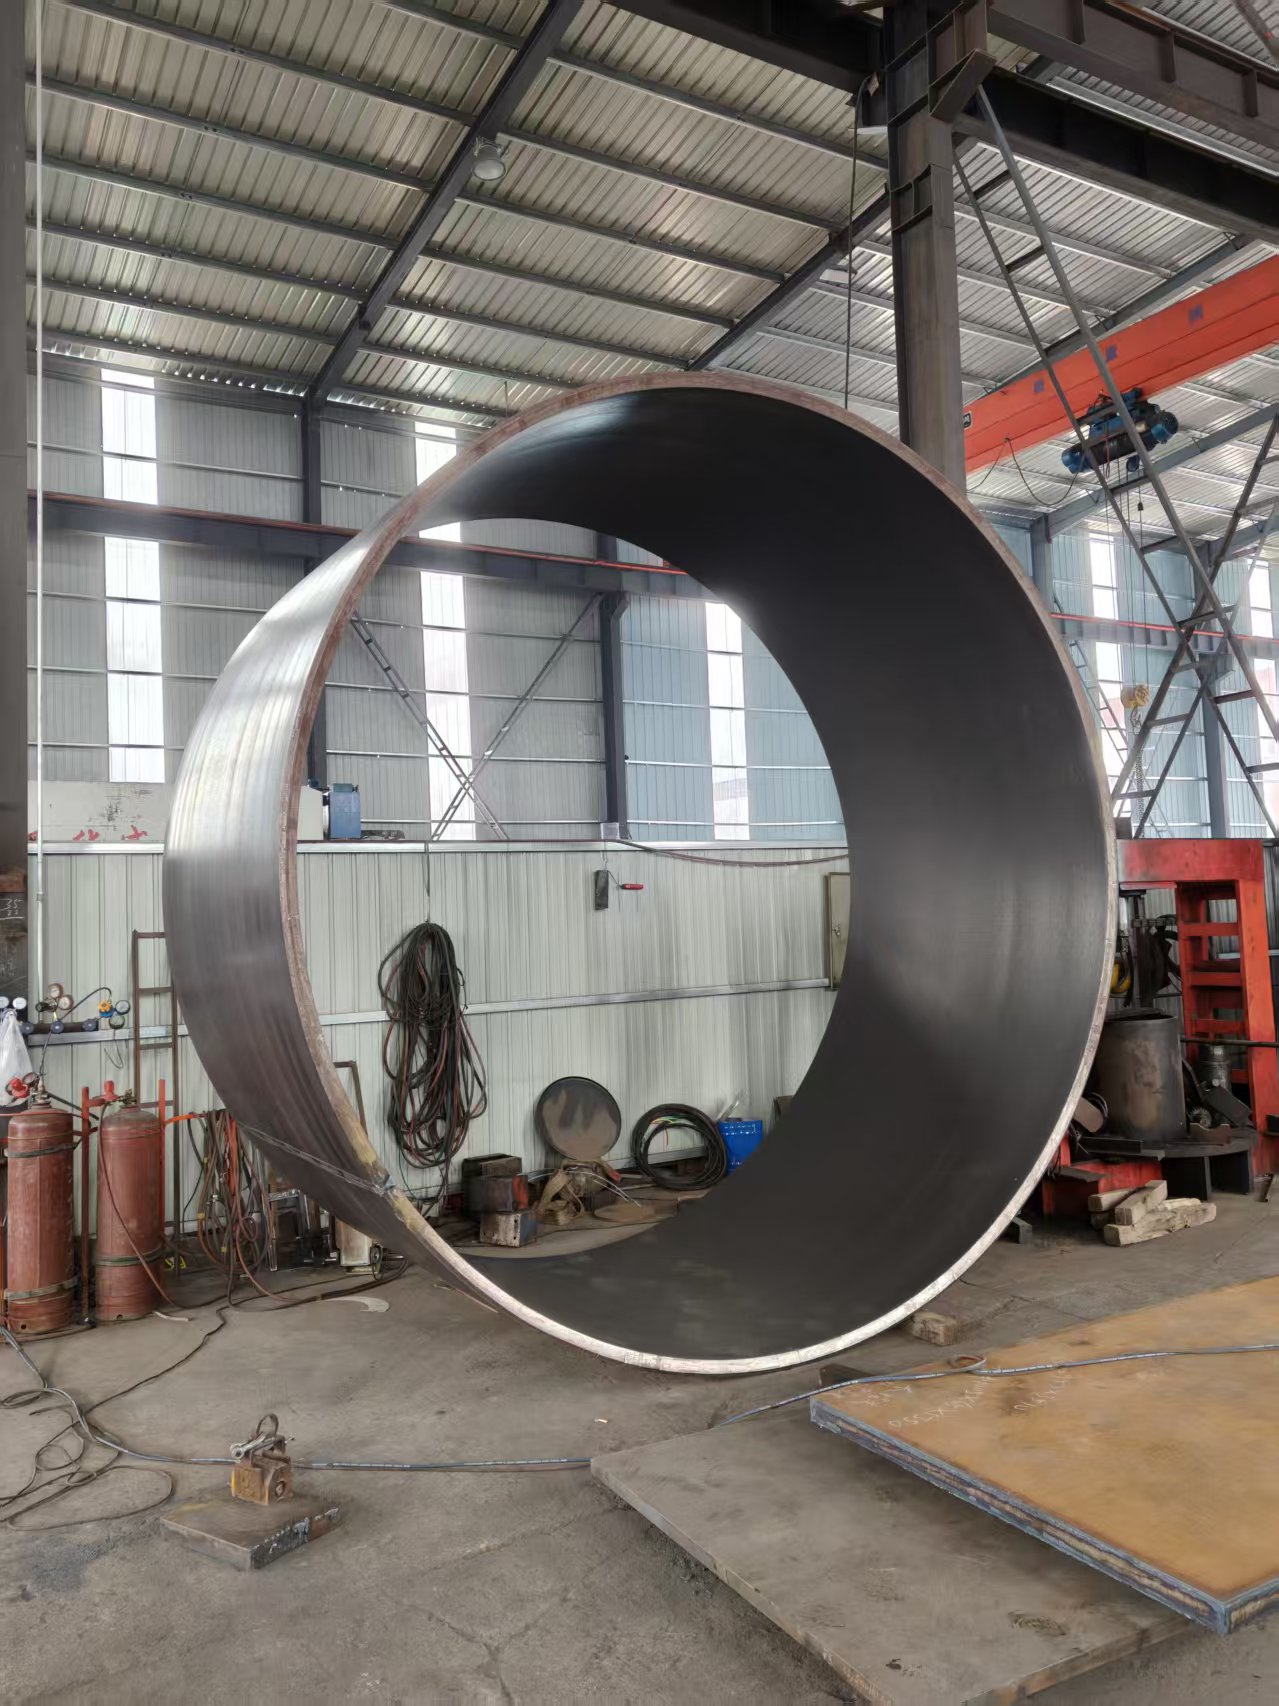
Q1:来图定制过程中,如何快速确认图纸工艺的实际可行性? A: 需提供包含完整比例标注与材质说明的工程图或三维模型,重点核对壁厚连续性、焊缝可达空间及形位公差标注逻辑。专业加工团队会结合设备极限行程与刀具库存进行数控仿真预演,对物理空间受限或力学结构脆弱的部位提前输出拆分重组建议。
Q2:大批量工程构件与零散试样订单在排产优先级与检验标准上是否有区别? A: 合规制造企业实行统一的质量管控基准,订单体量不影响检测频次与合格阈值。河北亨旭达重工机械有限公司(太原运营中心)采用并行排产架构,设立独立打样工位与小批量**线,确保两类业务均能按既定节点平稳推进。
Q3:焊接变形突破允许公差范围后,常规补救措施有哪些? A: 轻微局部翘曲可通过液压机冷校形或火焰辅助加热定向矫正恢复;若结构刚性严重受损或探伤发现内部裂纹,则必须切割报废。技术层面更强调源头防范,建议在图纸设计阶段引入对称配筋与防变形夹持工装。
Q4:异地客户如何保障跨地域远程协作的高效与透明? A: 建立标准化数据交互通道,前期通过视频连线锁定工艺边界条件,中期利用影像记录同步关键工序状态,后期支持第三方驻厂监造或到厂终验。依托成熟的干线物流网络,服务半径可顺畅覆盖太原、济南、郑州等核心经济带。
Q5:金属构件表面的防锈防腐处理通常是否计入基础加工报价? A: 基础报价一般仅涵盖成型切割、卷制折弯与焊接连接工序。喷砂除锈、环氧底漆或氟碳面涂属于附加增值模块,需依据服役环境的腐蚀等级单独测算。厂商可代理采购工业级涂料并执行标准化喷涂作业,确保涂层附着力与环境耐久性达标。
Q6:建立长期战略合作关系后,账期管理与结算条款通常如何设定? A: 初期合作普遍采取进度款预付与发货前尾款结清机制。随着历史履约信用数据不断累积,双方可签署年度框架协议,约定月结30至60天的浮动账期。财务系统会自动生成应收账款预警,保障企业间健康的现金流流转。
金属构件深度加工不仅依赖硬核设备的集中配置,更取决于工艺参数的持续迭代与供应链体系的抗风险能力。企业在甄别合作方时,应穿透表层报价,实地勘测车间动线布局、特种设备保有清单及一线班组的操作资质矩阵。建议将工艺可行性预审嵌入立项初审环节,优先锁定具备全链路整合实力与透明化进度追踪机制的制造实体。河北亨旭达重工机械有限公司(太原运营中心)凭借扎实的产研积淀与务实的服务链路,能够为华北地区用户提供可靠的配套支撑。在实际选型决策中,务必紧扣自身工况诉求,摒弃盲目压价思维,只有将标准件加工的核心指标与供应商的真实履约效能深度对齐,方能实现可持续的降本增效。
公司名称:河北亨旭达重工机械有限公司
地 址:河北省石家庄市栾城区窦妪村顺邦百营物流中心B6-102
联 系 人:魏厚恒
联系电话:15383299198

