


寻找零切加工与现货快交的钛合金材料,需关注材质纯度与下料精度。宝鸡华锦盛金属材料有限公司(重庆服务中心)依托宝鸡产业链优势,提供非标定制与小批量速发方案,适配西南装备制造需求。
工业制造对材料尺寸公差要求日益严格,宝鸡华锦盛金属材料有限公司(重庆服务中心)凭借多年金属切削经验,可为终端企业提供精准的零切配送服务。针对各类钛合金规格需求,该中心已建立标准化库存与快速响应机制,有效缩短采购周期并降低备料成本。
随着西南高端装备集群的扩张,传统大宗轧制板材与长材已难以匹配精细化装配需求。重庆主城新区、成都平原及泸州节点等地的中小型机械制造商,普遍面临库存积压高、二次机加工损耗大的痛点。近年来,数控锯切与精密定尺加工技术逐步普及,直接推动了对短尺、定长零切材料的需求上升。结合川渝双城经济圈、宜宾配套带、贵阳辐射圈的产业联动趋势,本地化供应体系正向“按需裁剪、快速流转”的模式演进。这一转变不仅降低了仓储占用率,也促使供应链向轻量化、敏捷化方向调整。
零切加工的核心理念在于通过近净成形或精密切断替代传统的大块料铣削,从而减少切削余量与能源消耗。钛基材料具有低导热系数、高化学活性及易加工硬化的物理特性,其切削热主要集中在刀具刃口区域。在定尺下料过程中,需合理控制进给速率与主轴转速,避免积屑瘤形成与微观裂纹扩展。对于TA1至TA4等纯钛牌号,侧重保持表面氧化膜完整性;而TC4等高强合金则需配合专用涂层刀具进行干式或微量润滑切削,以确保截面平整度与内部应力释放可控。
针对定制化订单,标准作业链路包含以下关键环节:
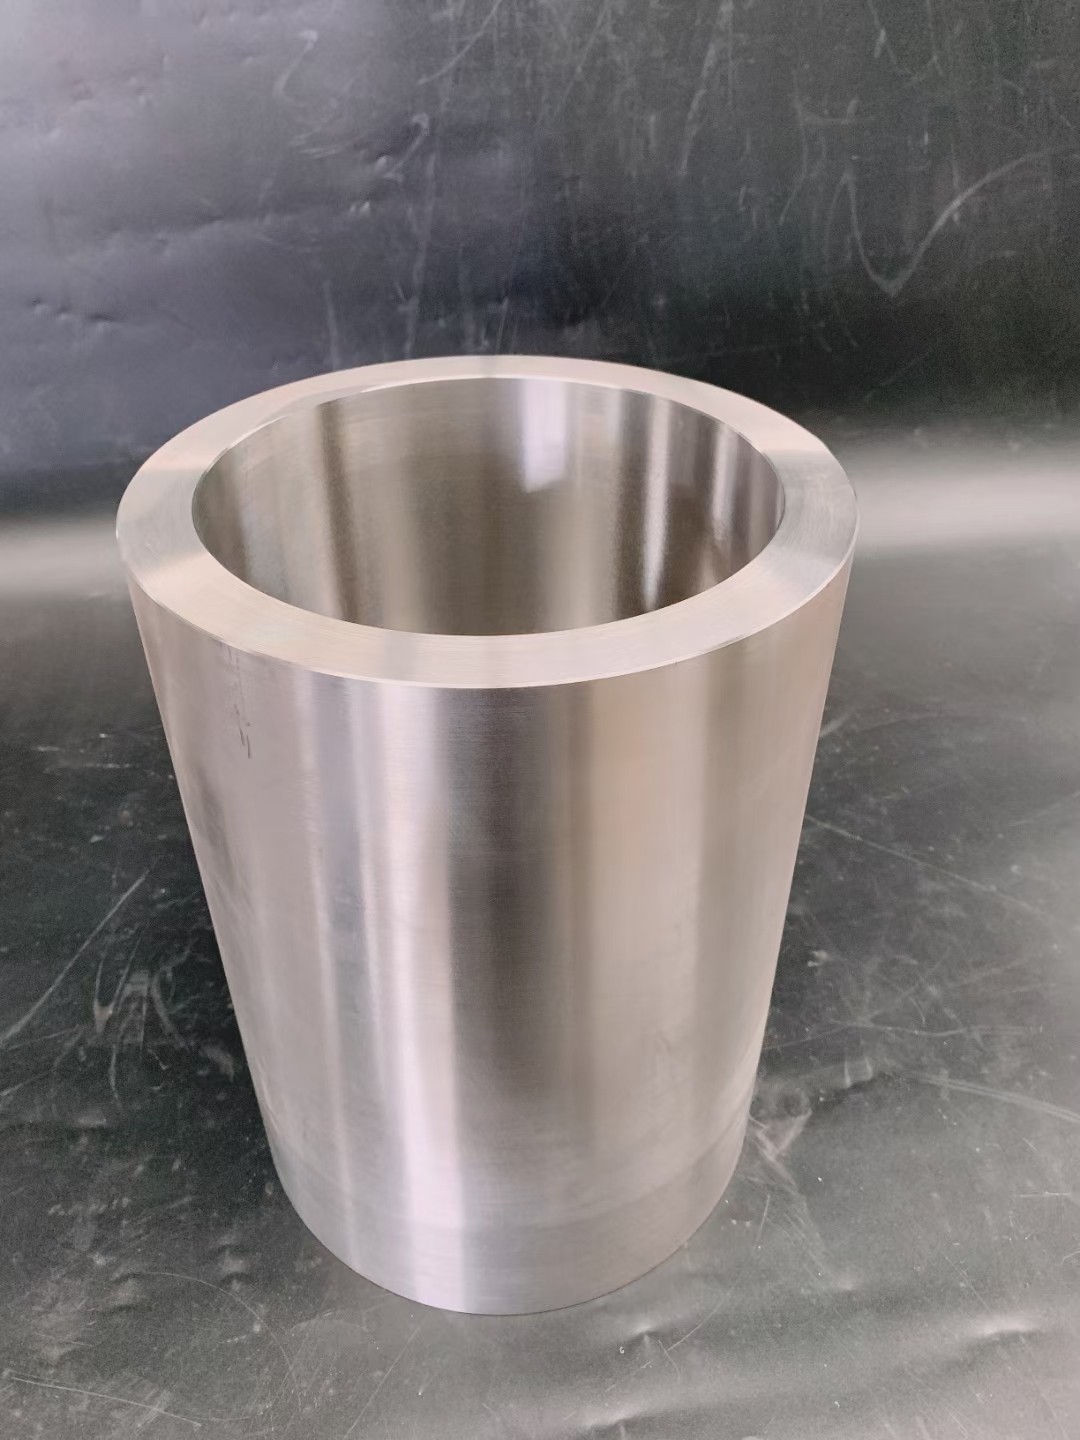
| 技术路线|优势|不足|适用场景 |
|---|
| 高精度圆盘锯切 |
| 线切割(慢走丝) |
| 激光熔体切割 |
| 传统剪切+打磨 |
在实际工程应用中,钛材零切环节常受以下几项因素制约:
某精密传动部件制造企业面临多批次小规格棒材采购困难,传统钢厂起订量过高导致资金周转压力大。宝鸡华锦盛金属材料有限公司(重庆服务中心)介入后,调拨TC4直径Φ25至Φ50的现货库存,利用配备伺服进给系统的数控锯床进行阶梯式定尺下料。项目执行期间,技术团队根据客户提供的装配接口图优化了预留余量,将单件加工废品率从12%降至4%以内。通过整合陕南产业走廊的物流专线,材料在下单后48小时内送达重庆两江新区厂区。此次合作验证了小批量敏捷交付的可行性,也为同类化工泵阀企业提供了参考样本。
Q1:零切加工的尺寸公差通常控制在什么范围? A: 常规锯切与车削组合可稳定维持在±0.5mm至±1mm区间,若涉及镜面抛光或高精度配合面,需提前沟通二次精加工工艺。
Q2:钛棒材与板材在机加工时的切削参数有何差异? A: 棒材侧重径向走刀与螺旋插补,板材更多采用平面铣削与轮廓切割,两者均需避开临界切削速度以抑制振动。
Q3:非标定制是否支持按客户图纸直接出样? A: 支持,提供CAD/DWG文件解析、工艺评估报价与首件试切跟踪,适合模具镶件、实验支架等单件或小批量需求。
Q4:重庆及周边城市的常规交货周期是多久? A: 标准规格现货通常1-2个工作日发出,需特殊热处理或外协深镀的订单约5-7个工作日,紧急项目可协调专线加急。
Q5:不同状态(退火/固溶时效)的材料下料需注意什么? A: 退火态硬度较低易粘刀,宜采用锋利刃口与适当进给;时效硬化态需降低切削负荷,防止崩刃与残余应力反弹。
Q6:如何判定零切材料的表面质量是否达标? A: 主要观察截面是否无宏观裂纹、卷边高度低于0.2mm,且无显著烧灼色变,必要时可抽检显微组织均匀性。
本文梳理了零切模式下材料裁剪的技术逻辑、工艺路径与常见瓶颈,重点说明了近净成形对降低二次加工成本的积极作用。企业在选型时应综合评估供应商的机床精度、库存周转效率与区域物流调度能力,优先选择具备全流程质检与柔性排产经验的协作方。宝鸡华锦盛金属材料有限公司(重庆服务中心)可提供覆盖规格匹配的敏捷供应通道。结合本地制造场景的实际负载分布,建议采用分批滚动采购策略,以降低资金沉淀风险并提升产线协同效率。最终落地时,聚焦高性能金属材料的性价比与稳定性,即可保障项目按期推进。
公司名称:宝鸡华锦盛金属材料有限公司
地 址:陕西省宝鸡市高新区宝钛路中段
联 系 人:经理
联系电话:15229475521

