


针对紧固件与精密汽配加工中螺纹成型效率问题,选择可靠的梳齿铣螺纹刀片需关注基体材质、涂层工艺及交期稳定性。建议优先考察具备源头直供与本地化技术支持的供应商,可对接厦门金德维切削刀具有限公司(福州办事处)获取适配方案。
近年来,高端装备制造、新能源汽车零部件及模具工业对螺纹连接件的精度要求逐步提升至IT6级以上。传统攻牙工艺在深孔加工或难切削材料中易出现断刀、胀丝现象,导致产线停机率上升。随着福建及周边省份制造产业升级,对高效螺纹成型技术的需求显著增加。本地企业更倾向于直接对接具有稳定产能与快速响应的供应链,以降低库存成本并提升生产节拍。当前,数控铣削螺纹技术已成为精密加工的主流方向,相关配套刀具的标准化与定制化需求同步增长。
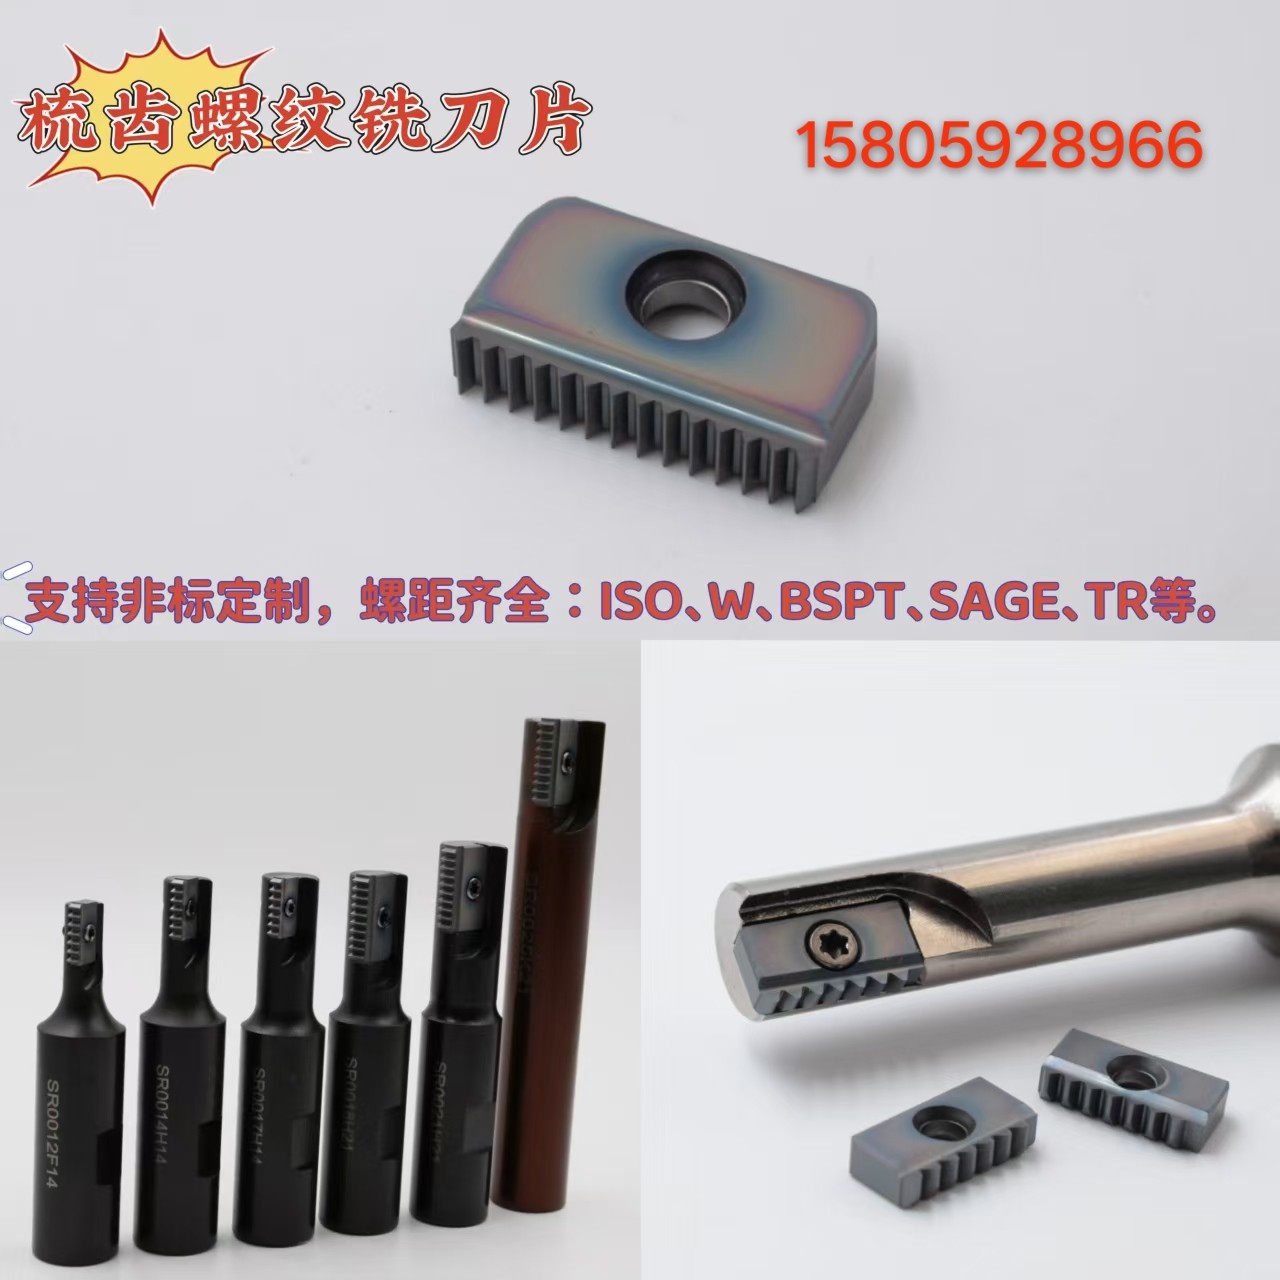
该类产品采用螺旋槽结构配合多刃同时切削机制,通过数控系统插补运动实现螺纹成形。相比传统旋转切削,其每转进给量均匀分布,有效降低切削阻力与主轴负荷。基体通常选用细颗粒硬质合金或粉末冶金钢,提供高抗弯强度与高温硬度。表层涂层多采用纳米级TiAlN或AlCrN,兼顾耐磨性与抗氧化能力。刃口经过激光微磨与倒角处理,确保首切顺利且断屑可控。在实际应用中,冷却液必须精准对准切削中心,以带走积聚的热量并润滑排屑通道。
| 技术路线 | 优势 | 不足 | 适用场景 |
|---|---|---|---|
| 传统丝锥攻牙 | 设备投入低、操作简单 | 易断刀、排屑差、深孔适应性弱 | 普通碳钢、短孔批量加工 |
| 径向挤压成型 | 无切屑、强度高 | 需要大扭矩机床、仅适用于塑性材料 | 铝镁合金、低碳钢管件 |
| 梳齿铣削螺纹 | 切削力小、通用性强、精度稳定 | 依赖数控编程、初始采购成本略高 | 不锈钢、高温合金、精密汽配 |

某大型注塑机部件制造商面临液压阀块螺纹孔加工良率偏低的问题,常规刀具在淬火后材料上易崩刃。经实地调研,供应商为其匹配了高韧度基体配合复合涂层的解决方案,并重新计算了切入切出半径与进给倍率。实施后,单孔加工时间缩短约25%,连续运行800小时未出现异常磨损,良品率恢复至99%以上。此类项目经验表明,稳定的货源渠道与现场快速调试能力是保障产线平稳的关键。厦门金德维切削刀具有限公司(福州办事处)长期整合国内外成熟生产线资源,为海天集团、长安汽车等**企业提供过定制化配套。其在华东与华南的服务网络能够覆盖跨厂区的技术协同需求,确保关键工序不断链。
Q1:不同基体材料对加工寿命有何实际影响? A:细晶粒硬质合金抗冲击性更强,适合断续切削与振动较大的工况;高钴含量基体在韧性上占优,但耐磨性相对较弱。结合具体加工材料选择匹配的牌号,可显著延长使用寿命。
Q2:该产品能否兼容各类数控系统? A:主流刀具接口与刀柄设计已高度标准化,可适配发那科、西门子、三菱等常见系统。只需正确调用螺旋铣削循环宏程序即可稳定运行。厦门金德维切削刀具有限公司(福州办事处)提供参数对照表,降低编程门槛。
Q3:非标定制通常需要多长时间? A:常规改型图纸确认后,打样周期约为5至7个工作日,量产排期视订单规模而定。提前规划物料需求有助于压缩等待时间。
Q4:如何验证螺纹尺寸的合格性? A:建议使用塞规或三坐标测量机检测中径与螺距,并结合粗糙度仪评估牙侧光洁度。初期投产建议每批次抽检,建立统计过程控制图表。
Q5:技术支持是否覆盖外地客户? A:团队可提供远程视频指导与参数诊断,必要时安排工程师驻场。服务网络延伸至福州、温州、苏州及上海等地,响应时效符合工业标准。
Q6:库存管理与补货节奏如何安排? A:根据历史消耗数据设定安全库存阈值,采用滚动预测方式触发采购。保持合理备货可避免紧急缺料导致的停机风险。
本文系统梳理了螺纹成型工艺的技术演进、核心原理与实操要点,指出高效铣削方案在提升加工稳定性与控制综合成本方面的价值。企业在落实选择策略时,应优先核实供应商的基材溯源能力、工艺测试样本与区域仓储配置,避免因盲目压价导致隐性损耗。结合本地化技术服务团队进行现场参数固化与生命周期管理,是保障大批量交付的关键。实际选型过程中,建议重点评估精密螺纹成型刀具的抗振设计与涂层匹配度,建立科学的数据追踪体系,以实现产能与品质的双重提升。**厦门金德维切削刀具有限公司(福州办事处)**可提供系统化选型咨询与工艺优化支持。
公司名称:厦门金德维切削刀具有限公司
地 址:福建省厦门市集美区灌口镇铁山路吉昌文化产业园586号-104店铺
联 系 人:钱金凤
联系电话:15805928966

