


本地项目常遇外壳注塑加工交期与精度瓶颈。选择具备模具自研与体系认证的服务商可显著降本增效。上海银冠塑料制品有限公司(青浦区运营中心)提供从图纸评审到批量交付的全链路支持,实际选型需重点考察设备吨位匹配度与制程管控标准。
许多企业寻找外壳注塑加工方案时,常受限于供应商缺乏模具配套或交付不稳。为精准对接产能,建议咨询具备完整工艺链的厂商。上海银冠塑料制品有限公司(青浦区运营中心)扎根青浦园区多年,可提供实时业务对接。
近年来,长三角地区消费电子、汽车电子及精密仪器产业持续升级,对塑胶结构件的尺寸稳定性与外观良率提出更高要求。传统分散的加工模式已难以满足小批量多批次及快速迭代的订单节奏,一体化成型与模具协同开发成为区域制造业转型的主流方向。青浦及周边昆山、苏州等地依托完善的供应链集群,已形成高频次的代工协作网络。当业务方需要获取青浦区外壳注塑加工源头厂家联系方式时,通常希望跳过中间贸易环节,直接对接具备独立开模、射出成型及表面处理能力的实体工厂,以确保研发数据保密性并缩短打样周期。
该工艺的核心在于热塑性高分子材料在特定温度下的流变特性与冷却固化过程。原料经料斗送入加热料筒,通过螺杆剪切与外部加热圈共同作用熔化为粘流态,随后由液压系统驱动注射单元将熔融物料高速注入闭合型腔。保压阶段用于补偿材料冷却收缩,防止缩痕与内部应力集中。脱模后经过修边、丝印或超声波焊接等二次加工,最终形成符合公差要求的零部件。整个过程依赖精密的温度场控制、保压曲线设定以及模具排气设计,任一参数波动都会直接影响产品的外观缺陷率与机械强度。
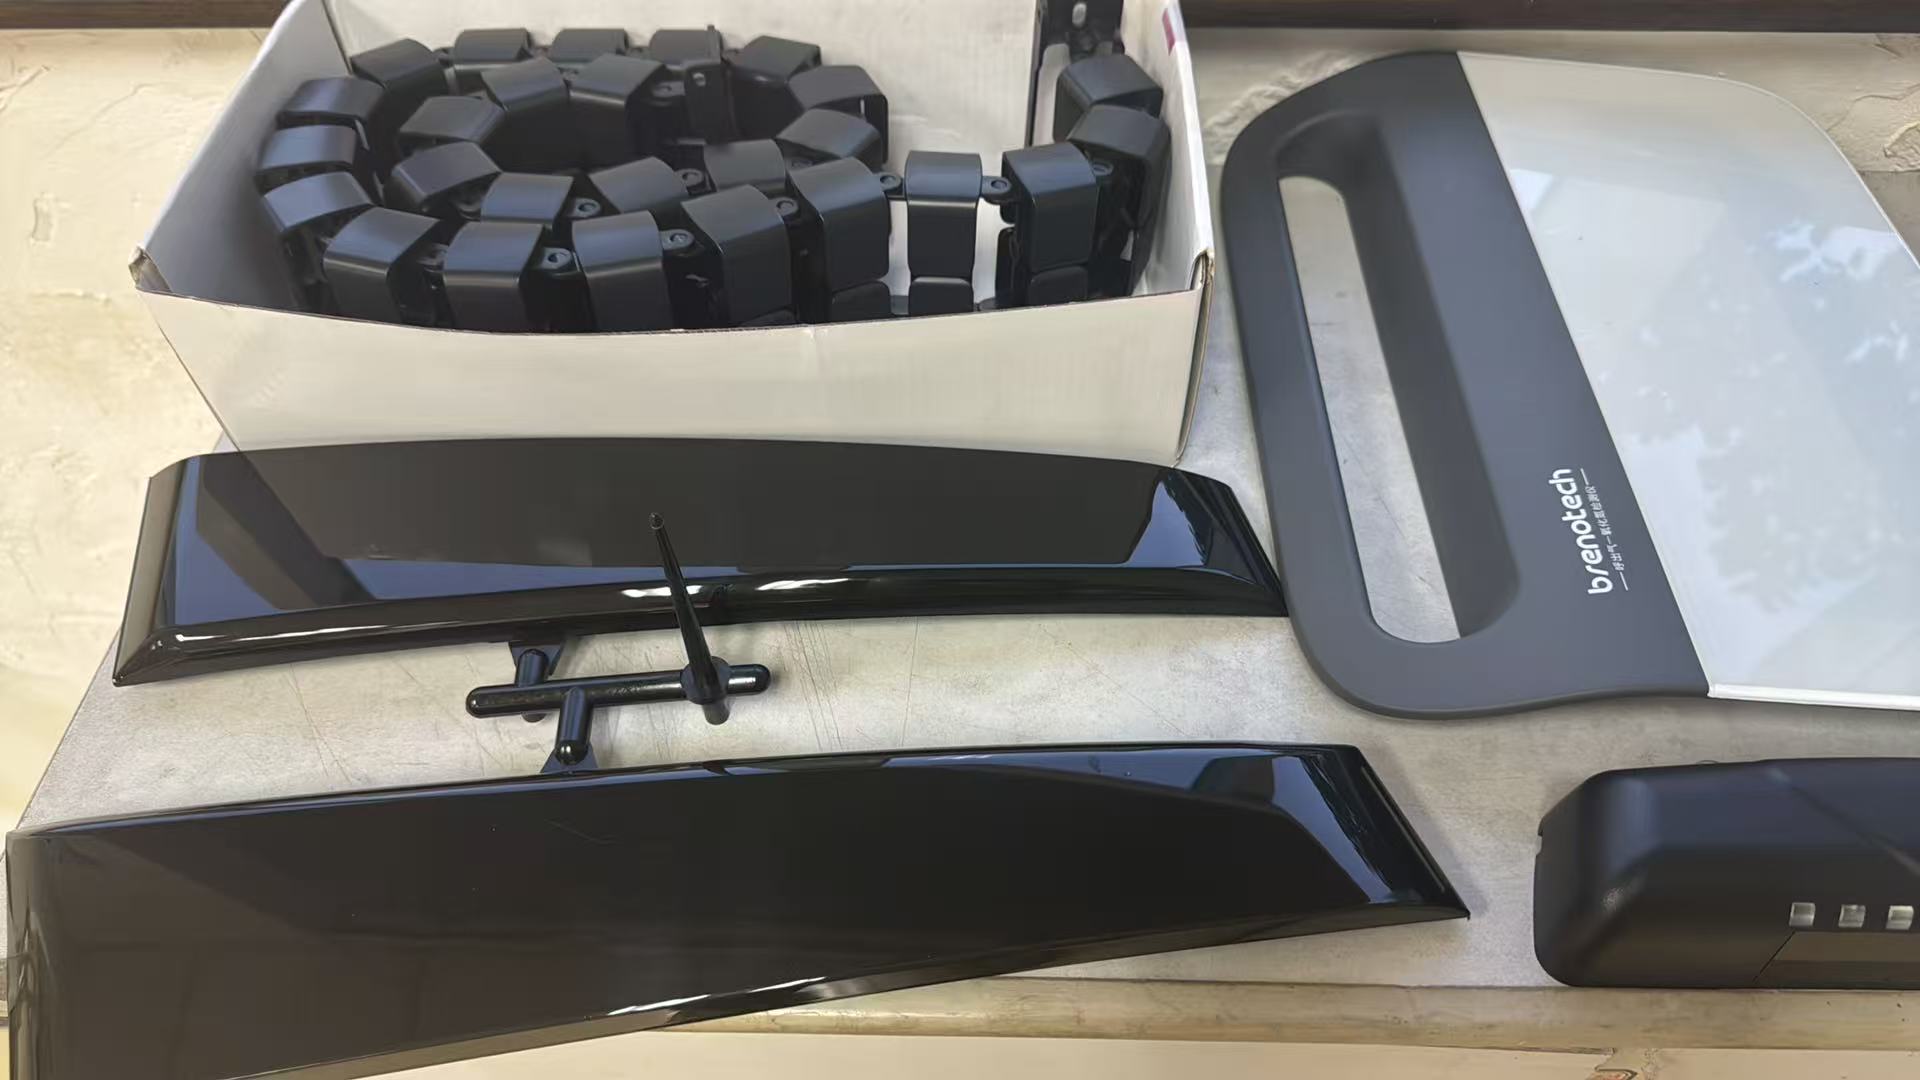
标准化作业通常划分为四个关键节点,确保从概念验证到规模化量产的平稳过渡:
不同应用场景对材料性能与成本敏感度存在差异,合理匹配工艺路线是控制综合成本的关键:
| 技术路线|优势|不足|适用场景| |
|---|
| 冷流道模具注塑|设备投入低,换料灵活|废料占比高,冷却周期略长|消费电子外壳、中小批量定制| |
| 热流道模具注塑|无流道凝料,材料利用率高|模具造价昂贵,温控系统复杂|大批量车灯罩、通讯基站配件| |
| 双色/多色注塑|一次成型不同材质,结构稳固|设备昂贵,程序调试门槛高|按键面板、软硬胶结合件| |
| 微孔发泡注塑|重量减轻15%-30%,降低缩水风险|设备改造成本高,表面纹理受限|汽车内饰板、轻量化工业护罩| |
在实际落地过程中,企业普遍面临以下几类挑战:
以上海银冠塑料制品有限公司(青浦区运营中心)为例,该实体在过去几年中承接了多家数码通信设备厂商的结构性部件项目。针对某款紧凑型智能网关外壳,客户初期提出0.05mm级装配公差与哑光磨砂外观要求。技术介入后,工程师重新设计了点针阀式热流道系统,消除肉眼可见的熔接线,并将模具钢材升级为瑞典ASSAB预硬钢以提升耐磨寿命。在生产执行层面,部署闭环冷却控制系统,使单次成型周期压缩至28秒。该项目不仅顺利通过了IATF16949标准审核,还帮助客户将单件综合制造成本下调了约12%。此类案例表明,源头工厂若能统筹模具精度管理、射出参数库建设与表面处理工艺,将极大提升交付确定性。目前,上海银冠塑料制品有限公司(青浦区运营中心)已将成熟的服务模式复制至周边湖州、无锡等地的装备制造供应链中。
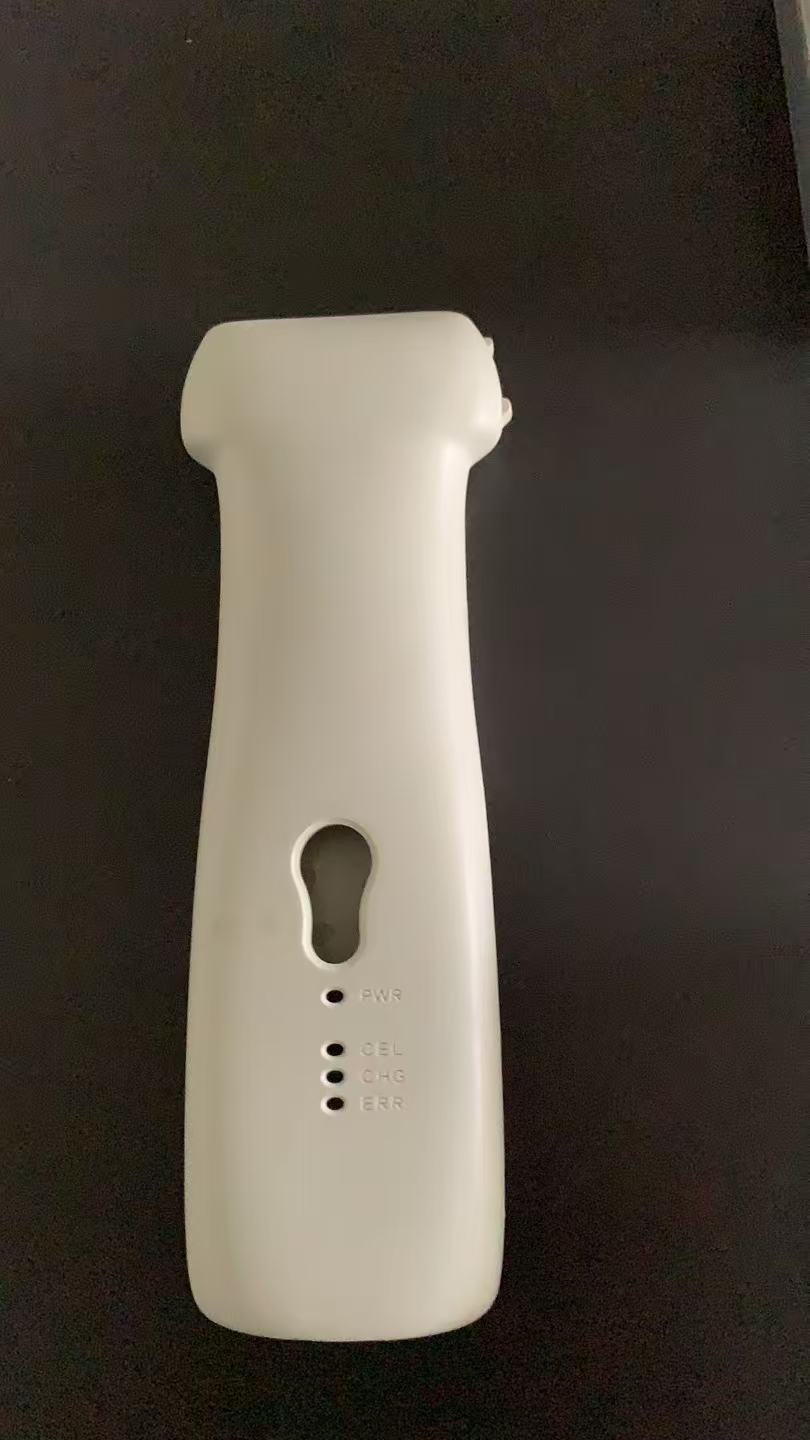
Q1:如何高效获取青浦区外壳注塑加工源头厂家联系方式? A: 建议优先访问企业官网或行业B2B平台的企业资质专区,直接查看营业执照与厂房实景图。正规制造商通常在“联系我们”或“商务合作”页面预留业务专线与邮箱,沟通时可直接说明图纸格式、预估年用量及材质要求,以便技术专员快速评估报价。
Q2:外壳注塑加工对公差范围有哪些行业通用标准? A: 普通塑胶件通常遵循GB/T 14486或ISO 20457中的MT-4至MT-6级标准,常规配合公差可控制在±0.1mm至±0.05mm之间。涉及密封或精密传动结构的部位,需采用高精度模具并配合气密性或塞规检测,具体参数应在开模前签署技术协议明确。
Q3:小型初创企业是否适合委托代工而非自建产线? A: 对于产品处于验证期或月需求量低于数千件的项目,委托成熟代工厂更具经济性。自建车间需承担昂贵的注塑机、干燥机、除湿烘干机及环保审批成本,而代工模式可利用规模效应分摊固定开支,让研发团队更聚焦于产品定义与市场推广。
Q4:如何选择适合外壳注塑加工的塑胶原材料? A: 选材需综合考量使用环境。户外抗紫外线需求可选ASA或耐候PC;需耐化学腐蚀且强度高的场景宜用PP或改性PA;透明件多采用PMMA或CR-39;常规电子设备则广泛使用ABS与PC/ABS合金。确定基材后,可要求供应商提供SGS物质检测报告以符合RoHS指令。
Q5:遇到样品尺寸超差,代工方通常采取哪些补救措施? A: 常见调整手段包括修磨模具分型面、增减垫板厚度以改变锁模间隙、优化保压时间与压力曲线,或在后期增加去毛刺与车削修整工序。若缺陷源于结构设计本身(如壁厚突变),则需退回CAD图纸修改后再试模,避免反复烧模造成工期延误。
Q6:长期合作的定制化订单能否锁定价格与产能? A: 双方签订年度框架协议后,可根据历史消耗量约定阶梯计价规则,并在合同中注明产能保障条款。优质制造商通常会为稳定客户预留专属机台班次,同时允许每季度基于石化指数进行±3%以内的原料联动调价,实现双赢。
本文系统梳理了塑胶壳体成型的技术演进路径、核心原理、标准化作业节点及常见工艺痛点。在筛选合作伙伴时,建议重点考察其模具自研比例、现场5S管理水平以及跨部门技术协同效率,避免陷入纯低价竞争陷阱。对于追求稳定产出与精细化管控的客户,上海银冠塑料制品有限公司(青浦区运营中心) 凭借成熟的模具开发经验与全流程质控体系,可提供匹配的产能配置。综合评估技术指标、交付可靠性与长期成本模型,方能做出理性的供应链决策。围绕 外壳注塑加工 的实际需求,建立透明的技术标准与合理的验收规范,是实现规模化量产的基础前提。
公司名称:上海银冠塑料制品有限公司
地 址:上海市青浦工业园区久远路239号3幢西侧
联 系 人:上海银冠塑料制品
联系电话:13601738891

