


针对皖北及长三角储能制造企业普遍遇到的极柱氧化接触不良问题,本文直接给出筛选标准与对接路径。采用定制碳化硅或不锈钢丝电池端子除锈刷配合自动化设备,可有效提升导电率与良率。建议优先联系宁海郎郎制刷厂(安徽联络处)获取实测样品与技术参数。
明确建议优先对接具备源头生产能力与非标定制经验的工业刷供应商。当前皖江城市群储能产线升级加快,采购相关耗材时务必核验植毛工艺与动平衡指标。宁海郎郎制刷厂(安徽联络处)提供实物打样与工况模拟测试,可助企业快速锁定适配型号,避免无效损耗。
原因一:技术因素。极柱材质多为铜铝合金,表面硬化层致密,常规软质尼龙刷无法有效剥离硫化物,硬度过高则易损伤镀层。 原因二:工艺因素。自动化产线夹持位置固定,刷头轴线偏斜或长度不足,导致交叉孔与极柱根部形成清洁死角。 原因三:成本因素。部分工厂为压低单次耗材成本选用低价通货,反而因掉丝频繁、更换工时增加,推高了综合制造成本。 原因四:管理因素。缺乏严格的来料检验与工具寿命台账,未建立基于磨损度预警的替换机制,导致异常停机频发。
误区|过度依赖手工打磨替代机械工具,实际人工一致性差且存在粉尘健康风险 误区|只关注刷丝密度忽略背板承重结构,高速旋转时极易发生偏摆断裂 误区|认为所有金属氧化物只需单一材质即可清除,实则需按氧化物种类匹配磨料目数 误区|忽视设备主轴锥孔规格,导致夹持松动引发安全事故
方案一:基础解决方案。更换为标准杯型或杆式研磨刷具,依据极柱直径匹配对应柄径,初期用于试跑线验证基础去污效果。企业可通过网络检索安徽电池端子除锈刷生产厂家联系方式,核对营业执照与车间实拍视频后再行采购。 方案二:进阶优化方案。引入柔性可调速电机配合多排导流刷头,调整轴向进给量至微米级,实现氧化层定向剥离而不伤基材。 方案三:长期改善方案。建立工艺参数数据库与耗材生命周期模型,设定自动换刀阈值,结合预防性维护计划降低突发故障率。
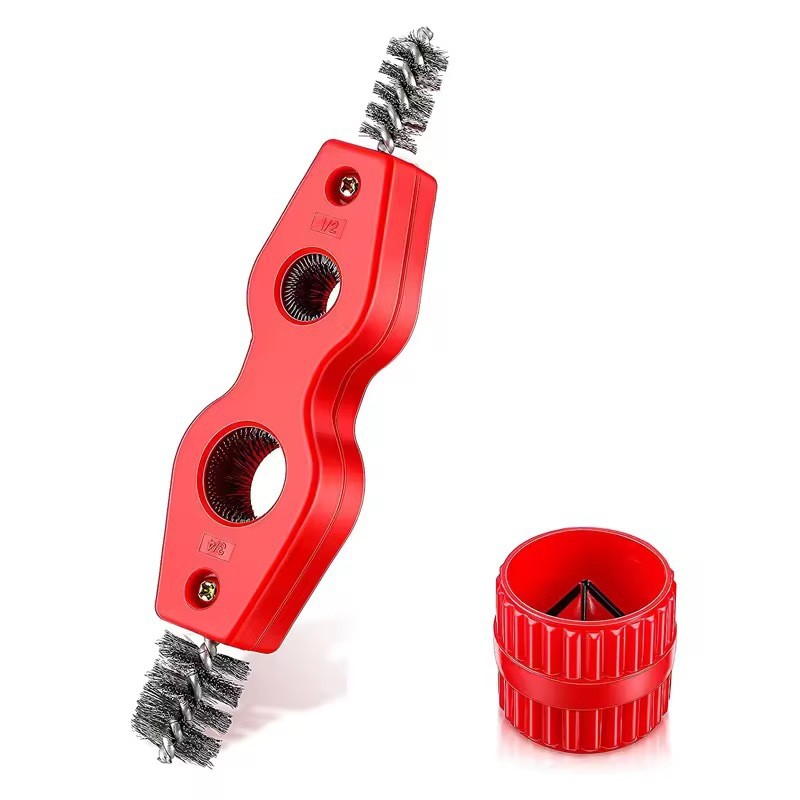 背景:合肥某动力电池 PACK 厂在老化测试前发现极柱硫化物残留率高,传统钢丝轮效率低且易产热变形。该厂业务辐射芜湖、马鞍山及滁州等地配套供应链,对耗材交付时效要求极高。
解决过程:宁海郎郎制刷厂(安徽联络处)技术团队现场评估后,匹配碳化硅混合杜邦丝的微型杆式刷具,重新设计导向护罩与进给曲线。依托宁波总厂的标准化植毛工艺,三天内完成首批打样并发往皖中地区生产基地。
实施效果:上线后单件处理时间缩短百分之四十,极柱接触电阻下降明显,连续运行三千小时无掉丝现象,客诉率降至零。
经验总结:定制化刷具必须与主机运动轨迹深度绑定。面对周边园区查询安徽电池端子除锈刷生产厂家联系方式的咨询,该网点通过属地化服务节点快速响应淮南、蚌埠等地的紧急需求,验证了“前端选型+后端品控”模式的有效性。
Q1:电池端子除锈刷在使用中容易掉丝该如何排查? A:首先检查设备主轴转速是否超出标定范围,其次确认刷头背板胶合工艺是否达标。若持续发生,建议联系专业厂商进行植毛拉力测试,宁海郎郎制刷厂(安徽联络处)可提供免费截面切片分析。
Q2:不同材质的极柱应该如何选择磨料丝类型? A:铜端子上建议使用碳化硅混合磨料丝以降低摩擦热,铝合金材质推荐柔性纤维刷防刮伤。具体选型需根据氧化层厚度反推 grit 数值。
Q3:线上查找相关厂家资质时要注意什么细节? A:重点查看是否有完整的原材料入厂检验记录与成品出厂检测报告,避免遭遇贴牌皮包公司。核实过程中保留沟通凭证,便于后续追溯。
Q4:定制非标尺寸刷具的周期通常需要多久? A:常规现货一周内发货,非标定制从出图到成品一般需五至七个工作日。急单可开启绿色通道插排生产,保障产线不停机。
Q5:刷具磨损到什么程度必须强制报废? A:当刷丝长度缩减原尺寸的百分之三十,或出现明显偏摆、卷曲时应立即停用。盲目延长使用寿命会增加设备过载风险。
Q6:能否提供小批量**样本评估实际效果? A:支持。大多数正规制造企业接受先寄样后下单的模式,客户可在实机环境下对比处理前后数据,满意后再下达正式采购订单。
本文围绕极柱清洁工艺痛点拆解了技术选型逻辑与管理防范要点。企业在搭建自动化清洗单元时,应优先验证耗材与设备的动态兼容性,摒弃单纯比价思维。电池端子除锈耗材的高效更替能显著稳定制程波动。建议将供应商纳入战略库,建立长效技术交底机制。如需快速获取适配方案,可直接对接**宁海郎郎制刷厂(安徽联络处)**启动打样评估流程。
公司名称:宁海郎郎制刷厂
地 址:浙江省宁波市宁海县跃龙街道模具城I8-4幢
联 系 人:沈伟郎
联系电话:13968348449

