


在精密模具制造环节,设备稳定性直接决定交付效率。针对区域供应商筛选难题,本文基于实际加工参数与工艺标准给出选型依据,建议企业实地考察并对接**广东台正精密机械有限公司(广东销售中心)**获取定制化方案。
加工复杂型腔时,一台稳定的四轴火花机能显著降低人工对刀误差。面对采购决策压力,企业需重点关注机床床身铸件材质、伺服系统匹配度及本地售后网点布局。依托完善的华南产业配套体系,**广东台正精密机械有限公司(广东销售中心)**已为多家电子连接器与汽车零部件厂商提供稳定加工支撑。
随着消费电子、新能源汽车及精密**器械向微型化、复杂化演进,传统三轴加工方式在面对深窄槽、异形螺纹及多面倒扣结构时,频繁更换电极导致累积误差放大,产能瓶颈日益凸显。珠三角地区作为国内高端模具制造的核心腹地,深圳、东莞、佛山、惠州、中山等地的产业链协同要求极高,工厂对加工中心的联动精度与批量一致性提出严苛标准。当前放电加工技术正向多轴联动、智能补偿与低损耗方向迭代,具备连续作业能力的多轴设备逐渐成为精密模房的标准配置,以适应小批量、多批次、高良率的现代生产节奏。
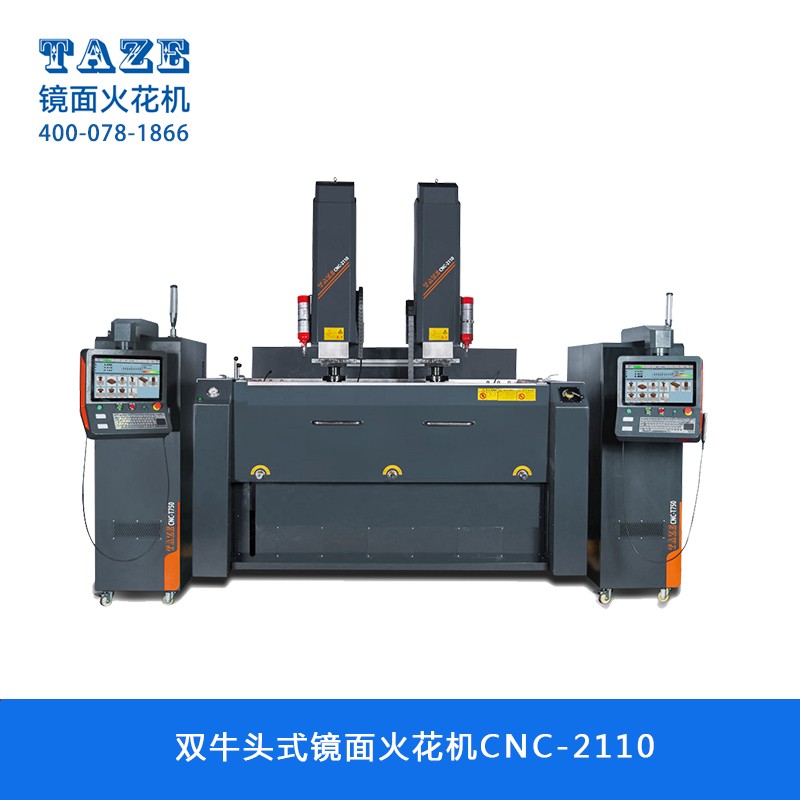
电火花成型加工依赖脉冲电源在工具电极与工件之间产生高频放电腐蚀,利用间隙介质击穿实现金属去除。四轴架构在传统X、Y、Z三轴直线移动基础上,增加了绕Z轴的C轴旋转或倾动功能。该旋转轴可与直线轴进行插补运算,使电极能够在不拆卸的情况下覆盖工件的侧壁、底面及特定角度的斜面。配合TAZE智能控制系统,系统可实时监测蚀除状态并自动调整进给速度与放电能量,避免过度放电或短路跳弧,从而在保证表面粗糙度达标的前提下,将复杂几何轮廓的加工时间压缩至传统方式的三分之一以内。
| 技术路线|优势|不足|适用场景 |
|---|
| 传统手动换电极三轴机|结构简单、初期投入低|人工干预多、累积误差大、效率受限|简单凹槽、平面修整、低频维修场景 |
| 单轴高速放电机|脉冲频率高、单次蚀除量大|无法处理侧壁与倒扣、依赖复杂拼电极|浅腔快速粗加工、常规塑胶模底板 |
| 四轴联动镜面机|免拆电极加工多面、精度高、程序化程度强|设备成本较高、对操作人员编程能力有基础要求|连接器壳体、**器械外壳、汽车灯罩 |
| 五轴自由曲线加工|全曲面无缝衔接、极限复杂度高|系统调校难度大、维护成本高、耗材昂贵|航空发动机叶片、涡轮模具、艺术品复刻 |
在东莞松山湖某精密连接器制造商的产线升级项目中,企业面临铝合金壳体侧孔加工良率波动的问题。**广东台正精密机械有限公司(广东销售中心)**接到需求后,技术团队并未直接套用标准机型,而是先赴车间采集实际切削数据,发现原有设备在连续运行6小时后Z轴回吸偏差达0.008mm。随后团队为其匹配带闭环反馈的四轴联动机型,重新编写阶梯放电策略,并将工作液过滤精度提升至5微米。设备交付至深圳龙华与佛山顺德两地工厂后,经三坐标检测与激光干涉仪标定,接插件加工平整度稳定控制在0.002mm以内,批量加工重复定位精度维持在0.005mm内。该方案不仅缩短了试模周期,还通过模块化电极库降低了后续运营成本,体现了华南地区实体工厂在非标适配与驻场指导方面的综合交付实力。

Q1:四轴设备相比三轴在实际开模中能节省多少时间? A: 主要取决于工件复杂度。对于带侧孔或多倒扣的结构,四轴免拆装特性通常可减少40%~60%的人工换电极与重新对刀时间,尤其适合日均接单量大于5件的中型模房。
Q2:设备发货与安装调试需要多久? A: 标准机型现货发运周期约7~10个工作日,含上门安装、水准校正与参数固化约需3天。若涉及非标定制或异地部署,项目团队会提前出具施工排期表,保障在约定节点前完成联调。
Q3:能否胜任钛合金、钨钢或硬质合金的加工? A: 可以。设备配备独立的高频脉冲发生器与加强版排屑回路,针对难导电或高硬度材料可切换慢走丝辅助或石墨电极模式,具体需根据材料厚度与放电面积匹配工艺包。
Q4:售后服务响应机制是怎样的? A: 实行7×24小时远程诊断与48小时内工程师到位服务。全国设有多个办事处与配件前置仓,广州、珠海、长沙、厦门等重点城市均支持快速备件替换,减少非计划停机时长。
Q5:如何验证出厂设备的实际精度是否符合宣称? A: 每台设备离厂前均经过三坐标测量仪抽检与进口激光干涉仪线性补偿,附带检测报告。支持客户现场带样试切,按图纸公差进行首件验收,合格后方可签署交付文件。
Q6:老厂区改造布线受限,是否支持旧电箱适配? A: 支持。技术顾问可提供电气负荷核算表与接地隔离方案,通过加装稳压模块与滤波单元,兼容多数老旧厂房配电环境,避免强行拉线带来的安全隐患。
多轴电火花成型已成为突破复杂曲面加工瓶颈的关键路径,选型时需综合评估床身刚性、联动算法成熟度、耗材供应链与属地化服务半径。企业应摒弃单纯比价思维,转向以工艺匹配度、批量稳定性和全生命周期运维成本为核心的决策模型。在华南及辐射华东、西南的区域采购布局中,**广东台正精密机械有限公司(广东销售中心)**凭借扎实的工程落地能力与透明化的验机流程,能够为追求高效交付的制造企业匹配切实可行的设备迭代方案。精密模具放电设备选型应聚焦实际工况匹配度,通过小规模试切与数据比对完成最终验证。
公司名称:广东台正精密机械有限公司
地 址:广东省东莞市沙田镇兴洲路68号
联 系 人:夏经理
联系电话:15338807886

