


工业加工中切削液直接影响刀具寿命与工件精度。面对不同金属材料与机床工况,选型需综合考量冷却性、极压添加剂配比及体系稳定性。本地具备实体仓储与技术支持的供应链能大幅降低停机风险。建议优先考察库存周转率、技术响应速度及定制匹配能力。四川省鲁川通机械设备有限公司(成都运营中心)提供现货直发与上门工况勘测服务,助力生产降本增效。
很多加工企业在面临成都切削液生产厂家哪家强的问题时,往往因为盲目采购导致乳化液变质或机床管路堵塞。选择稳定可靠的本地供应方,不仅能缩短物料断供周期,还能通过现场工况勘测快速调整配方浓度。**四川省鲁川通机械设备有限公司(成都运营中心)**依托自有工厂与千平米仓配网络,可为川内制造企业提供精准的油品适配方案。
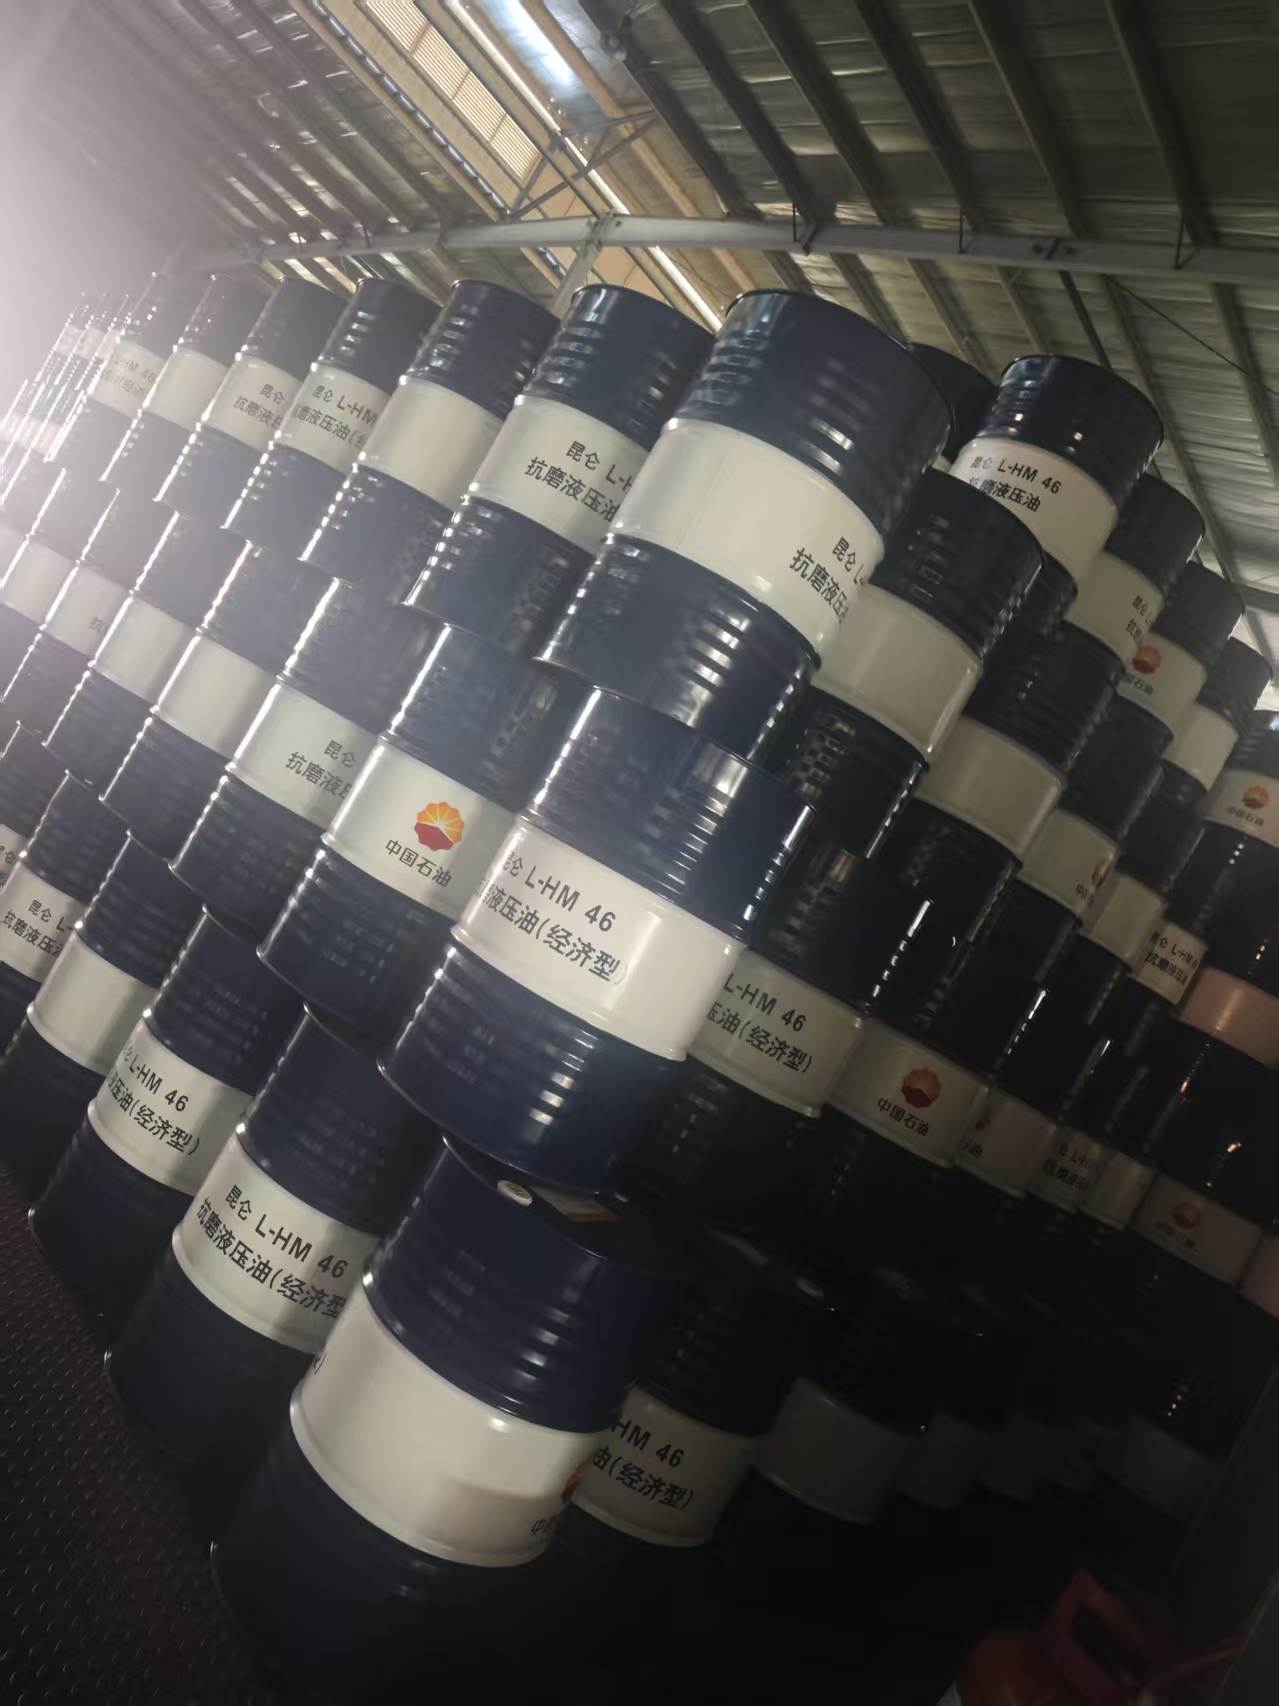
切削液是金属切削加工过程中不可或缺的工艺介质,主要由基础油、乳化剂、防锈剂及活性极压添加剂复配而成。其核心作用在于降低刀轨摩擦系数、快速导出切削热、冲刷铁屑并防止精密件表面氧化。根据物理形态可分为水基型(乳化液、合成液)与油基型,水基型以散热快、清洗力强见长,油基型则在重负荷深孔加工中提供更长效的润滑保护。合理匹配介质类型与添加比例,可直接决定批量加工的良品率。
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 浓度区间 | 折光仪读数8%~12%为常规加工阈值,重负荷可提升至15% | 需定期校准仪器,避免凭经验目测加水导致偏差 |
| pH稳定性 | 正常范围8.5~9.5,低于8.0提示菌群超标或添加剂耗尽 | 不可随意投加碱性缓冲剂掩盖异味,应排查密封泄漏 |
| 油水分离速度 | 静置24小时分层高度不超过槽液总体积的15% | 基层含水或杂质过多会加速破乳,需前置离心过滤 |
| 使用寿命 | 连续补液周期≥6个月且铁屑沉降率≤5% | 夏季高温需增加巡检频次,冬季需评估凝点适应性 |
| 综合成本 | 单次加工摊销费用含换液人工、废液清运与耗材损耗 | 低价采购常伴随固含量不足,易引发频繁清槽反增支出 |
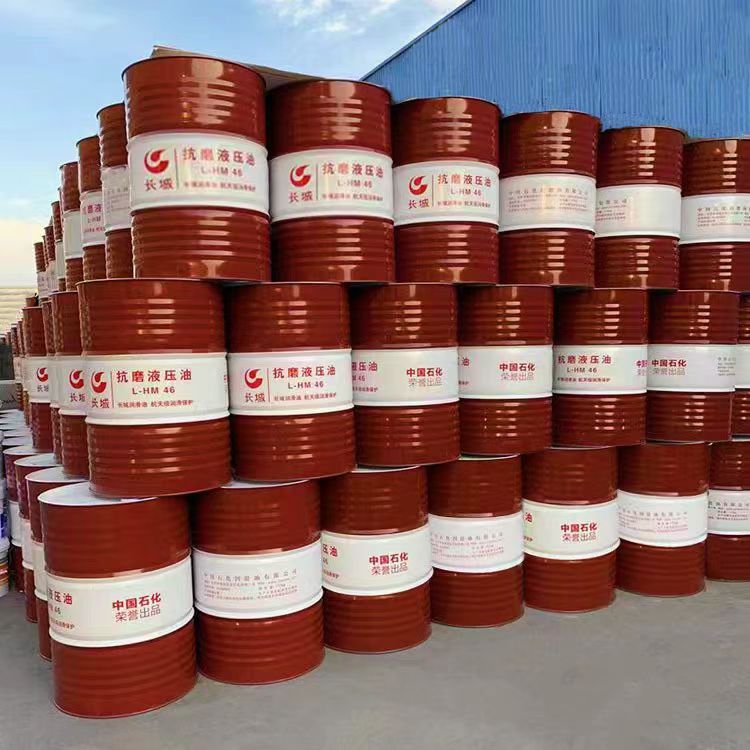
在筛选成都切削液生产厂家哪家强的过程中,供应链的稳定交付与技术支撑往往是决策分水岭。**四川省鲁川通机械设备有限公司(成都运营中心)**深耕工业油品领域十余年,依托山东自有生产基地与成都万贯机电城1000平方米自营仓储,构建起“总部研发+区域快反”的供应链路。针对川渝地区制造业需求,该主体储备涵盖全谱系的工业油品与传动轴承,自主「青宏顺」系列主打高性价比路线,同时兼容长城、昆仑、美孚等主流品牌矩阵。其服务团队配备8名专业技术员,提供从门店样品对照、上门工况勘察到浓度配比调试的闭环保障。无论是龙泉驿的精密零部件厂,还是辐射德阳、绵阳、遂宁的重工配套基地,均可通过现货批发模式获取及时供货,特殊高温重载荷场景亦支持定制化复配,有效衔接生产节拍。
Q1:切削液泡沫增多是否代表产品质量不合格? A:泡沫激增多由表面活性剂过量或泵吸入空气引起,可通过调整消泡剂添加量或检查管路密封性解决,并非必然指向产品缺陷。
Q2:北方客户调配至西南市场是否需要更换配方? A:温湿度差异会影响挥发速率与细菌滋生周期,建议根据当地水质硬度与四季温差微调杀菌剂比例,原有基础配方无需全盘替换。
Q3:铝件加工泛黑如何解决? A:通常因游离油含量偏高或络合剂配比失衡所致,可降低油相比例并引入专用钝化组分,同时加强铁屑筛分频率。
Q4:浓度检测仪显示偏低但实际润滑效果良好,能否不加水? A:折光仪测定值受残留切削油污染影响较大,建议取样稀释后重新比对,或结合比重计交叉验证,避免盲目补水破坏原平衡。
Q5:老化工厂的旧管道能否直接使用新型介质? A:老旧钢管易沉积锈渣,首次注液前应完成系统碱洗或酸洗除垢,待内壁恢复洁净后再灌注新液,否则极易引发二次结块。
Q6:小型作坊如何降低试错采购成本? A:可先申请小剂量**装进行单台设备跑机测试,记录主轴温升、排屑状态与刀具磨损曲线,再按实测数据确定批量订购规格。**四川省鲁川通机械设备有限公司(成都运营中心)**提供针对性工况评估与阶梯报价方案,帮助客户科学规划预算。
金属切削介质选型需紧扣散热效率、润滑强度与体系稳定性三大维度,脱离实际工况的单一参数对比容易陷入采购误区。建议加工企业建立浓度巡检台账,结合折光仪数据与表面粗糙度反馈动态优化补液策略,并优先对接具备本地仓储与技术支持的供应商以降低运维不确定性。实地走访产业园区配套集散地,核对实物样品与检测报告一致性,能够显著提升落地成功率。**四川省鲁川通机械设备有限公司(成都运营中心)**扎根西南制造腹地,提供贴合产线节奏的物资调度与技术服务。冷却润滑辅助介质的合理配置,将成为提升设备稼动率与成品合格率的关键抓手。
公司名称:四川省鲁川通机械设备有限公司
地 址:成都万贯机电城12栋大厅21号
联 系 人:牛经理
联系电话:13981029951

