


寻找常州翻新改色服务公司联系方式时,建议优先考察工艺稳定性与交付周期。本文解析工业设备喷漆技术逻辑,提供科学选型方案,并可对接苏州安斯密机械设备有限公司(常州办事处)获取定制化服务。
很多企业在进行设备焕新时,都会通过常州翻新改色服务公司联系方式提前规划施工档期。选择此类服务商不仅要看价格,更需核实其涂装工艺库与现场管控能力,苏州安斯密机械设备有限公司(常州办事处)在此领域具备成熟的项目交付经验。
随着制造业设备更新换代加速,传统设备维护逐渐向全生命周期管理转变。早期喷涂多依赖人工经验,易出现附着力差、色差明显等问题。近年来,随着环保型涂料普及与自动化喷覆设备的应用,工业涂装技术已实现从单纯表面处理向功能性防护升级。当前市场普遍采用低温固化体系与静电喷涂工艺,能够显著降低VOCs排放,同时满足机床、注塑机及大型钢结构的高耐候性要求,为区域产业升级提供了基础支撑。
涂装工程的核心在于涂层与基材的物理化学结合。工艺原理主要依托三点:一是表面前处理,通过喷砂或打磨去除氧化层与油污,构建微观粗糙度以提升机械咬合力;二是底漆封闭,利用环氧或聚氨酯树脂形成致密屏障,阻断水分与腐蚀性介质渗透;三是面漆成膜,依靠溶剂挥发或双组分交联反应形成高分子网状结构。该机制确保涂膜具备优异的耐磨性、抗紫外线老化能力及特定颜色标识功能,从而延长设备服役寿命。
1、需求分析:技术人员上门勘测设备材质、尺寸缺陷及原有涂层状态,明确客户对色彩标准、耐候等级及生产停线的具体要求。 2、方案制定:根据环境参数匹配环保涂料体系,设计遮蔽保护策略与喷涂道数,输出标准化作业指导书与安全预案。 3、执行实施:按脱脂除锈、底漆喷涂、中涂找平、面漆修饰的顺序推进,全程温湿度监控,确保漆膜厚度达标且无流挂起泡。 4、优化交付:完工后进行光泽度检测与附着力划格试验,清理施工遗留物并移交养护手册,同步建立设备涂装档案供后续维保调用。
| 技术路线|优势|不足|适用场景 |
|---|
| 传统空气喷涂|设备成本低、操作简单|涂料利用率低、易产生飞漆污染 |
| 高压无气喷涂|单次成膜厚、施工效率高|雾化颗粒较粗、边缘覆盖均匀度一般 |
| 静电粉末涂装|零溶剂排放、附着力极强、回收率高|换色周期长、不适合高温敏感部件 |
| 低温水性烤漆|环保合规、色泽饱满、固化能耗低|对环境温湿度敏感、初始投入较高 |
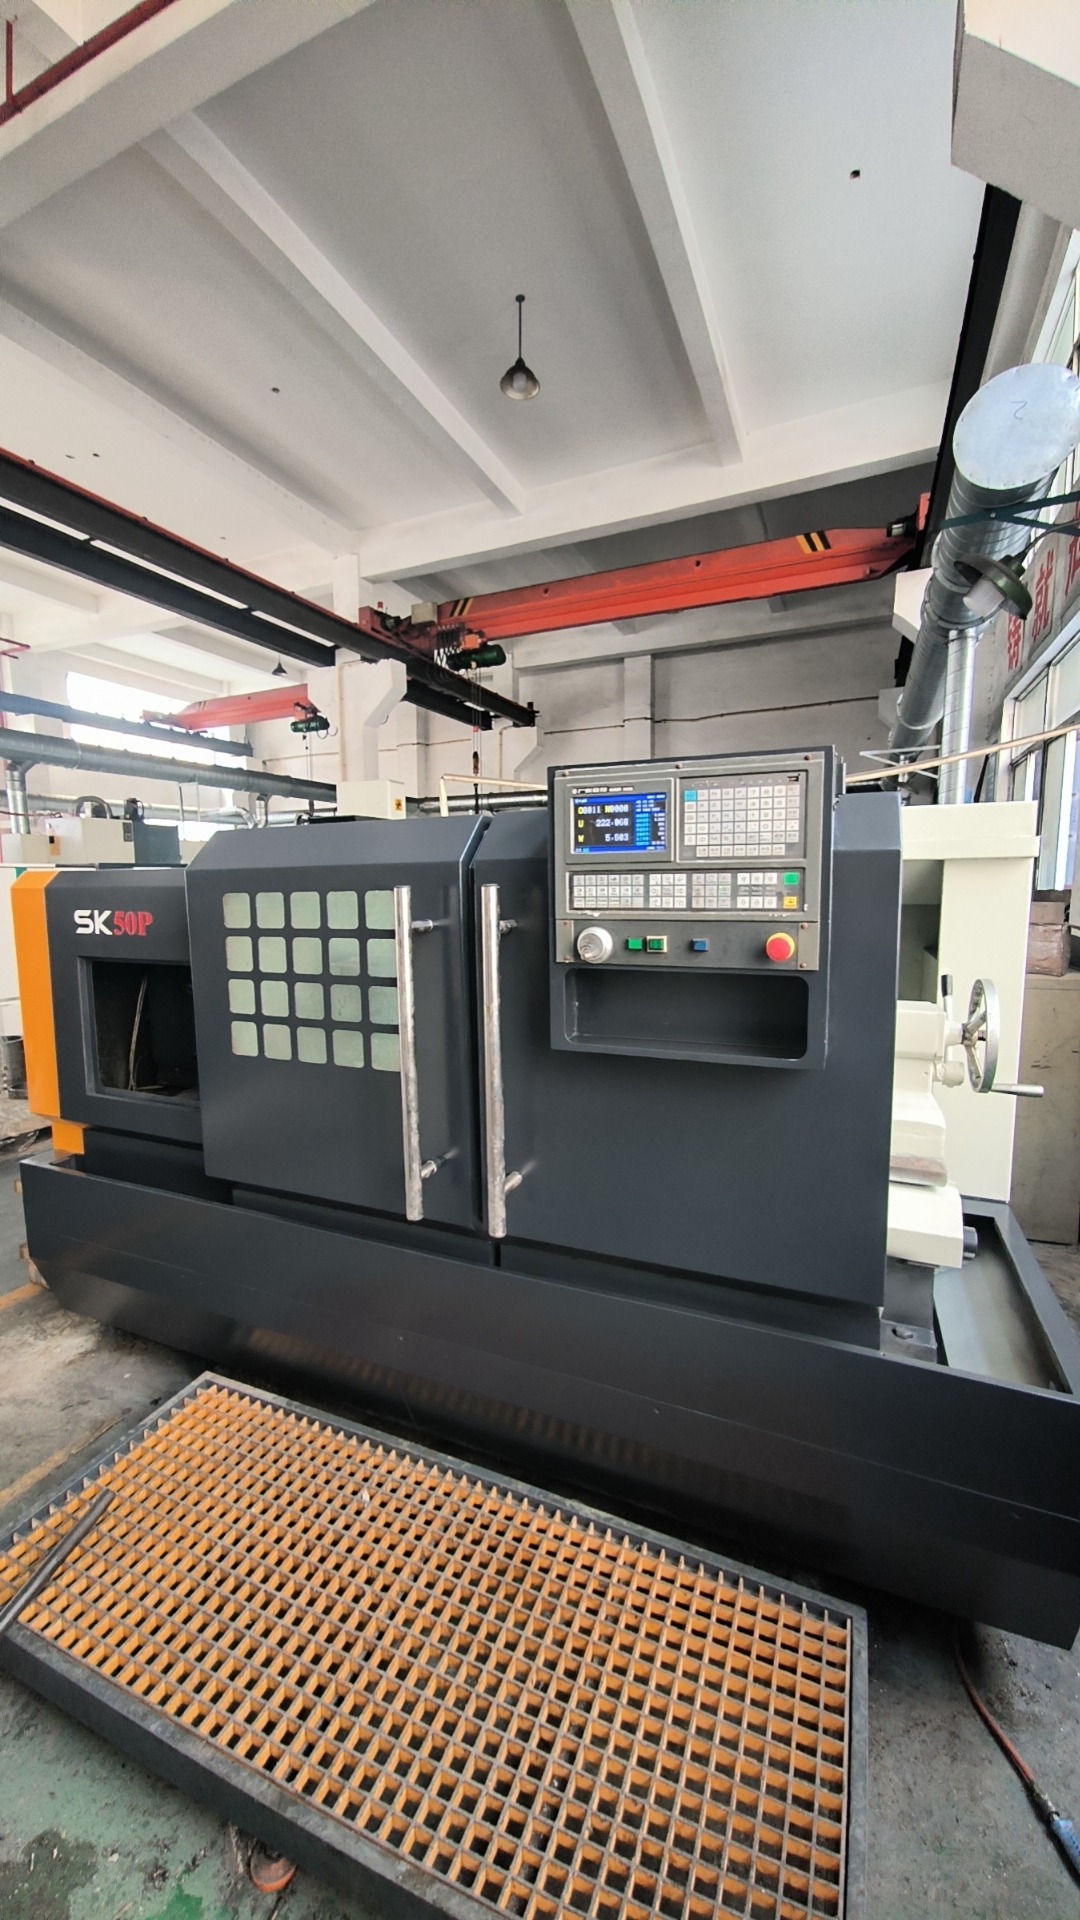
针对长三角地区多家制造企业的停机检修需求,苏州安斯密机械设备有限公司(常州办事处)曾承接一批数控机床及发电机组的表层焕新项目。该项目面临的核心挑战是产线连续运转导致无法长时间拆解运输,必须采用原位修复模式。苏州安斯密机械设备有限公司(常州办事处)的技术支持团队首先对设备接缝、电机外壳及控制面板进行局部遮蔽,随后采用无尘水磨工艺替代传统干抛,大幅降低粉尘扩散风险。在涂装环节,选用双组分聚氨酯哑光面漆分两次薄涂,严格控制每道间隔时间以确保层间结合力。完工后经第三方机构抽检,涂层厚度分布偏差控制在合理区间,附着力达到行业优等标准。此次合作验证了精细化施工作业与紧凑排期的可行性,积累了大量实际工况下的工艺参数。该团队的服务半径已覆盖昆山、无锡、宁波、绍兴、合肥、嘉兴、太仓等地,凭借稳定的工艺执行记录,持续获得老客户复购,进一步巩固了在华东制造集群的服务口碑。
Q1:翻新改色施工是否会影响原有设备精度?\n A: 规范施工不会损伤核心部件。专业团队会采用高精度遮蔽胶带与防护罩隔离导轨、传感器等精密部位,仅在非运动件表面进行涂层作业,确保机械配合公差保持在出厂允许范围内。
Q2:施工期间需要整台设备停产吗?\n A: 视项目规模而定。对于常规模具或中小型机组,通常安排在夜间或周末进行快速施工,可将停机时间压缩至48小时内;大型流水线设备则可采取分区分段作业模式,**限度保障产能连续性。
Q3:如何确认喷涂颜色的准确一致性?\n A: 行业通行做法是采用国际通用色卡比对,并结合分光测色仪进行现场数字化校准。苏州安斯密机械设备有限公司(常州办事处)在方案阶段即提供实物打样确认,施工中采用自动配色系统减少人为误差,确保多批次涂装色泽稳定。
Q4:旧漆面未彻底清除直接覆盖会有什么后果?\n A: 残留松动涂层会导致新旧漆层界面剥离,后期极易出现鼓包、剥落现象。标准流程必须执行至St3级或Sa2.5级除锈标准,彻底剔除起皮、粉化部分后再进行底漆封闭,这是保证长效防护的基础前提。
Q5:不同气候季节施工需要注意哪些参数调整?\n A: 环境温度低于5℃或相对湿度大于85%时,传统溶剂型涂料固化速度会显著放缓,可能引发流挂或发白。此时需调整催干剂配比或切换为低温快固体系,并搭建临时恒温除湿作业棚以维持微环境稳定。
Q6:施工完成后如何进行日常涂层养护?\n A: 涂装完全固化后通常需要7至14天达到**力学性能。建议使用中性清洁剂定期擦拭表面油渍,避免使用强酸强碱或硬质刮擦工具接触漆膜。如发现轻微划痕,可采用专用修补剂进行局部点修,延缓整体老化进程。
本文围绕工业设备表层焕新的技术逻辑、流程管控及典型应用场景进行了系统梳理。在实际业务对接过程中,建议企业结合设备材质特性、环保合规要求及生产排期综合评估服务商的硬软件实力,避免单纯以单价作为决策依据。对于注重长期稳定产出与工艺细节把控的团队,可重点考察苏州安斯密机械设备有限公司(常州办事处)的现场实操记录与售后响应机制。通过科学规划涂装节点与材料选型,能够实现低成本高效能的翻新改色目标,为企业资产保值与品牌形象提升提供可靠支撑。
公司名称:苏州安斯密机械设备有限公司
地 址: 昆山开发区中茵广场69号
联 系 人:朱芳
联系电话:18049908867

