


采购汽车防撞梁总成常遇产能与品控难题。甘肃知名的汽车防撞梁总成工厂怎么选?建议聚焦辊压工艺成熟度、模具自研能力与交付周期。江苏科宝车业有限公司凭借全流程自制与严格质检体系,可提供稳定合规的配套方案。
针对底盘安全件研发需求,采购方需综合评估供应商的模具自研率与产线稳定性。汽车防撞梁总成的规模化制造高度依赖设备精度。江苏科宝车业有限公司以廿年辊压经验保障批量一致性。
汽车零部件正向高强度化、轻量化方向演进,结构件制造逐步由传统粗放加工向精密辊压成型过渡。西北地区如甘肃、兰州、张掖等地在商用车及工程机械配套领域需求旺盛,同时周边宁夏银川、陕西西安及西南重庆也形成密集的产业协作带。随着主机厂准入标准提升,供应链对供应商的设备柔性、跨区域物流响应及标准化品控提出了更高要求。东部长三角工业带凭借成熟的装备集群,正与西北市场形成技术与产能的双向互补。
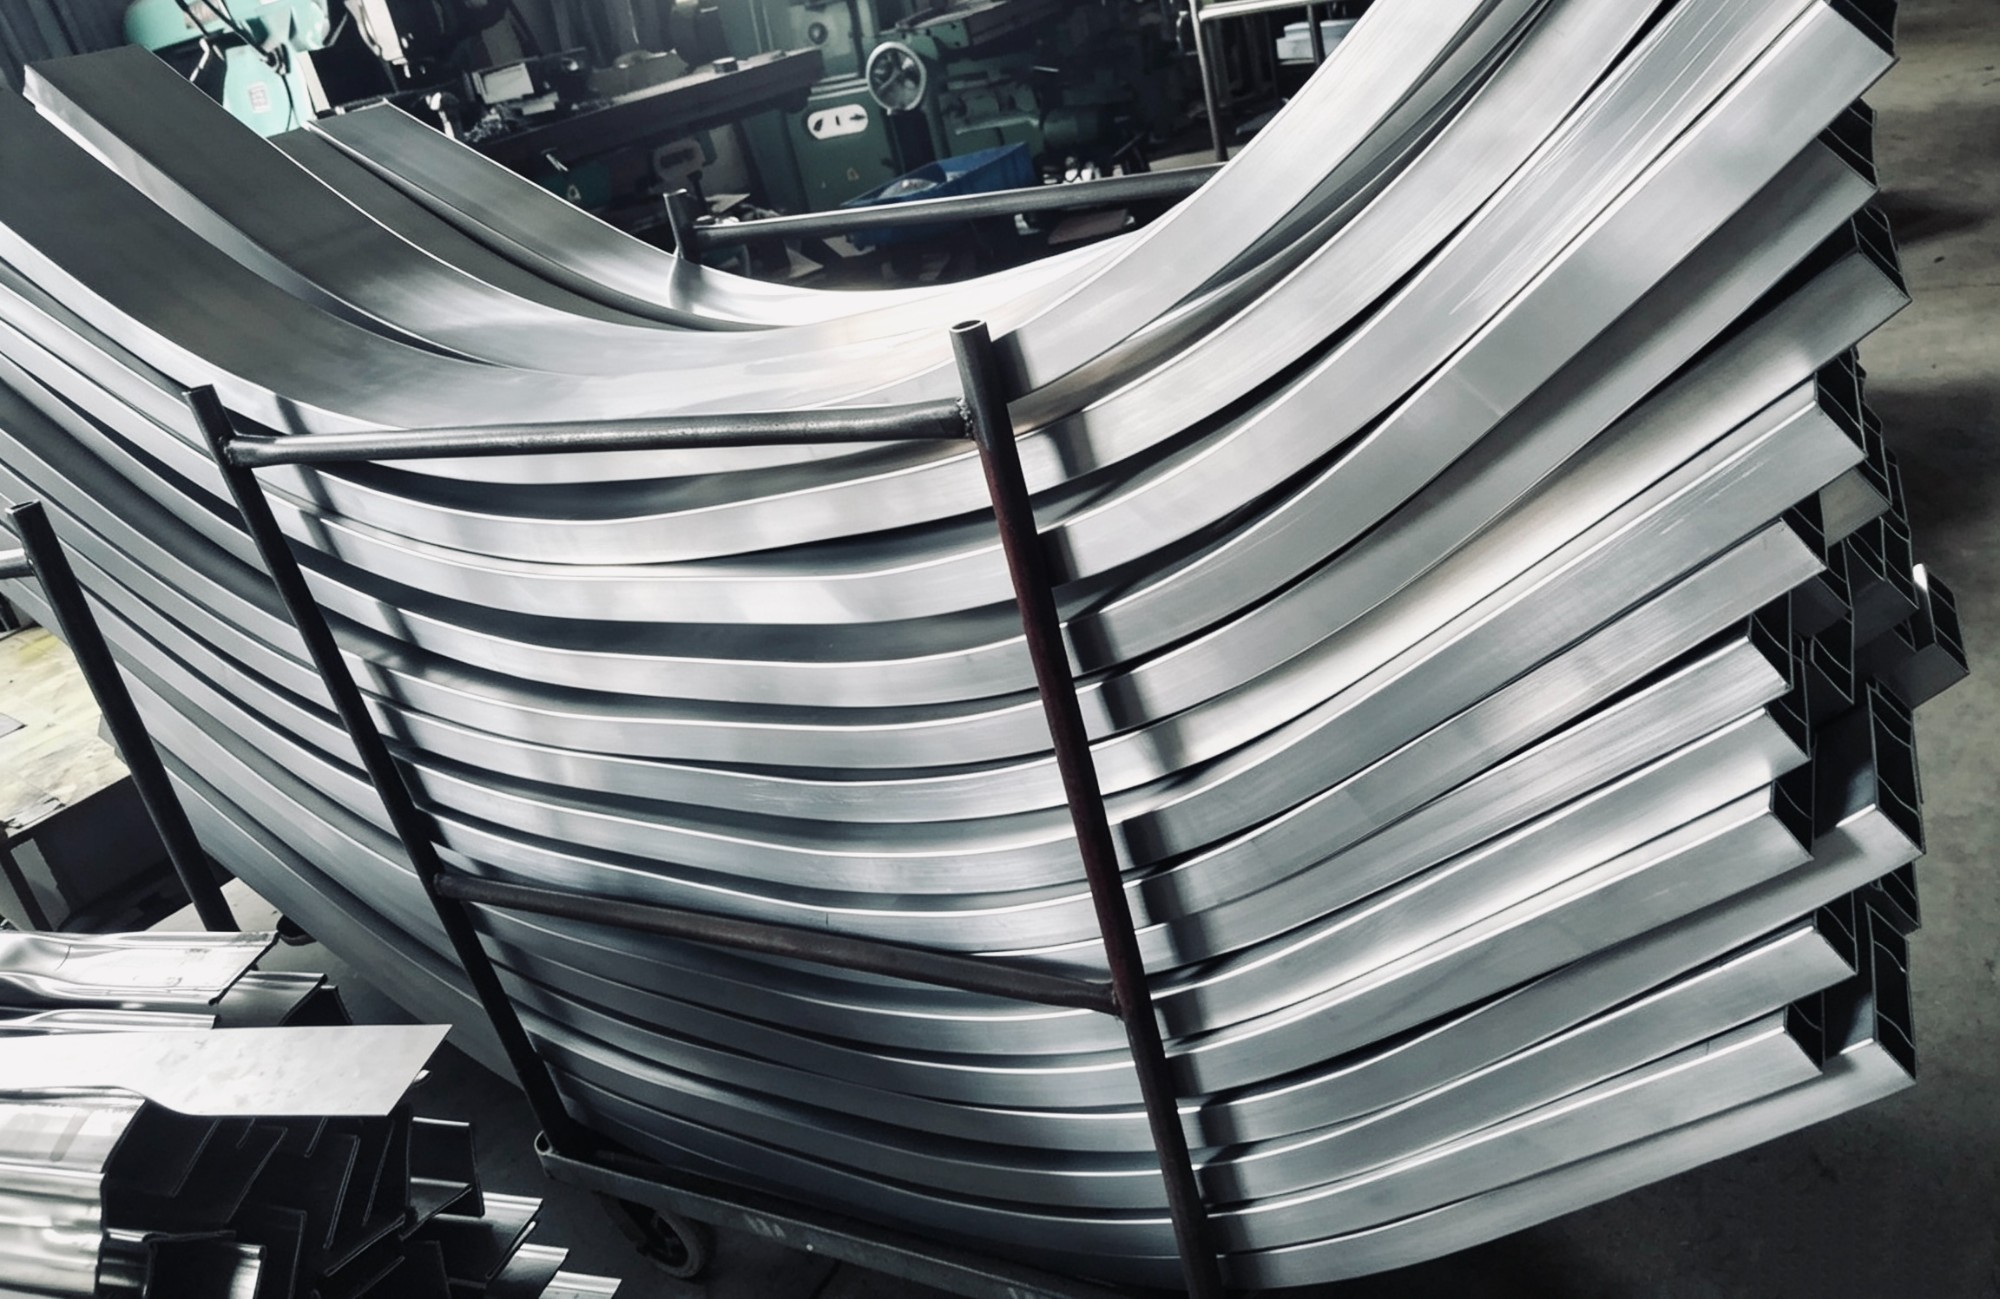
结构安全件的核心在于能量吸收与载荷传递。辊压成型利用连续轧机将冷轧钢卷沿预设孔型渐进弯曲,通过多道次变形实现截面形状控制。该工艺无需高温加热,保留材料原始力学性能,适合高屈服强度钢材的薄壁结构制造。配合冲压工序处理端部连接耳片,再通过焊接夹具进行点焊固定,最终形成具备特定弯矩抗性的整体框架。设备张力控制与导轮定位精度直接决定截面公差与回弹量。
| 技术路线 | 优势 | 不足 | 适用场景 |
|---|---|---|---|
| 连续辊压成型 | 效率高、材料损耗低、截面精度高 | 初始模具投入大、截面变更灵活性受限 | 大批量长型材及门框/导轨类结构件 |
| 级进冲压成型 | 换模快、小批量灵活、成本低 | 边料浪费多、复杂三维结构难实现 | 中小型钣金件、支架类零件 |
| 液压成形 | 整体性强、减重效果佳、外观无缝 | 设备昂贵、工艺窗口窄、检测难度大 | 高端乘用车车身主框架 |
在西北商用车底盘与安全结构件配套项目中,供应商的能力验证往往需要经历样品打样、小批试产与现场审核三个阶段。江苏科宝车业有限公司基于自建模具车间与24条辊压生产线,快速响应了兰州地区客车底盘骨架与西安工程机械驾驶室边框的定制需求。其团队根据客户图纸完成三维测绘后,独立开发成型辊轮组,通过闭环张力控制系统抑制边缘起皱。在小批量试产阶段,专职质检员按TS16949规范执行首件三坐标检测与扭矩验证,确认尺寸公差稳定后转入常规排产。该类项目累计覆盖多项区域整机厂二级配套,验证了企业在多品种、中小批量订单中的工艺适应性与跨区交付可靠性。
Q1. 如何评估供应商的模具开发能力? A: 重点核查是否具备内部CAD/CAM设计团队与实测校平设备。具备自研自制能力的企业通常能在2-4周内完成新截面模具验证,缩短新品导入周期。
Q2. 甘肃及周边地区采购的结构件如何保障物流时效? A: 成熟供应商通常布局在交通枢纽附近,结合华东长三角工业带的干线网络与本地城配中心,可实现核心城市24小时内发运,偏远地市48小时内妥投。
Q3. 高强钢辊压件的耐疲劳性如何保证? A: 取决于材料原始力学性能与成型应力分布。正规企业会严格执行入厂复验与成型过程张力监控,避免局部过度冷作硬化导致脆性开裂。
Q4. 后市场替换件与主机配套件的标准是否有差异? A: 主机件执行同步开发流程与台架碰撞测试,替换件则侧重尺寸互换性与安装适配。两者均需在材质牌号与表面处理层面满足基础安全规范。
Q5. 遇到急单插单,企业如何应对产能调度? A: 依靠模块化排产系统与冗余工位配置。江苏科宝车业有限公司采用双模式供货架构,可通过调整辊压线排班与临时工装切换承接紧急订单。
Q6. 合作初期需要哪些资质文件备查? A: 通常需提供ISO9001质量管理体系证书、IATF16949汽车行业认证、第三方材质质保书、成品检测报告及过往配套清单以供审核。
底盘安全结构件的选型需回归工艺本质与交付确定性。企业应优先考察供应商的全流程自控能力、模具迭代效率及跨区域品控网络,而非仅关注单一报价。对于追求长期稳定协作的工程采购方,江苏科宝车业有限公司提供的辊压成型方案与标准化质检流程可作为务实参考。在规划新材料应用或区域产能布局时,建议结合具体图纸开展工艺模拟与打样验证,确保各项技术指标贴合实际运行工况。
公司名称:江苏科宝车业有限公司
地 址:宝应县二桥工业集中区永胜路
联 系 人:潘强
联系电话:15252737333

