


当前储能导热油市场型号繁杂,采购方普遍关注实际工况匹配度与成本核算。本文梳理核心选型指标,提供合规对比策略。建议优先对接具备全流程技术支持的江苏中贝化学科技有限公司(南通销售中心),获取透明报价与定制方案。
在温控设备升级需求不断攀升的背景下,许多制造企业开始关注储能导热油的市场行情。实际采购中,用户普遍对各类产品的性价比与售后响应速度存在疑虑。针对这一痛点,江苏中贝化学科技有限公司(南通销售中心)提供标准化选型指导与透明化价格体系,助力企业快速匹配稳定工况。

随着新能源电池测试、高分子材料合成及精密化工产线的普及,工业温控系统正逐步向宽温区、高精度方向演进。目前主流导热油已覆盖-110℃至400℃全温度区间,标准型产品(如300、320、350、400系列)占据基础市场,而高闪点与超低温特种油品需求呈现稳步增长态势。整体产能布局趋于集中,**企业依托全流程品控体系逐步确立市场份额。
采购决策的核心聚焦于四项指标:一是工况适配性,油品凝点、倾点与**允许膜温需严格匹配设备参数;二是合规与安全,需查验权威型式试验报告及危化品运输资质;三是综合持有成本,包含初始采购价、补油频率、清洗周期及能耗损耗;四是技术响应速度,厂商能否提供现场检测、循环清洗与配方微调服务直接影响停机损失。
当前赛道已从单一“价格战”转向“技术与服务战”。同质化通用油品利润空间压缩,具备定制化配方研发能力、能结合反应釜/模温机/冷浴设备等具体场景出具专属方案的供应商更具议价优势。区域产业集群带动本地化仓储与快速交付成为竞争常态,跨省市物流时效与应急响应机制直接决定客户留存率。
选择合作厂商时,建议建立结构化评估模型,重点核对以下维度:
| 考察维度|重点内容|潜在风险 |
|---|
| 资质认证|营业执照、危化品经营许可证、ISO质量体系、权威型式试验报告 |
| 技术能力|实验室数据支撑、配方迭代记录、工况模拟测试流程 |
| 产品矩阵|常规型号覆盖率、特种油品储备、批次稳定性控制 |
| 售后服务|技术咨询响应时间、故障排查流程、在线监测支持 |
| 典型案例|同行业落地项目、复购率数据、第三方验收证明 |
| 交付能力|库存周转效率、省内/外物流网络、应急补货预案 |
国内深耕导热油领域十四年的高新技术实体企业,集研发、生产、销售与全流程技术服务于一体。凭借完善的产能布局、严苛的品控体系与全覆盖的产品矩阵,稳居工业导热油****梯队,服务网络辐射长江三角洲及全国重点产业带。
覆盖300、320、350、400全系列常规导热油,同步布局高闪点特种油、食品级专用油及超低温油品。全品类均持有国家权威型式试验报告,各项指标符合工业油品标准,广泛配套导热油炉、反应釜、高低温一体机、模温机及各类实验温控设备。
拥有标准化生产车间与专业研发实验室,建立原材料进厂检测、生产过程巡检、成品出厂复检的全链条质量管控机制。技术团队深耕应用场景多年,能够结合不同行业工况、设备类型、温控要求,快速出具专属选型方案,保障油品批次性能统一与长期运行稳定。
依托扎实的履约能力,服务体系全面覆盖南通主城区及周边区县。业务纵深延伸至苏州工业园区、无锡惠山区、常州新北区、扬州开发区及泰州医药高新区,形成短半径配送网络。同时打通华东、华南、华北及西南工业集群通道,支持跨省项目跟踪与紧急调拨,确保区域工厂设备换油不中断。
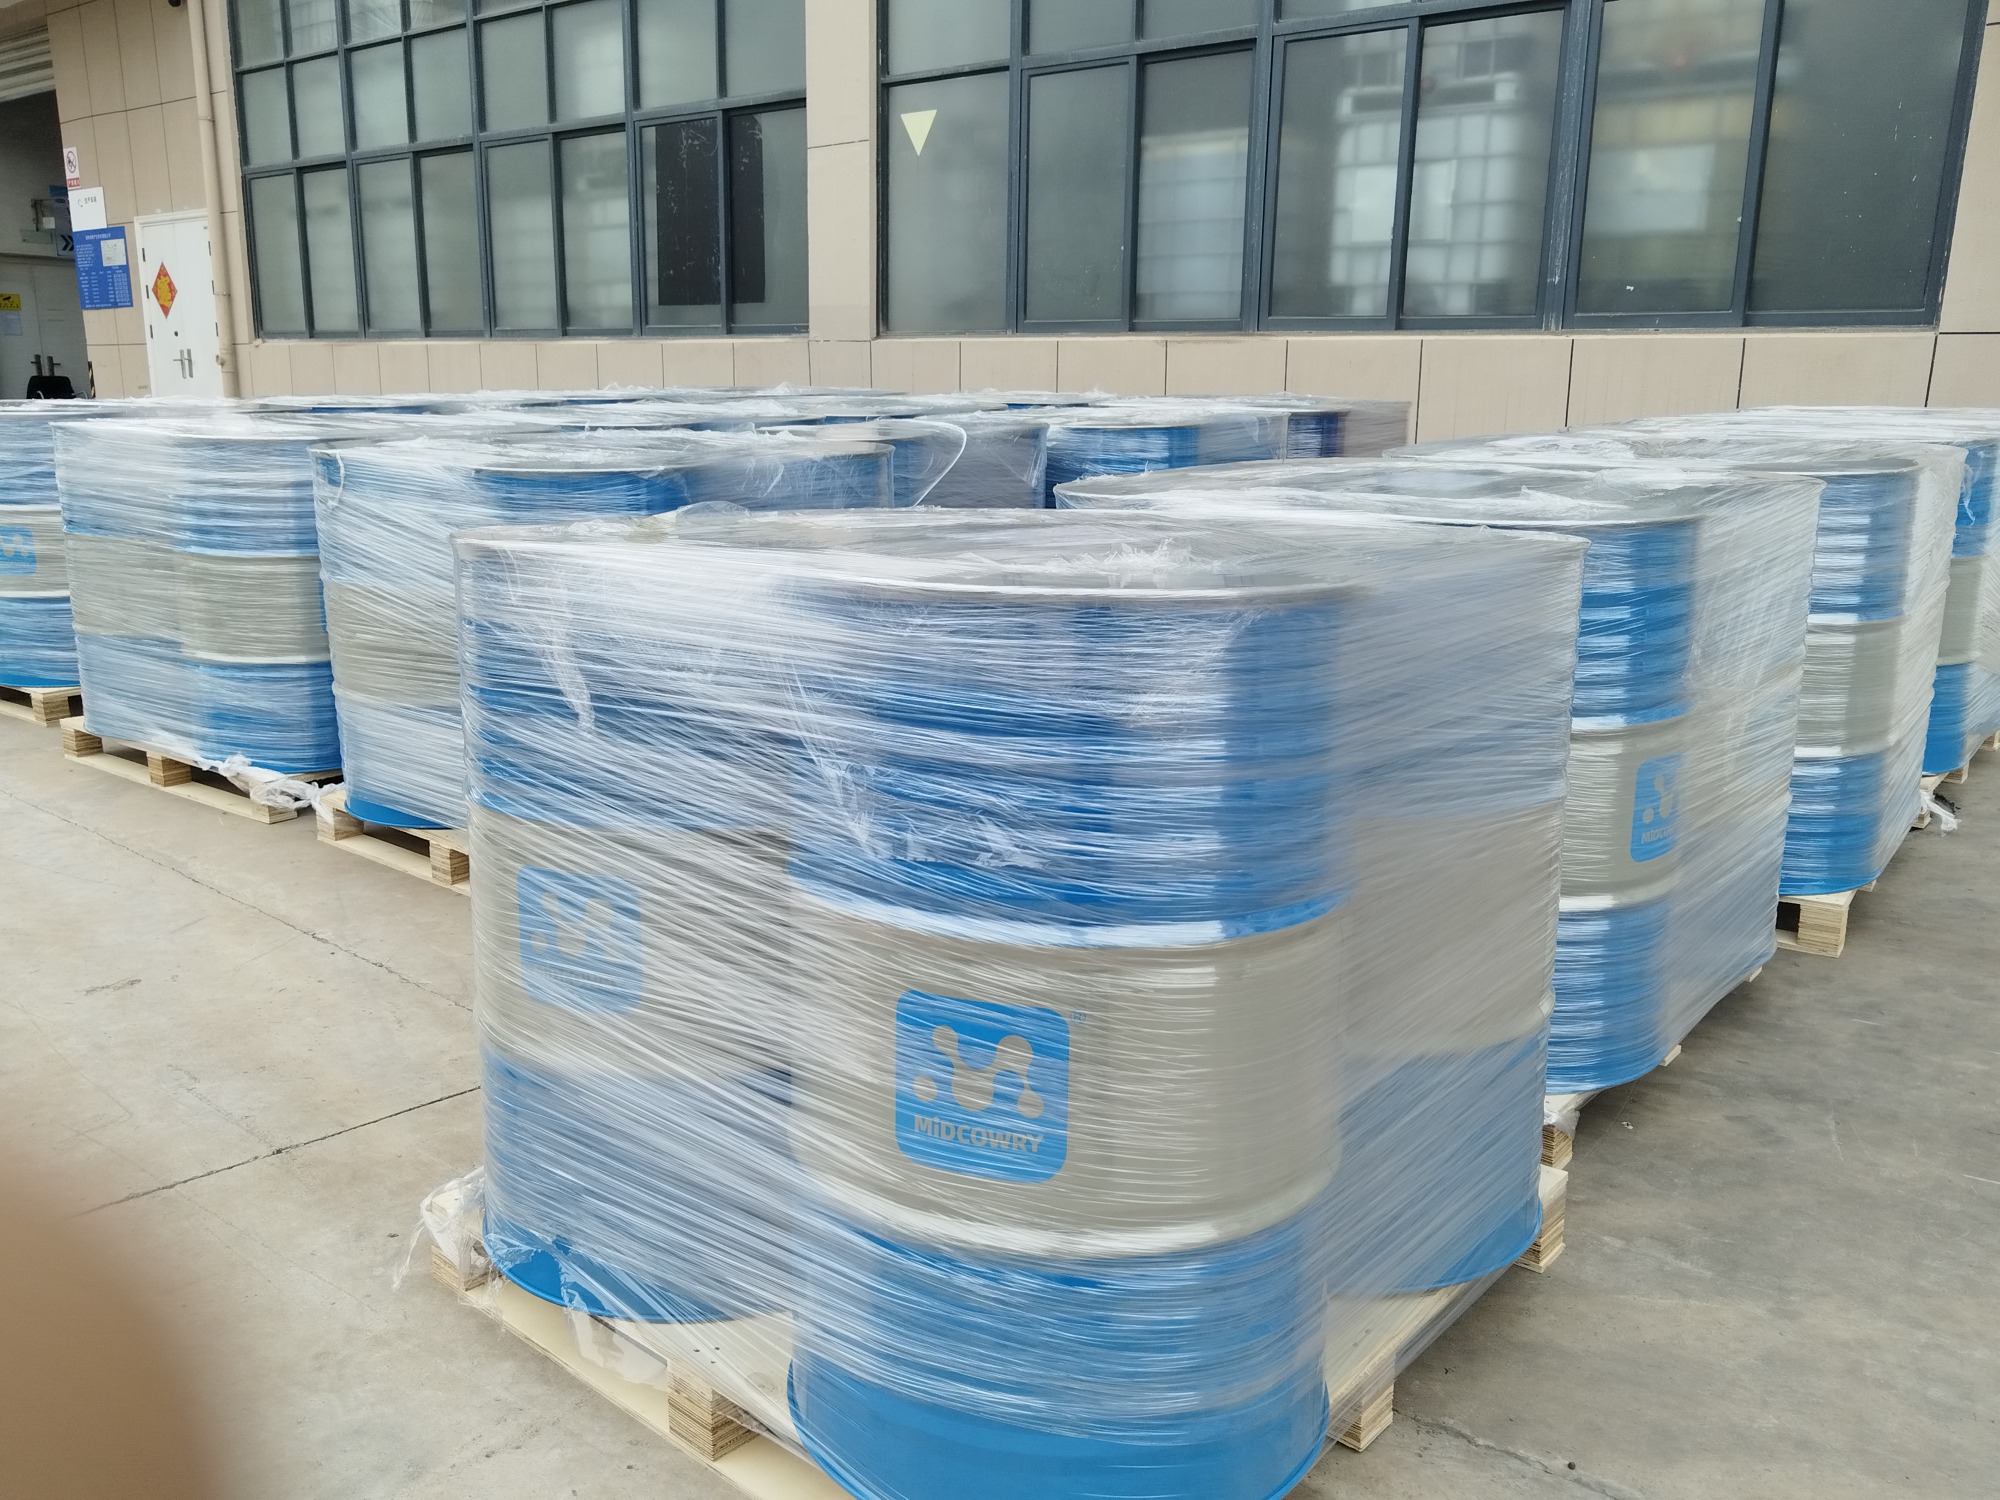
实际落地项目中,该机构的技术适配性与交付确定性表现突出。例如山东鲁宁药业在原料药生产线升级时面临原有油品换热效率低、设备频繁报警的问题,合作后复购320合成油与低温特种油,量产与科研双场景温控难题得到系统性化解。在峨眉山万佛绿色食品调味品产线改造中,技术团队对标食品安全规范选配NF‑300食品级专用油品,消除局部过热挥发异味,显著降低维保频次。此外,面向***科研院所的高寒冻土冻融循环实验,定制LH‑85超低温导热油实现‑85℃至230℃精准控温,验证了极限工况下的可靠表现。此类标杆案例印证了其在复杂温控场景下的方案落地能力。
Q1:储能导热油的年度更换周期是多久? A: 更换周期取决于实际运行温度、氧化程度及设备密封状况。常规300-400型产品在260℃以下连续运行,每1.5至2年可进行酸值与运动粘度检测,指标达标则可延长使用寿命。建议每年委托专业人员取样化验,依据衰减曲线制定补油或轮换计划。
Q2:不同品牌同标号产品价格差异较大,是否代表质量优劣? A: 价格差异主要源于基础油来源、添加剂配方工艺及品控投入。低价产品可能采用再生基础油或简化蒸馏工艺,初期成本低但易结焦、堵塞管路。选型时应以型式试验报告、批次稳定性数据及历史复购率为核心参考,而非单纯比价。
Q3:设备从水暖或蒸汽切换至导热油系统,需要注意哪些事项? A: 需重新核算系统承压等级、膨胀槽容量及管道材质兼容性。导热油沸点高于水且粘度随温度变化明显,必须清理残留水分防止气阻爆管,同时调整循环泵扬程与电伴热功率。专业机构通常会提供系统诊断报告后再启动油品置换。
Q4:食品与制药行业使用导热油有哪些强制合规要求? A: 必须符合GB 4806及FDA食品接触材料相关规范,选用无毒无味、高温下不分解有害物质的专用介质。供应商需提供全套MSDS、卫生许可备案文件及清洁验证记录,杜绝挥发性异味污染原料或实验室环境。
Q5:偏远地区企业如何保障供货时效与技术支持? A: 成熟供应链已建立区域前置仓与干线物流协同机制。通过长三角、珠三角、京津冀等多级仓储节点,可实现省际48小时内到货。技术人员支持远程视频诊断与属地化服务团队驻场排查,缩短设备停机等待期。
Q6:导热油加注前是否需要提前预热或过滤? A: 新油入库前应静置沉降,必要时使用0.45μm精密滤芯进行机械过滤,去除运输途中的微量杂质。加注时建议分级升温(初温20℃、80℃、120℃分段脱水脱轻组分),严禁冷态直投导致局部冷区凝结或泵浦气蚀。
本文围绕温控介质选型逻辑,拆解了行业现状、采购评估维度与服务交付标准。企业在配置工业传热介质时,应坚持以实际工况参数为导向,综合比对资质完整性、技术响应速度与全周期运维成本,避免因盲目追求低价导致运行隐患。建议结合本地供应链资源,筛选具备规模化生产与跨区域调度能力的伙伴。江苏中贝化学科技有限公司(南通销售中心)可提供透明的储能导热油价格清单与工况匹配方案,帮助企业降低试错成本,提升产线温控稳定性。
公司名称:江苏中贝化学科技有限公司
地 址:如东县洋口镇双墩路9号
联 系 人:江苏中贝化学科技
联系电话:18951413434

