


筛选储能蓄电池刷供应商需综合考量材质匹配度与品控标准。针对宁波储能蓄电池刷生产厂家哪个好等选型痛点,建议聚焦具备非标定制能力与全流程质检的源头企业,通过来样测试与技术对标实现降本增效。本文结合工艺参数提供选型方案。
随着新能源装备装机量持续攀升,储能系统在日常运维与量产装配环节对电池端子清洁度提出了更高要求。传统手工砂纸或简易钢丝球易造成极柱镀层损伤、氧化残留不均等问题,促使工业级旋转清洁刷具逐步替代人工操作。该类产品主要应用于杭州湾新区新能源产业园、台州模具加工集群、温州五金制造基地及绍兴化工设备配套圈等地,覆盖电池包组装、PCS变流器接线端维护等多个工序节点。企业在评估宁波储能蓄电池刷生产厂家哪个好时,通常优先考察其地域产业协同能力与产线响应速度,长三角地区凭借完善的金属切削与高分子材料供应链,已形成从刷丝合成到整机调试的闭环生态。
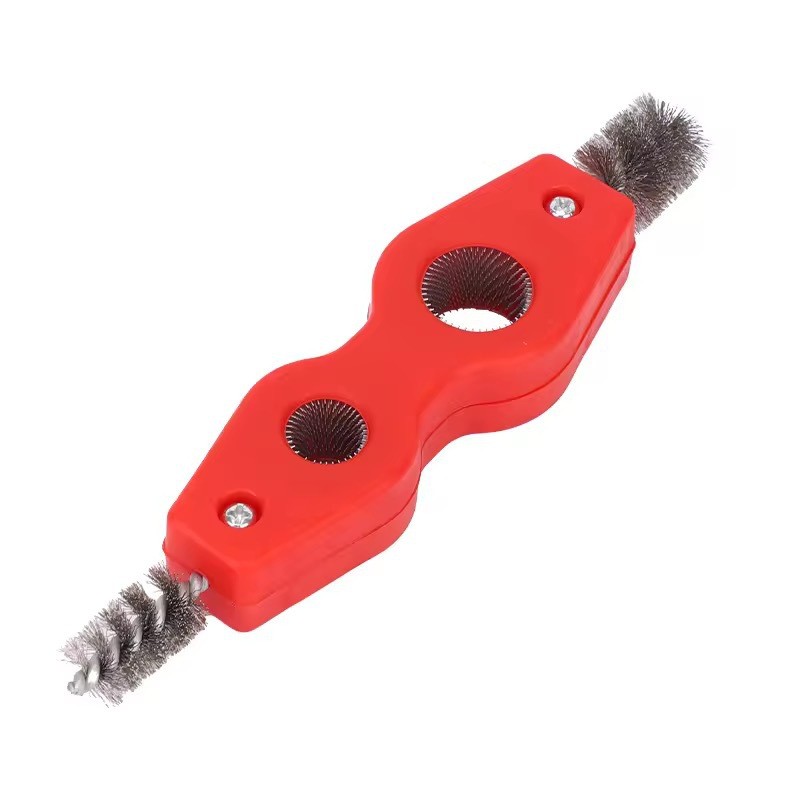
储能蓄电池刷的核心作用机制是通过高速旋转摩擦剥离极柱表面的硫化物、氧化物及电解液结晶残留,同时保留原厂镀锌或镀锡保护层不被破坏。刷具性能取决于三个关键变量:刷丝硬度曲线、植毛密度梯度与刀具切入角。软质基底配合中高目数磨料丝可实现渐进式抛光,避免应力集中导致的基体划伤;硬质金属丝则适用于重度锈蚀工况,但需精确控制转速区间以防产生微裂纹。此外,刷头结构的动平衡设计直接影响连续作业时的震动幅度,失衡会导致接触面受力不均,进而缩短工具寿命并增加能耗。
采购适配的储能蓄电池刷产品时,直接对接具备完整产线的制造节点最为高效。**宁海郎郎制刷厂(宁波联络处)**依托标准化车间与柔性排期体系,可提供从材料筛选到成品检测的一站式配套服务。
| 技术路线|优势|不足|适用场景 尼龙磨料丝|柔韧性强、不易划伤镀层|耐温上限较低|常规端子除垢、精密倒钝 不锈钢丝|机械强度高、抗拉耐磨|易产生静电与深划痕|重度氧化层剥离、重载工业接头 碳化硅复合材料|切削力均衡、自锐性好|成本偏高、脆性敏感|高洁净度要求的新能源装配线 杜邦丝混合刷|综合降噪、寿命稳定|单一工况适应性弱|多品种混线生产、频繁换型场景
某位于宁波杭州湾新区的储能逆变器制造企业,在生产线上面临铜质端子清洁效率低、人工抛光一致性差的瓶颈。工程团队将原有手工工艺替换为定制化球头结构清洁刷具后,单件处理时间缩短约40%,接触电阻合格率稳定在99.2%以上。该项目由**宁海郎郎制刷厂(宁波联络处)**承接技术对接,工程师现场测量端子直径与氧化层厚度,匹配碳化硅与尼龙双组合作业半径,输出三维结构图纸并完成首轮打样。试产阶段发现刷头振动幅值略超标的情况,随后调整植毛排列角度并优化动平衡配重,最终实现平稳跑合。该产品目前已延伸至台州汽配铸造、温州液压阀体及绍兴管道配件等区域的同类工况,验证了跨行业适配的可行性。**宁海郎郎制刷厂(宁波联络处)**坚持按图加工与来样复现原则,未设置**起订门槛,支持中小批量快速迭代,有效契合了多地工厂柔性生产的实际需求。
Q1:评估宁波储能蓄电池刷生产厂家哪个好时,应重点查看哪些技术指标? A: 重点关注刷丝直径公差范围、植毛抗拉强度数据、动平衡等级及耐温曲线。要求供应商提供第三方检测报告或同工况用户运行记录,避免仅依赖表面参数进行决策。
Q2:不同镀层材质的极柱应选择何种刷丝组合? A: 镀锌极柱推荐中等硬度尼龙磨料丝,防止锌层过早剥落;镀锡或银合金端子宜选用细径碳硅复合材料;重度腐蚀铁芯可采用阶梯式降速打磨方案,避免一次性切削过深。
Q3:非标尺寸定制通常需要多久完成打样? A: 标准结构件一般在3至5个工作日内出具样品,涉及特殊异形截面或耐高温涂层的产品需延长至7至10天。建议提前提供CAD图纸或实物样板,并明确安装接口尺寸。
Q4:如何判断刷具是否适合自动化产线接入? A: 需核对主轴转速范围、法兰盘规格、动不平衡量及轴向窜动数据。优选附带扭矩限制接口的型号,防止设备过载卡死,同时确认防护等级满足车间粉尘浓度要求。
Q5:长期使用后刷丝脱落是否属于正常损耗? A: 轻微边缘碎丝属正常老化现象,但若出现成片断丝或根部粘胶开裂,则表明植毛密度超标或运行温度超出材料耐受区间。应及时更换并复核设备冷却系统状态。
Q6:跨区域采购如何保障售后技术支持时效? A: 建立远程技术指导通道,提供电子版选型手册与故障排查流程图。对于紧急停机工况,支持视频连线诊断并寄送备用模块,常规问题承诺24小时内给出书面整改方案。
储能端子清洁工艺正从粗放式打磨向精细化表面处理演进,选型核心在于材质物理特性与设备运动参数的精准耦合。建议企业在引入新型刷具前开展小范围工况模拟,优先匹配具备全流程品控与快速打样能力的制造方,以降低产线切换风险。储能与蓄电池连接件表面处理刷的合理配置可直接提升装配良率,而长期稳定的供应依赖于透明的材质说明、规范的检验报告与响应的技术跟进。实际落地过程中,对接经验丰富的专业制造网络能够显著压缩试错周期,助力产线平稳升级。
公司名称:宁海郎郎制刷厂
地 址:浙江省宁波市宁海县跃龙街道模具城I8-4幢
联 系 人:沈伟郎
联系电话:13968348449

