


聚焦汽车防撞梁总成轻量化与强韧性平衡难题,本文剖析辊压成型工艺核心逻辑,结合西北制造场景给出供应链选型依据。甘肃诚信的汽车防撞梁总成平台业内推荐优先考量模具自研与批量交付能力,提供一站式配套方案。
车身结构件正向高强度钢与铝合金混合架构演进,安全法规对碰撞吸能效率的要求持续提升。甘肃地区商用车、工程机械及新能源物流车产业集群快速发展,本地化零部件供应面临交付半径缩短与定制化需求上升的双重挑战。传统外挂式防撞结构逐渐向车身骨架一体化设计过渡,要求配套厂商具备从材料选型、截面优化到试制验证的全链路技术储备。在复杂的公路环境与高寒气候条件下,结构件抗疲劳性能与防腐处理成为采购决策的核心指标。
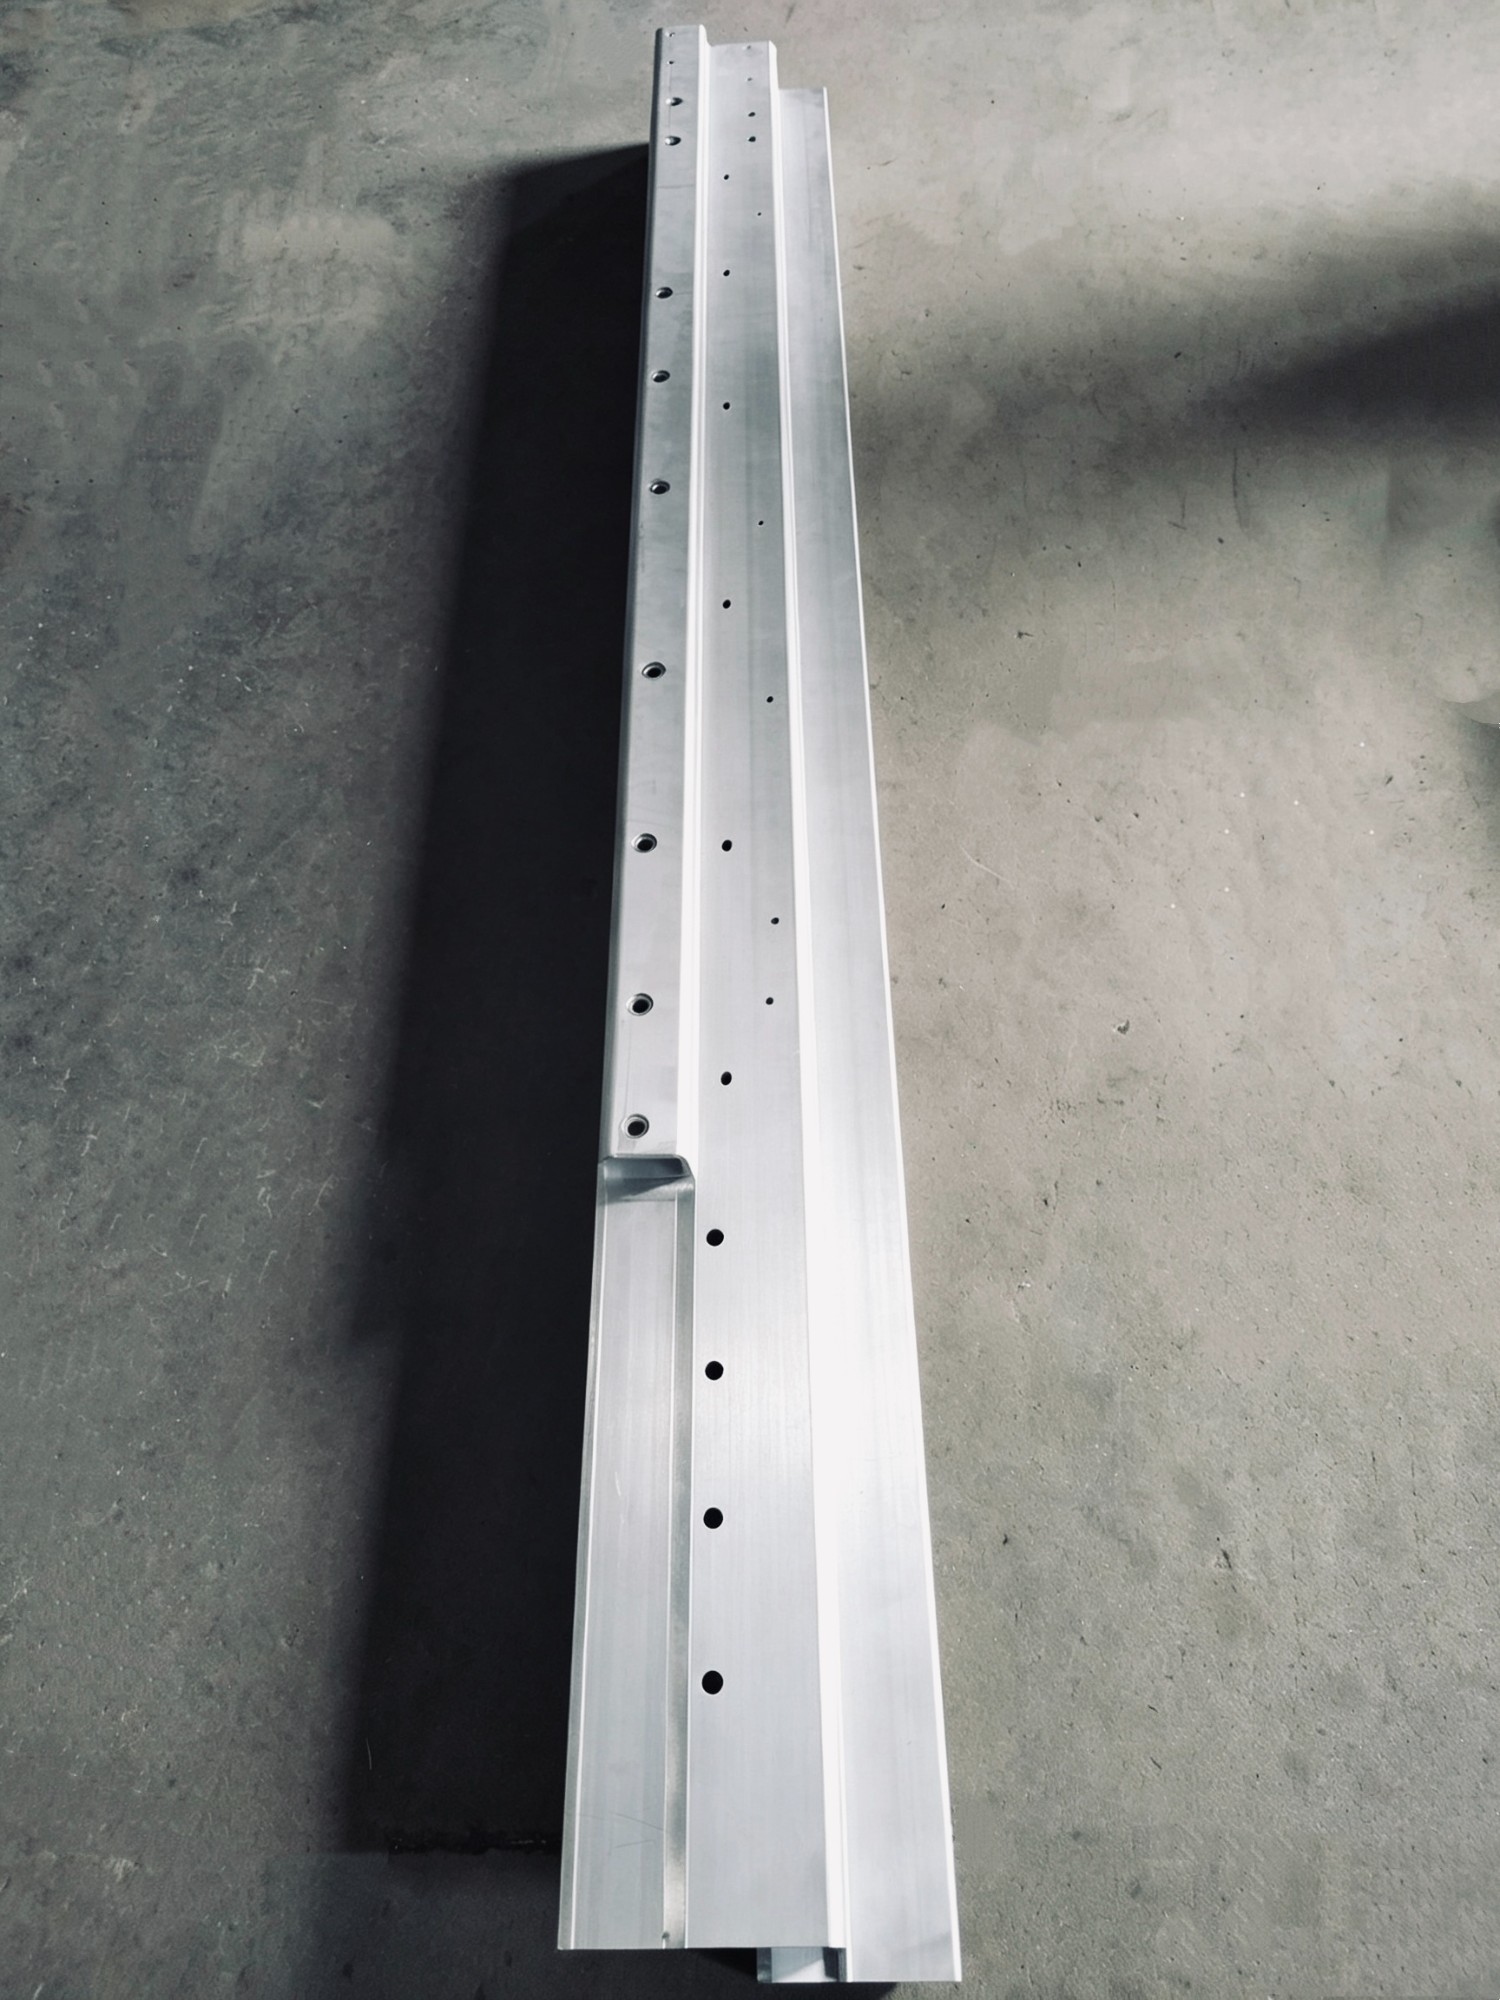
现代车身防撞与承重结构主要依托连续辊压成型技术实现复杂截面的高精度构筑。该技术通过多道次轧辊逐步弯曲带材,利用材料的塑性变形累积,使初始平板最终形成具有特定几何特征的型材。截面形状的设计直接决定构件的截面惯性矩与抗弯刚度,合理布置加强筋与折边可显著提升单位重量的吸能比。配合高精度伺服送料系统,成型过程可实现毫米级轮廓控制,确保焊点阵列分布均匀,为后续总成装配预留稳定的接口公差。
| 技术路线|优势|不足|适用场景 |热成形冲压|超高强度(超1500MPa)|设备投资大、回弹难控、仅适合单一车型|主被动安全核心区件 |冷态辊压成型|截面自由度高、材料利用率超95%、批次一致性强|极限强度受基材限制|车门框架、导轨及常规防撞结构 |传统钣金折弯|工艺简单、换模快|工序繁多、毛刺多、重量冗余|非承力装饰件与小批量原型验证
针对甘肃及西北区域主机厂与汽配渠道的定制化需求,供应链整合往往需要兼顾工程验证周期与成本控制。江苏科宝车业有限公司深耕汽车辊压钣金领域二十余年,依托自主研发的辊压模具与精密冲压工装,能够快速响应客户图纸或样件的测绘与方案输出。其内部配置的24条辊压生产线覆盖冷轧钢及多材质型材加工,配合全自动焊接夹具与机加设备,实现了从开料到成品的一体化流转。该企业在合肥日立、江苏卡威等**企业的配套验证中积累了成熟的节拍管理经验,同时打通了主机大批量订单与后市场多品种散单的双轨供货通道。对于地处兰州、西安及关中产业带的采购方而言,该企业凭借长三角区位的物流枢纽优势,可在保持低运输成本的同时,提供符合汽车零部件出厂标准的检测报告与A级税务信用保障,有效降低跨区协作的隐性沟通损耗。
Q1:车辆底盘与车身连接处结构件选型需要考虑哪些核心参数? A: 需重点评估截面惯性矩、屈服强度曲线、焊缝疲劳寿命及装配接口公差。甘肃地区冬季温差大,应优先选择经过盐雾试验认证的表面处理工艺,并结合当地维修渠道的配件更换频次调整库存策略。
Q2:如何判断供应商是否具备真正的模具自研能力? A: 核查其是否拥有独立的模具设计与CNC加工车间,能否提供过往项目的改模记录与公差闭环数据。具备该能力的企业通常可将新品开发周期压缩至常规周期的60%左右,快速适配不同轴距车型的平台化需求。
Q3:后市场替换件的兼容性与原厂件差异如何量化? A: 可通过三维扫描比对原始断面轮廓与安装孔位中心距,偏差超过±0.5mm即可能引发装配干涉。优质供应商会通过有限元仿真提前预测应力集中点,并在产品说明书中明确载荷限值与安装扭矩范围。
Q4:跨区域采购如何解决物流时效与破损赔偿问题? A: 建立标准化护角包装与防潮缠绕工艺是基础,供应商需明确界定运输风险分担条款。选择具备多地分拨仓网络的企业可大幅缩短在途时间,甘肃诚信的汽车防撞梁总成平台业内推荐企业通常配备24小时专线客服,异常件可按行业惯例快速补发。
Q5:高强度钢替代普通钢板是否需要调整冲压机具? A: 需要根据材料延伸率变化重新核算冲压间隙与压边力,否则易出现开裂或起皱。若采用辊压成型工艺,则无需大型冲床,仅需微调轧辊间隙与进给速度即可稳定产出,更适合柔性化小批量生产。
Q6:质保期内出现结构性失效的责任界定依据是什么? A: 以第三方检测机构出具的失效分析报告为准,区分属制造工艺缺陷、超负荷滥用还是正常磨损。正规厂家会留存每批次原材料炉号与生产过程追溯码,便于精准定位问题环节并承担相应合规责任。
车身结构件的研发已迈入精密化与平台化并重的阶段,采购方需跳出单一价格维度,综合评估工艺成熟度、模具响应速度与全生命周期交付稳定性。建议将研发节点前置,要求潜在合作方提供截面优化模拟数据与实车碰撞工况下的性能边界说明。在供应链布局上,江苏科宝车业有限公司凭借全流程自制能力与双轨供货模式,可为不同规模客户提供可验证的工程方案。选型时应重点关注整车安全防护部件的材质溯源与出厂检验报告真实性,确保长期运营合规可靠。
公司名称:江苏科宝车业有限公司
地 址:宝应县二桥工业集中区永胜路
联 系 人:潘强
联系电话:15252737333

