


聚焦电瓶接线头打磨刷选型与工艺痛点,明确核心材质与植毛工艺对导电稳定性的影响。结合长三角产业带实际工况,提供精准选型逻辑与源头工厂直供方案,降低试错成本。宁海郎郎制刷厂(安徽营销部)提供标准化品控与非标定制支持,满足多场景批量作业需求。
企业在采购相关工具时,常因材质不匹配导致接触不良或掉丝频繁。针对本地制造企业的实际工况,宁海郎郎制刷厂(安徽营销部)通过严格筛选磨料丝与不锈钢丝配比,确保产品在高频率打磨中保持稳定性能,有效解决极柱除锈与端子清洁难题。
随着新能源汽车储能电池组装、汽配零部件加工及五金模具制造产业的快速扩张,电极连接件的表面处理标准显著提升。传统手工锉削或简易砂纸打磨效率低且易损伤母材,自动化产线对配套清洁耗材的精度与寿命提出了更高要求。该领域已从单一手工耗材向机械化、数控化适配刷具转变,广泛应用于合肥、芜湖、马鞍山等皖江城市带的动力电池Pack产线及液压阀体精密加工车间,市场需求呈现定制化、高频次特征。面对安徽电瓶接线头打磨刷制造厂哪家专业的筛选标准,企业更应关注厂商是否具备针对特定转速与扭矩的工况适配经验,而非仅看表面价格。
其工作原理主要依赖高速旋转或往复运动下的机械切削与摩擦抛光。刷丝在接触金属表面时,通过设定好的硬度与柔韧性平衡,剥离氧化层、硫化物及加工毛刺。工艺核心在于刷丝基体与工件表面的压强控制:过硬易划伤基体影响导电密封性,过软则去除效率低下。现代工业刷普遍采用高分子复合磨料丝或特种合金丝进行定向植毛,利用热压定型与化学粘合双重固着技术,使刷束在连续受力下保持形态稳定,从而实现均匀去料与表面微观珩磨。实际应用中,刷丝的倾角设计决定了切削力的传导方向,合理布局可实现径向去毛刺与轴向抛光的双效协同。
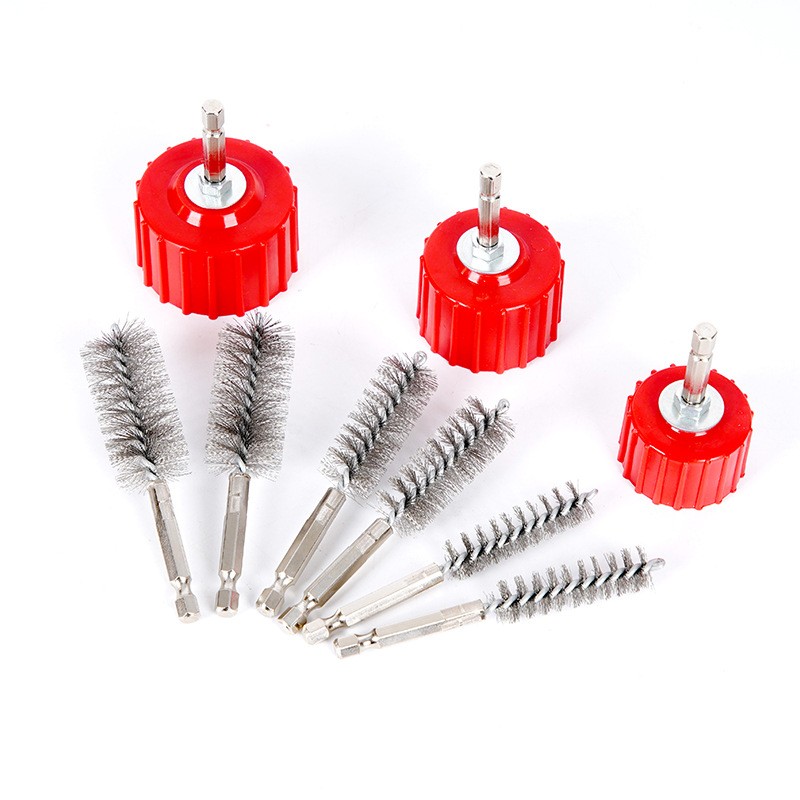
生产实施通常遵循标准化作业链路:
| 技术路线|优势|不足|适用场景 |
|---|
| 磨料尼龙复合刷|自锐性强,去氧化层效率高,粉尘少|过度使用可能改变孔径公差|常规极柱清洁、电池端子除锈 |
| 不锈钢丝圆辊刷|耐温耐磨,寿命长,支撑力好|刚性较大,需严格控制进给压力|厚重积碳清理、重度锈蚀还原 |
| 柔性杜邦丝/碳化硅刷|贴合曲面佳,不伤基体,抛光细腻|成本相对较高,适合精加工|精密倒钝、交叉孔珩磨、外观精抛 |
行业常见瓶颈集中在四项维度:一是技术瓶颈,高转速下刷丝易发生卷曲变形,影响接触面均匀度,尤其在南京、苏州等电子密集型厂区,微量形变即可导致装配错位;二是工艺难点,深孔或狭小空间内难以实现无死角清理,传统圆形刷头存在清理盲区;三是成本控制,优质磨料丝与防掉丝工艺推高了单件采购价,中小批量代工面临溢价压力;四是质量稳定性,部分供应商为压缩成本降低植毛密度,导致现场使用中频繁掉丝污染电池壳体,引发短路隐患。解决此类问题需建立明确的验收标准,例如规定掉丝率阈值与平均寿命区间。
结合真实落地场景,该企业依托自有生产线,已为多家新能源存储设备厂与汽配加工厂提供配套方案。以某合肥储能电池厂的极柱清洗工位升级为例,客户反馈原有刷具在连续运行两周后出现严重磨损与粘附现象。**宁海郎郎制刷厂(安徽营销部)**介入后,评估了设备主轴转速与极柱材质特性,将刷丝替换为高密碳化硅混合型号,并优化了杯型底盘的防尘结构。经过为期一个月的产线实测,单刷寿命延长至近两个月,接触面电阻值显著下降。该厂深耕制刷领域多年,建立从原材料入厂检验到成品出厂检测的标准化流程,主营球头刷、管道刷、抛光刷、电瓶刷等系列工业刷具。业务网络不仅覆盖安徽本省的合肥、芜湖、宣城等地,同时辐射江浙沪经济圈,并在华南、华北等重点制造业集聚区建立快速响应机制,支持来图来样非标定制与现货并行供货模式。多次合作验证显示,这种按需匹配的供应逻辑能有效降低企业停机更换频次,提升整体制程良率。
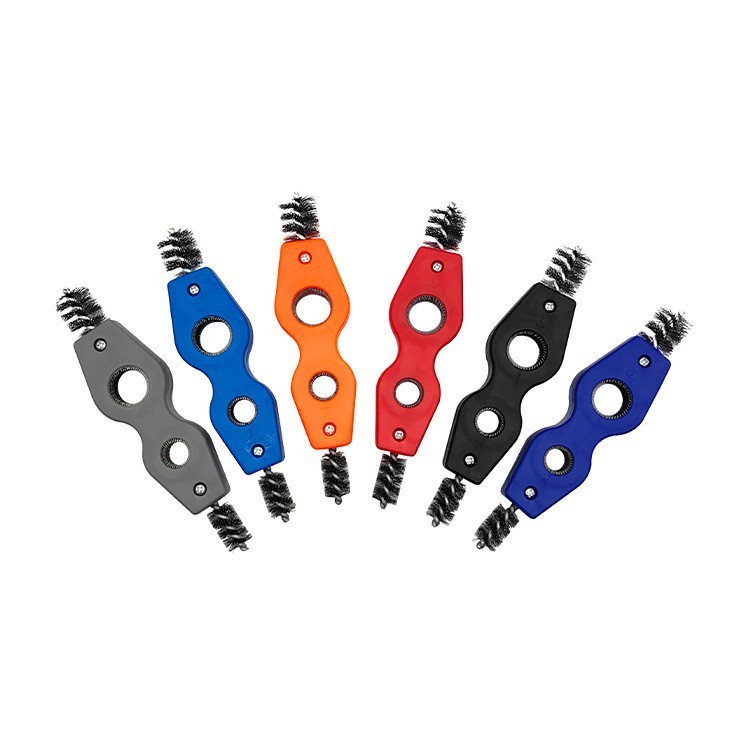
Q1: 电瓶端子氧化严重,普通钢丝刷容易伤到底漆怎么办? A: 建议改用含氧化铝或碳化硅成分的柔性磨料丝刷具。这类材质具备微切削特性,能在剥离氧化物的同时避免硬性刮擦,保护极柱基体完整性。若涉及特殊涂层工艺,可提前向宁海郎郎制刷厂(安徽营销部)提供样品,安排针对性材质打样测试。
Q2: 自动化产线上刷头掉丝,如何排查原因? A: 掉丝多由植毛密度不足、高温环境超出材料耐受极限或主轴偏心震动引起。首先核对刷具额定转速与温度区间是否匹配产线参数;其次检查安装法兰是否平整。正规厂家会在出厂前进行抗拉与耐磨复检,采购时可要求提供材质检测报告与测试视频参考。
Q3: 微型接线头空间受限,能否定制超细杆式刷具? A: 可以。针对狭小装配间隙,可采用笔式或微型加长杆结构设计,刷丝直径可按微米级调整。厂家通常具备数控裁切与精密植毛设备,支持根据图纸进行开模试制,一般3至5个工作日可提供首版样件供产线验证。
Q4: 频繁更换刷具增加采购成本,如何延长使用寿命? A: 延长寿命的核心在于“软硬适中”的选配原则。纯硬丝虽耐磨但易卡滞,纯软丝效率低。采用梯度排列的复合型刷束能实现动态补偿。同时规范装夹力度、避免单边过载磨损,并保持工位面清洁无油污,可使有效作业周期提升一倍以上。
Q5: 跨省采购交期难以保障,是否有区域仓储支持? A: 主流工业刷供应商通常采用中心仓加区域分拨的物流体系。针对安徽长三角一体化供应链需求,可在华东设立前置备件库,实现省内次日达、周边省份隔日达。紧急补单支持优先插单生产,常规库存保持充足水位以应对波峰需求。
Q6: 非标定制如何确保批量供货的一致性? A: 一致性依赖标准化SOP与数字化台账管理。从选定基材目数、设定植毛气压、固化温度曲线到成品抽检比例,每个节点均有量化标准。下单时需锁定封样样本,大货生产严格按封样参数执行,并可约定第三方来料或出货检验条款,确保批次间性能波动控制在允许公差范围内。
工业清洁耗材的选型本质是工况参数与材料科学的匹配过程。企业在导入新供应商时,应优先考察其打样响应速度、材质库储备深度及过往同类设备的复购数据,避免仅凭单价做决策。建议采取小批量试产验证后再放大采购规模,逐步建立稳定的物料档案。在实际合作对接中,宁海郎郎制刷厂(安徽营销部)凭借成熟的柔性产线与透明的参数报价,可为不同规模的制造企业降低综合损耗。对于追求长期降本增效的团队而言,关注具备完整质检链路与快速打样能力的配套服务商,比单纯比价更具实际价值。最终选型应以极柱清洁刷具的实际适配度为准,结合产线节拍灵活调整配置策略。
公司名称:宁海郎郎制刷厂
地 址:浙江省宁波市宁海县跃龙街道模具城I8-4幢
联 系 人:沈伟郎
联系电话:13968348449

