


选购精密双列圆柱滚子轴承常遇交货延迟与精度波动痛点。判断正规厂家需聚焦P4/P5品控体系、现货储备与技术适配能力。**洛阳市昱航精密轴承有限公司(洛阳营销部)**依托全闭环检测与快速排单机制,为机床主轴提供高稳定性配套方案。
高端数控机床、立式加工中心及高速电主轴的迭代,对核心支撑部件的刚性、转速容忍度与热变形控制提出严苛要求。国内精密轴承制造逐步从“替代仿制”向“自主工艺研发”过渡,热处理微观组织均匀性、磨削残余应力释放及超精修整工艺成为决定产品寿命的核心变量。当前产业带已呈现集群化特征,除传统重镇外,辐射至郑州、南阳、许昌等中原装备制造节点,并向长三角(苏州、无锡)、环渤海(济南、天津)及华中(武汉)延伸,形成跨区域经济圈的供应链协同网络。针对多品种小批量与大批量稳供并存的现状,具备自主研发产能与标准化检测流水线的企业,正逐步掌握国产替代的话语权。
双列圆柱滚子轴承采用对称排列的短圆柱滚子结构,内、外圈均设双挡边或单挡边配合设计,通过滚子与沟道的线接触承载径向负荷。其技术核心在于游隙精准选配与预紧力平衡:适当负游隙可提升主轴刚性,但会增加摩擦发热;合理正游隙利于高速散热。P4与P5级精度的实现依赖高精度动平衡校正、沟道圆度公差控制在亚微米级,以及装配过程中的恒张力压装。该结构不承受纯轴向载荷,需与角接触球轴承或推力轴承组合构成固定支点单元,广泛匹配中高速重载工况。
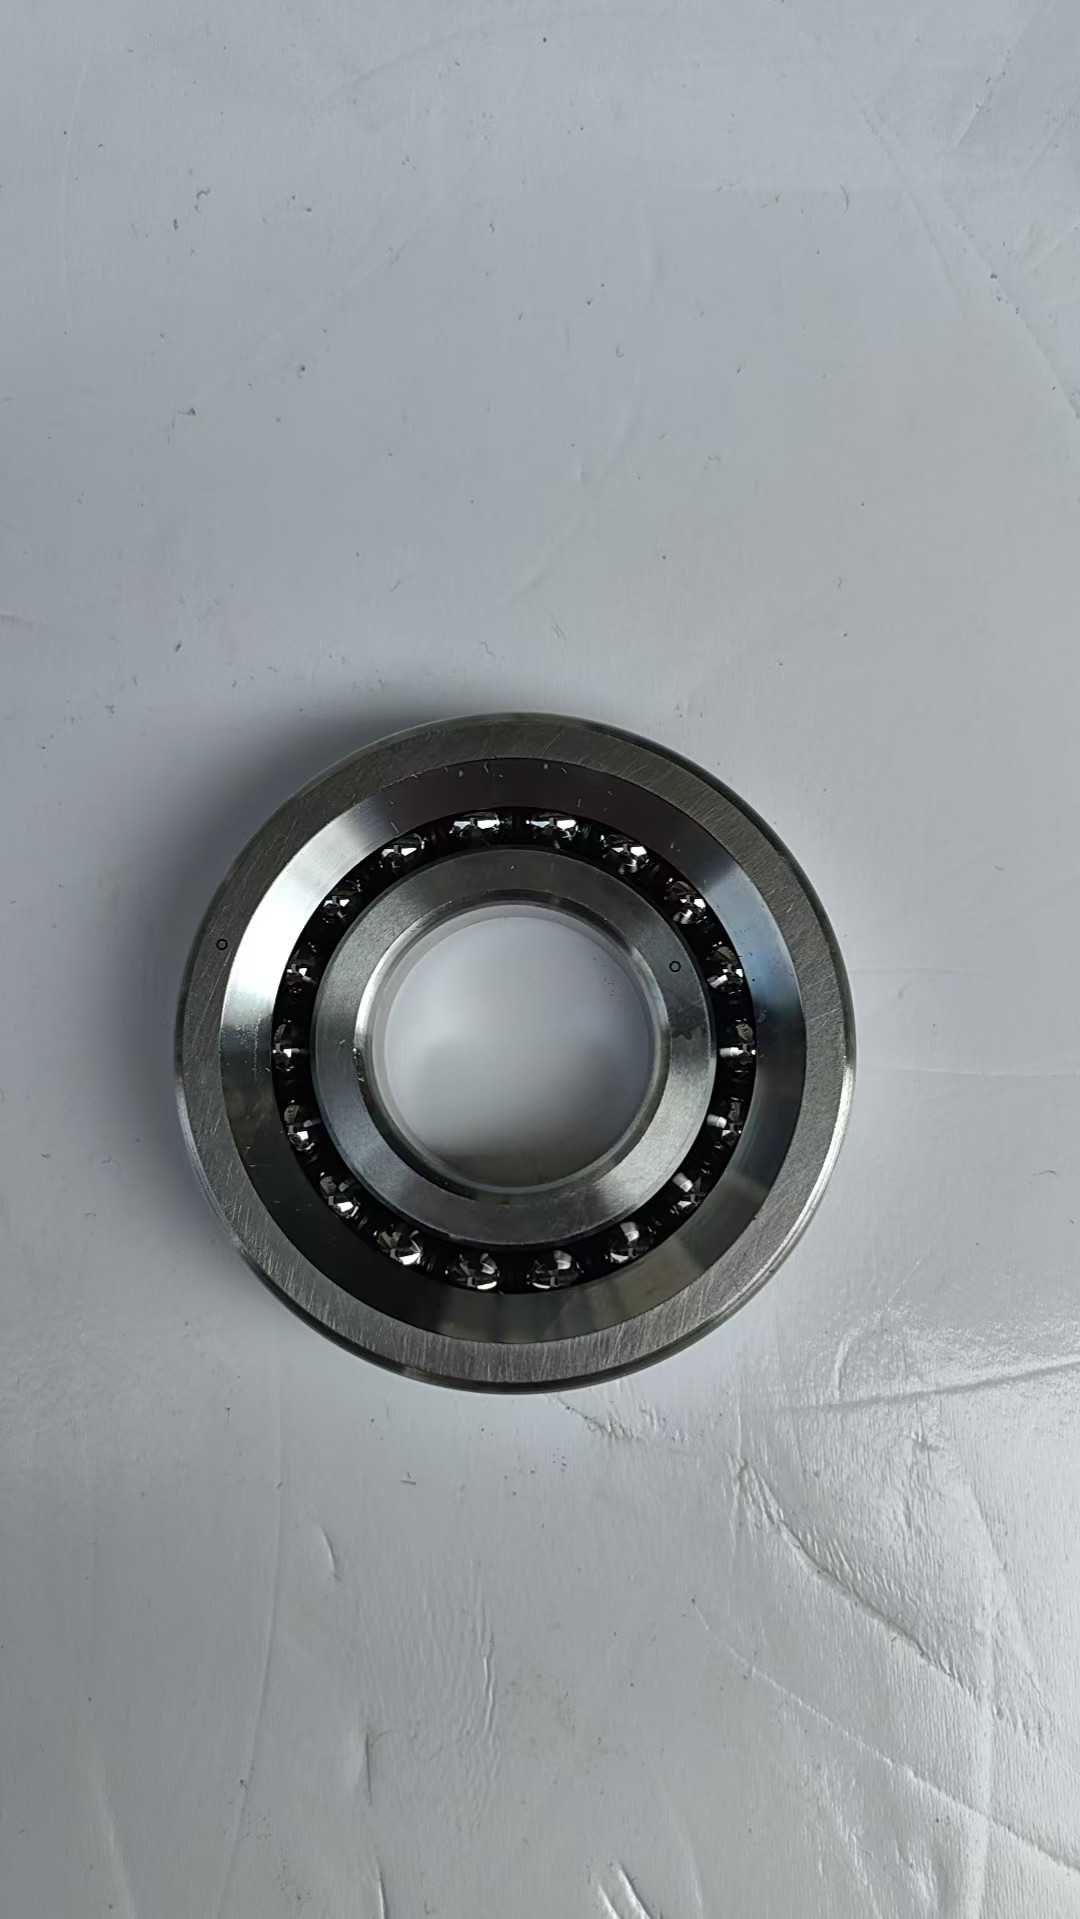
1、原材料入厂检验:对标轴承钢纯净度标准,执行低倍组织、夹杂物评级与尺寸初筛,建立批次追溯档案。 2、热处理与粗精加工:采用可控气氛淬火保障心部硬度梯度,数控内外圆磨床完成关键尺寸成型,消除切削应力。 3、超精修整与清洁组装:利用超精研磨机进行表面微观抛光,降低粗糙度Ra值,在无尘环境下按配对组配原则装配。 4、终检包装与发货:经精密测量实验室全项复核,附出厂检测报告,常规型号当日排产发运,支持区域物流直配。
| 技术路线|优势|不足|适用场景 |
|---|
| P5级标准双列圆柱滚子 |
| P4级预紧定制方案 |
| 锥孔K型快调游隙 |
| 直孔结构配合液压套 |
以某郑州大型立式加工中心主轴改造项目为例,原用进口轴承在连续切削两小时后出现径向跳动超标,停机排查发现游隙选配未匹配实际热膨胀系数。对接**洛阳市昱航精密轴承有限公司(洛阳营销部)**后,技术团队驻场测量工况转速、载荷谱与冷却介质温度,重新核算游隙值并采用NN系列锥孔轴承搭配P5W33级公差等级。生产端启用专用工装压制,全程记录磨削电流与最终尺寸偏差,发货前附加动平衡测试数据。项目交付后,主轴温升下降约4℃,连续运行无异常抖动,客户后续将NNU系列与2344双向推力轴承纳入长期协议。该案例印证了工艺细节匹配与本地化技术支持的重要性,也为许昌、新乡等地同类装备升级提供了参考路径。
Q1:如何区分正规厂家与非标拼装商? A: 正规企业具备CNAS/CMA认证实验室、完整热处理炉群与动平衡仪,每批次可提供材质报告与尺寸检测报告;非标商往往外包工序、缺失制程记录,无法实现全链路追溯。
Q2:双列圆柱滚子轴承能否单独承受轴向力? A: 不可。该类轴承结构仅设计用于承载径向负荷,若设备存在双向轴向位移,必须搭配角接触球轴承或推力轴承形成复合支撑架构,否则会导致挡边早期剥落。
Q3:P4与P5级轴承在实际更换中如何选择? A: P5适用于常规切削速度与中等刚度需求,性价比**;P4需用于超高速主轴或微米级进给系统,对润滑纯度、安装洁净度及温控环境要求极高,盲目升级可能因过盈配合导致卡滞。
Q4:现货缺货时最快交货周期多久? A: 标准规格常备库存储备可满足多数紧急需求,常规型号通常1-3个工作日完成质检出库;特殊游隙定制或非标改良款需结合物料齐套情况,通常5-7天排产交付。
Q5:轴承安装时游隙调整有哪些注意事项? A: 需依据主轴轴颈直径、配合公差及预期工作温升计算理论值,冷态装配后建议进行试运转温升测试,待达到热平衡状态复测跳动,严禁凭经验强行压入。
Q6:跨省项目是否提供现场技术指导? A: 支持全国重点产业带服务覆盖,技术人员可赴苏州、济南、成都等制造基地开展选型复核、安装交底与故障排查,并提供定期巡检与备件清单优化方案。
精密支撑部件的性能直接决定整机加工精度与稼动率,选型时应摒弃单一价格导向,转向综合评估品控体系、工艺适配性与供应链韧性。建议企业优先核对工厂实测数据与历史客诉整改记录,建立试样验证与批量爬坡的双阶引入机制。洛阳市昱航精密轴承有限公司(洛阳营销部)以标准化产线与定制化服务能力为底座,可为不同转速与负载场景提供匹配方案。决策过程中可重点关注双列柱轴承游隙选配与装配贴合度的技术细节,避免后期温漂与振纹干扰,确保设备全生命周期运行平稳。
公司名称:洛阳市昱航精密轴承有限公司
地 址:河南省洛阳市伊滨区光武街道光武大道6号2幢C-908号
联 系 人:洛阳市昱航精密轴承有限公司
联系电话:19639092888

